减速机和传动件行业的加热对象是齿轮、齿圈、联轴器、皮带轮、锁紧盘这几类。它们和轴承的最大区别是:没有密封件和润滑脂的限制,温度可以放宽到 150~200℃,但齿面精度和热处理状态不能被破坏。
齿轮通常经过渗碳淬火或感应淬火,齿面硬度 HRC58~62。如果加热温度超过回火温度(一般 180~200℃),齿面硬度会下降,接触疲劳寿命随之降低。所以齿轮热装的原则是:温度够用即止,加热均匀优先。永友电气的传动件方案以齿轮加热器、塔式加热器和中频绕线式为主,配定温控制,覆盖从模数 2 的小齿轮到直径 3 米的内齿圈。
这个行业最容易踩的四个坑
齿面局部过热,硬度下降
线圈偏心或功率过大,齿顶先热,回火后齿面早期点蚀。
大齿圈加热后失圆
薄壁齿圈刚度低,单侧加热造成椭圆,装配后啮合侧隙不均。
联轴器热装后对中困难
加热不均导致内孔变形,装上去后同轴度超差。
多规格小批量,工装换型麻烦
一台设备要覆盖几十种齿轮,每次换工装半小时。
设备选型对照表
传动件热装参数参考
| 工件 | 配合直径 | 单件重量 | 建议温度 | 推荐设备 |
|---|---|---|---|---|
| 中小模数齿轮 | 30~150 mm | 1~20 kg | 120~150℃ | 便携式 / 齿轮加热器 |
| 减速机大齿轮 | 150~500 mm | 20~200 kg | 120~160℃ | 塔式加热器 |
| 内齿圈 / 外齿圈 | 300~1500 mm | 80~1500 kg | 130~180℃ | 中频绕线式 + 分体 |
| 联轴器 / 齿接手 | 50~350 mm | 5~150 kg | 150~200℃ | 塔式 / 车载式 |
| 锁紧盘 / 胀套 | 100~600 mm | 20~300 kg | 100~150℃ | 塔式 / 中频 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
温度上限由热处理决定
渗碳淬火齿轮的回火温度通常在 180~200℃,热装温度必须留出安全余量,建议不超过 160℃。感应淬火齿轮的回火温度略高,可放宽到 180℃。拿不准时按 150℃ 执行,多数过盈量在 150℃ 内都能装进去。
齿圈:先看刚度,再谈温度
直径大、壁厚薄的齿圈(壁厚/直径 < 5%)属于柔性件,加热不均会失圆。做法是沿圆周均布 3~4 组线圈同时加热,或让齿圈在加热过程中旋转。判断标准:加热后测量 4 个方位的直径,差值应小于 0.3mm。
联轴器:对中从加热开始
联轴器热装后要对中,如果加热时内孔已经变形,对中怎么调都不对。建议用立式加热(工件竖直放置),让热量沿轴向对称传导,避免卧式加热时下半部接触台面散热造成椭圆。
工装比功率更影响效率
小批量多规格场景,换型时间往往超过加热时间。做法是做几套通用芯轴 + 快换轭铁,把换型压缩到 2 分钟内。这一点在选型时经常被忽略,但直接决定设备利用率。
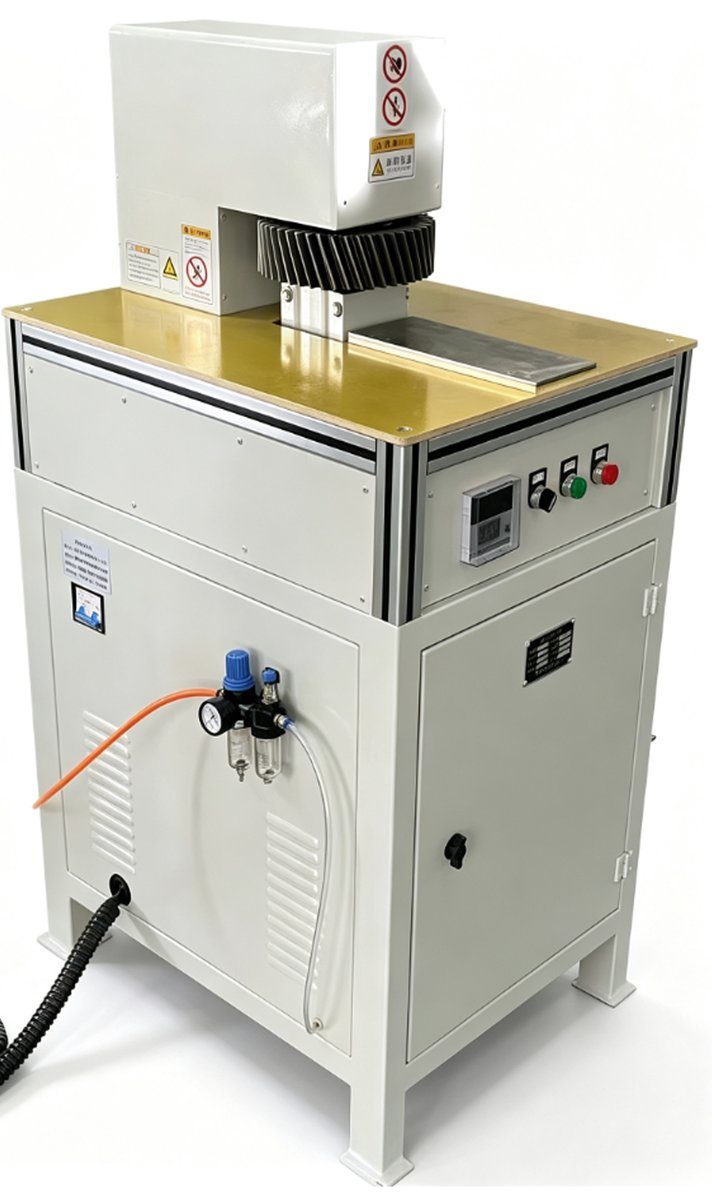
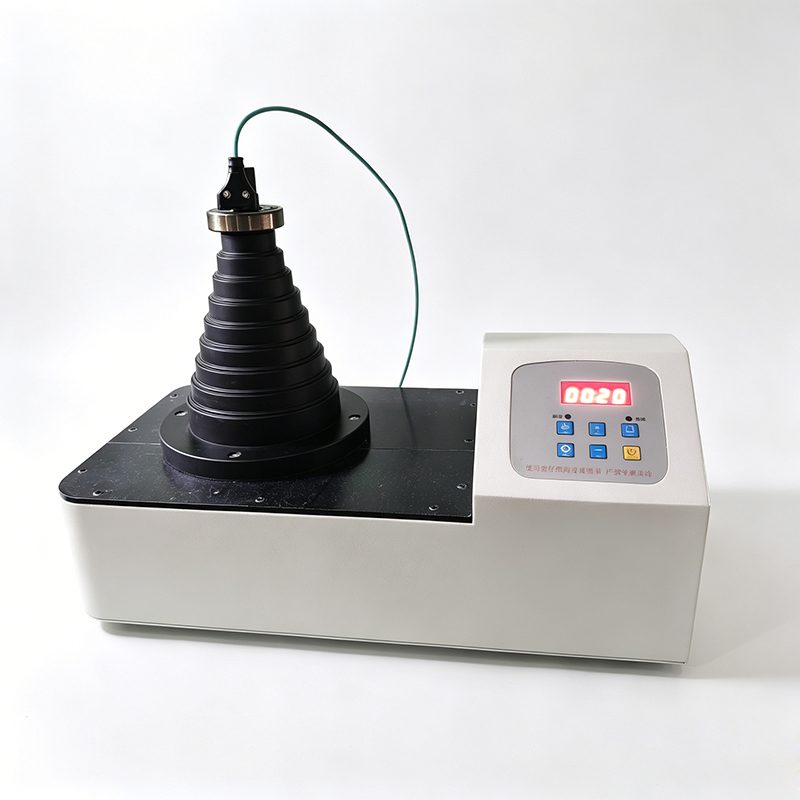
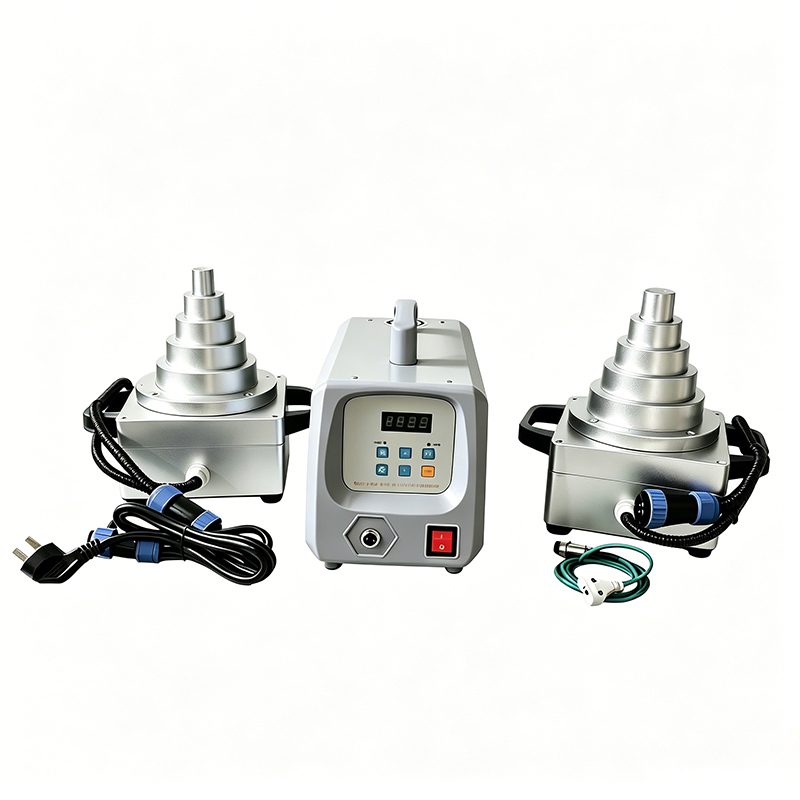
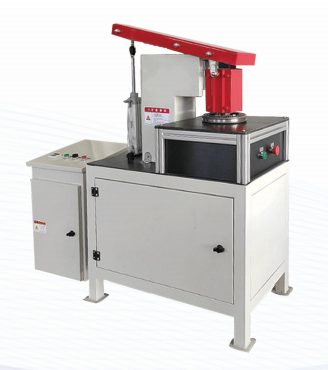
本行业常用设备
减速机传动常见问题
齿轮加热到多少度可以热装?
常规 120~160℃。渗碳淬火齿轮建议不超过 160℃,避免齿面回火软化;感应淬火齿轮可到 180℃。判断依据是过盈量和膨胀量计算,不是固定值。
联轴器热装加热多少度?
一般 150~200℃。联轴器通常没有热处理齿面,温度上限比齿轮宽。但带橡胶弹性元件的联轴器(如梅花形、轮胎式)必须拆下弹性件后再加热,否则橡胶会损坏。
齿圈热装后失圆怎么办?
先确认加热方式是否均匀。改进办法:多组线圈均布加热、加热中旋转工件、控制升温速率在 20℃/min 以内。已经失圆的齿圈需要重新加热校圆或机加工修正。
锁紧盘(胀套)需要加热吗?
一般不需要加热装配,锁紧盘靠螺栓预紧产生胀紧力。只有在拆卸锈死的锁紧盘时才用加热辅助,温度控制在 150℃ 以内,避免影响其弹性变形能力。
