风电轴承的加热难点和常规轴承完全不同:直径大、壁厚相对薄、单件重量大、现场条件差。主轴轴承内径常在 500~1200mm,单件重量 300~1500kg,装配现场往往在塔筒下或机舱内,没有行车、没有恒温车间、环境温度可能低到 -20℃。
这类工件最容易出的问题不是"热不够",而是"热不匀":外圈先热、内圈滞后,实测膨胀量只有计算值的六七成,装配时靠千斤顶硬顶,结果滚道被压出压痕。永友电气针对风电工况提供的方案以中频感应加热和变频重型加热器为主,配多点测温与低温环境补偿,把套圈温差控制在 15℃ 以内再装配。
这个行业最容易踩的四个坑
薄壁大直径,加热后椭圆
套圈壁厚只有直径的 3%~5%,局部过热立刻失圆,装配后游隙不均。
多点测温缺失,温差看不见
只测一个点,无法判断内外圈温差,膨胀量估算失真。
现场无行车,吊装受限
工件无法整体吊入卧式加热器,只能分体式线圈就地加热。
低温环境,散热快
冬季现场 -10℃ 以下,加热后运输途中温降快,装配窗口极短。
设备选型对照表
风电常用部件加热参数参考
| 部件 | 内径范围 | 单件重量 | 建议功率 | 加热方式 |
|---|---|---|---|---|
| 变桨 / 偏航轴承 | 200~600 mm | 80~400 kg | 30~50 kVA | 变频塔式 / 中频 |
| 主轴轴承(双列圆锥) | 500~900 mm | 300~1200 kg | 50~100 kW | 中频感应 + 分体线圈 |
| 齿轮箱行星轮 / 内齿圈 | 300~800 mm | 150~800 kg | 50~80 kW | 中频绕线式 |
| 发电机轴承 | 200~500 mm | 60~350 kg | 30~50 kVA | 变频重型加热器 |
| 锁紧盘 / 胀套 | 150~600 mm | 30~200 kg | 20~40 kVA | 中频 / 重型 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
薄壁套圈:慢一点反而快
大直径薄壁件升温速率建议控制在 15~20℃/min,比中小轴承慢一半。看似费时间,但省掉了"加热—失圆—返工"的循环。判断是否可以装配的标准不是时间,而是多点温差:内外圈、上下端面四点温差 ≤15℃。
多点测温与温控策略
至少布置 3 个测温点:外圈上端、外圈下端、内圈(可用红外从端面测量)。以最低温点作为装配判据,而不是平均温度。带 PLC 的系统可以把最低点温度作为放行条件,避免操作工凭经验提前装配。
现场布置:分体式线圈的优势
没有行车时,把线圈做成可开合的分体结构,直接卡在套圈外圆或端面,工件不动、线圈动。这比把 1 吨重的工件吊进加热器现实得多,也是风电场现场检修的主流做法。
低温环境补偿
环境温度低于 -10℃ 时,散热损失可占输入功率的 20% 以上。做法有三:提高目标温度 10~15℃(仍在上限内)、给工件加保温套、缩短吊运距离。绝对不要在低温下强行提高功率快速加热,温差会更大。
本行业常用设备

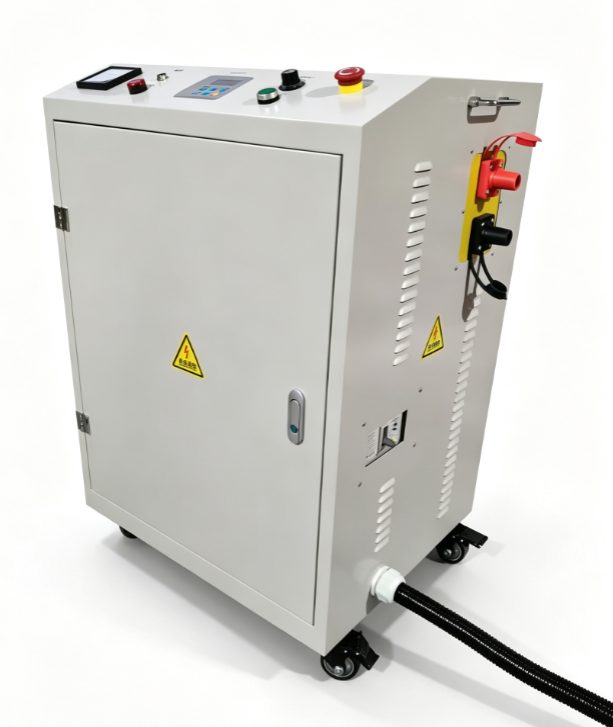
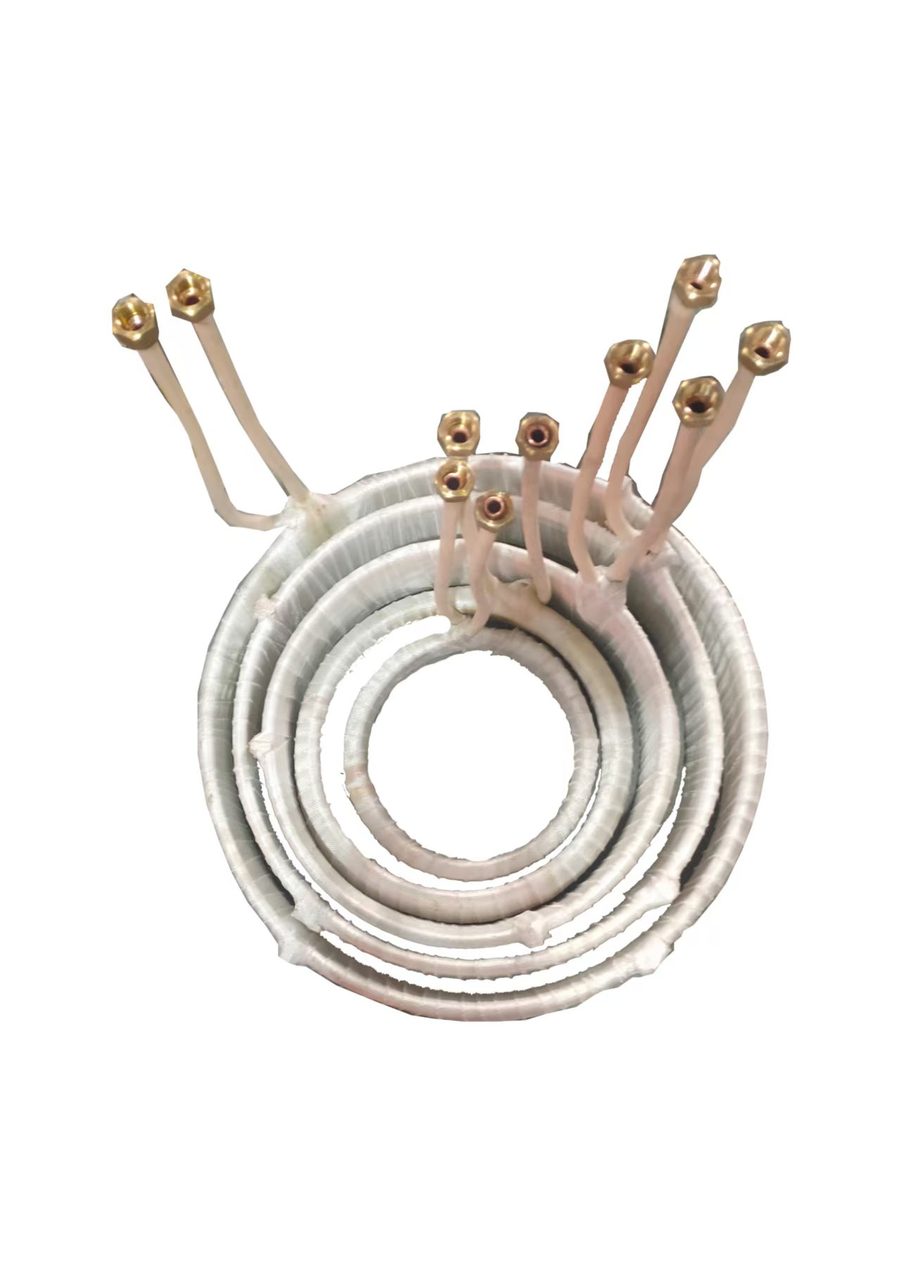
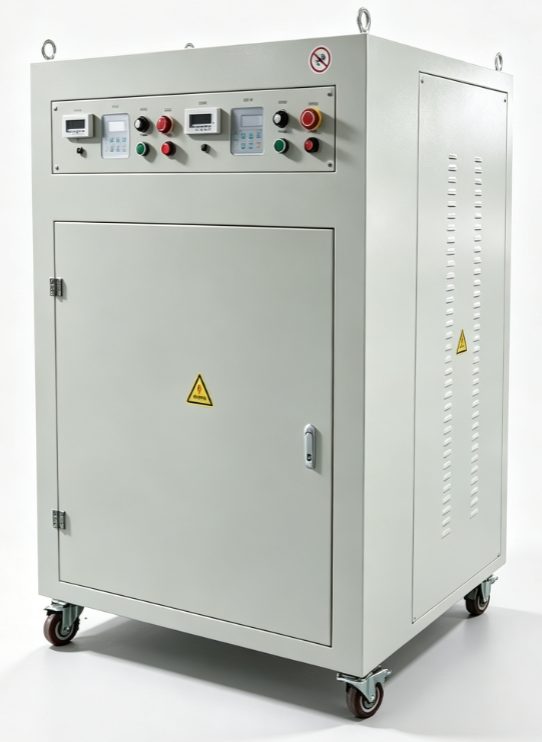
风电装备常见问题
风电主轴轴承加热到多少度?
开式无密封的大型轴承一般加热到 90~110℃,温升 70~90℃。这类轴承多为开式结构、无预装润滑脂,温度上限可放宽到 120℃,但薄壁套圈要优先保证温差而不是绝对温度。
现场没有行车,怎么加热 1 吨重的轴承?
用分体式(可开合)感应线圈就地加热,工件不动。线圈卡在套圈外圆或端面,配中频电源,功率 50~100kW。这是风电场现场的主流做法,也适用于塔筒内作业。
加热后运输到塔筒里,温度掉了怎么办?
两个办法:一是提高目标温度留出余量(不超过上限),二是给工件套保温被。同时把"加热—运输—装配"的全过程时间压缩,一般要求 15 分钟内完成就位。
风电轴承加热需要退磁吗?
建议要。风电轴承附近常有振动监测传感器和编码器,剩磁过大会干扰信号。选带自动退磁功能的中频电源,装配前用高斯计抽检,剩磁控制在 3Gs 以内。
