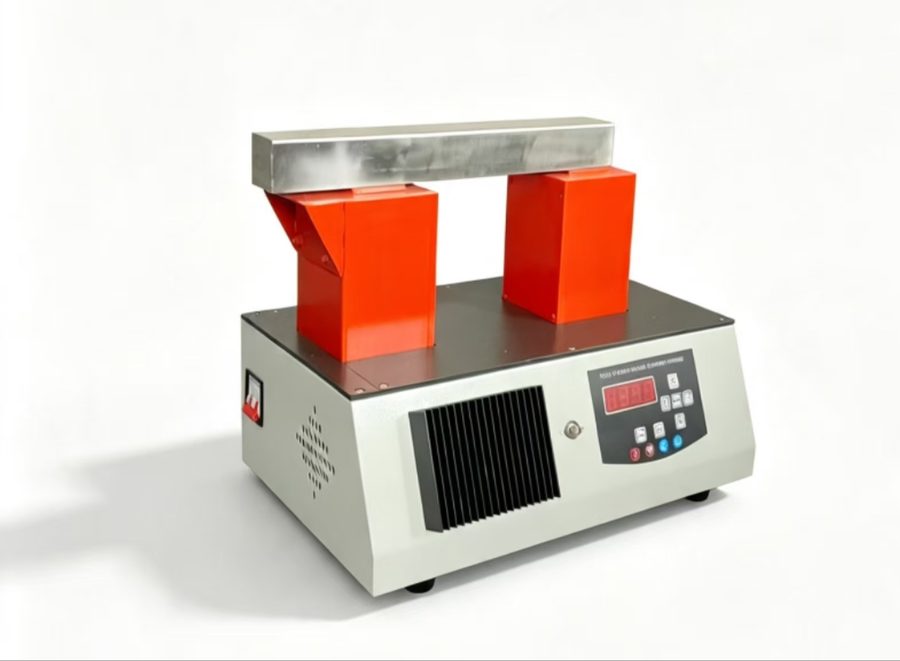
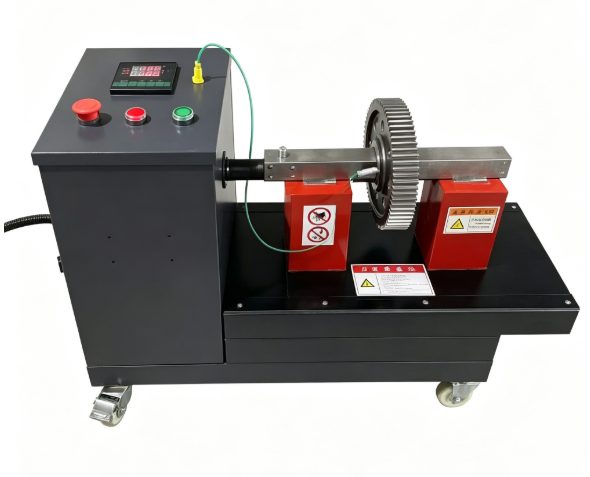
风电行业是轴承热装工艺要求最严苛的领域之一:主轴承、偏航轴承、变桨轴承个个都是大块头,装配精度直接决定机组能不能稳定运行二十年。这类轴承普遍采用过盈配合,靠加热内圈使其膨胀后套装到轴上,冷却后形成紧配合。加热环节做不好,轻则装不进去,重则造成轴承损伤,返工成本极高。本文结合风电轴承的装配特点,讲清风电轴承加热器的选型要点与现场应用规范。
一、风电轴承装配的加热难点
与普通设备轴承相比,风电轴承的加热装配有几个突出难点:
- 尺寸大、壁厚不均:主轴轴承内径可达数百毫米,偏航和变桨轴承更是大型回转支承,直径常超过一米。工件越大,加热越难均匀,局部过热风险越高。
- 配合精度要求高:过盈量是按温差膨胀量精确计算的,加热温度必须可控,升温必须均匀,否则内圈与轴的配合过盈量失准,直接影响轴承游隙。
- 材料回火红线:轴承钢在超过回火温度后硬度会下降。行业通行做法是热装温度控制在 80~120°C 区间,任何时候不得超过 150°C,这是所有装配加热的底线。
- 现场条件受限:陆上风电场、塔筒内、机舱内空间狭窄,环境温度低,对设备的便携性和低温启动能力都有要求。
明火加热和油浴加热在风电轴承上都很难达标:明火温度失控且受热不均,油浴对超大尺寸轴承基本不现实。变频电磁感应加热让工件自身发热,是目前风电轴承热装的主流方案。
二、风电轴承加热器的选型要点
选型时重点看四个方面:
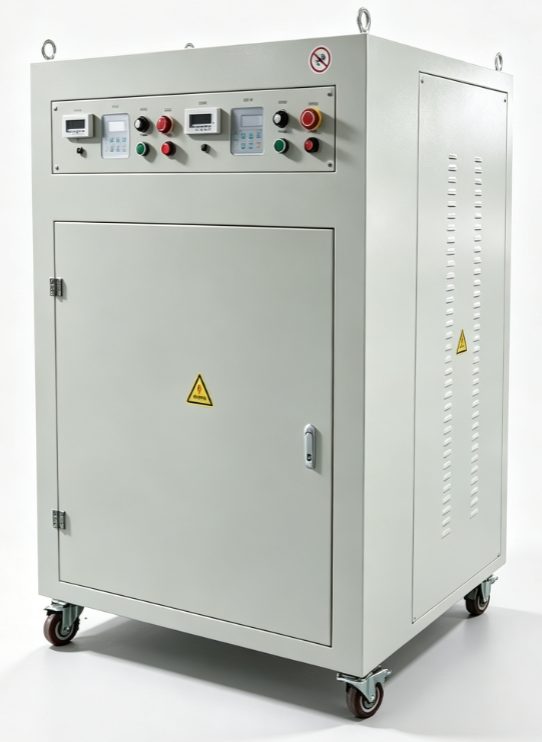
1. 功率与工件尺寸匹配。 以永友电气官网在售的变频式风电轴承加热器为例,其设备功率 30~120 kW,输入 AC380V 三相电源,输出频率 10~30 KHz,输出电流 45~180A,采用主板风冷。这一功率段正是为风电行业大尺寸轴承设计的,官网明确其适用对象为主轴承、偏航轴承、变桨轴承的装配加热。
2. 控制系统是否智能。 该机型采用嵌入式 32 位处理系统与全数字移相 PWM 调制,具备线圈智能识别技术,可自动调整输出频率;多路温度监测支持内外圈同时加热,升温稳定均匀。对超大尺寸工件来说,"内外圈同时加热"是控制温差、避免热应力的关键能力。
3. 工件尺寸覆盖范围。 如果风电现场还兼做其他大型工件的检修装配,可以关注重型轴承加热器系列(YY-M160W 至 YY-M1000W),最小内径 50~1200mm,最大可加热外径 600~1600mm、宽度 600mm 的工件,覆盖范围很宽。
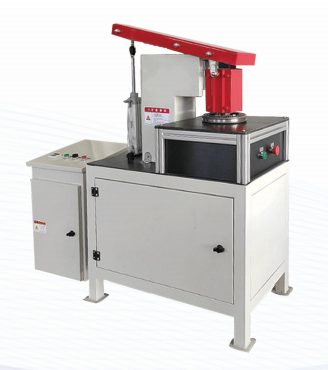
4. 特殊工件的专用方案。 偏航、变桨轴承属于回转支承类大环形工件,内径大、截面相对薄,普通加热杆穿绕不便。这类工况可考虑自动开启式结构的齿圈电磁加热器(YYK-CQ180/250/350 三档,额定容量 18/25/35 KVA,内径不限,最大外径 300~540mm,支持定制),工频感应加热使环形工件受热均匀,开启式结构也便于大工件装卸。

三、装配现场的规范操作
设备选对只是第一步,现场操作同样决定装配质量:
- 先算温差、再定温度:根据图纸过盈量和环境温度计算目标加热温度,通常落在 80~120°C,用温控模式而非纯时间模式执行,避免凭经验"差不多就行"。
- 均匀升温、实时监测:大型轴承建议多点位测温,确认内外温差在安全范围内再套装。
- 套装动作一次到位:轴承膨胀量达到后迅速套装到位,中途停顿会导致收缩卡轴。
- 冷却后复核游隙:装配完成冷却至室温后复核轴承游隙与旋转灵活性,确认装配质量。
如果是机舱总装线或批量装配场景,可考虑生产线加热器(5~30 KW,温度设定 0~240°C,输出频率 10~30 KHz,支持 AC220V/380V),多工位可单独或同时加热,还能配合机械手实现自动化作业。
四、小结
风电轴承装配对加热设备的功率、控温精度和均匀性要求远高于常规工况:主轴、偏航、变桨轴承建议选择 30~120 kW 功率段、具备多路温度监测和内外圈同时加热能力的变频风电轴承加热器;超大环形工件可搭配自动开启式的齿圈电磁加热器;批量装配场景可引入多工位生产线加热器。无论选哪种设备,热装温度守住 80~120°C、上限不超过 150°C 这条红线不能破。
如需针对具体轴承尺寸的选型建议,可访问永友电气官网 www.yyjr98.com 查看产品详细参数,或来电咨询获取定制化方案。