石化装置检修的典型场景是高塔、管廊、狭窄空间里的螺栓拆装:大直径法兰上几十条 M36~M64 的螺栓,锈蚀咬死后用加力杆、锤击都拆不动,气割又不允许(防爆区明火作业审批极难)。感应加热在这里几乎是唯一可行的解法——把螺母或螺栓均匀加热到 200~300℃,靠热膨胀松开咬合面。
另一类需求是管道焊前预热和焊后消氢:厚壁管道(壁厚 20mm 以上)焊接前需要预热到 100~200℃,焊后要保温缓冷以释放氢。传统做法是火焰加热或电阻加热带,前者温度不均,后者升温慢。感应加热配合柔性电缆线圈,可以贴着管壁缠绕,控温精度和效率都更好。
这个行业最容易踩的四个坑
螺栓咬死,加力杆拧断也拆不动
锈蚀和微动磨损让螺纹副咬合,机械力越大越容易滑扣。
防爆区禁明火,气割不可用
审批流程长、风险高,多数装置区根本不允许。
厚壁管道预热不均,焊缝开裂
火焰加热局部过热,层间温度控制不住,探伤不合格率高。
高空作业,设备越轻越好
塔上作业携带大型设备不现实,需要便携、单手可操作的机型。
设备选型对照表
石化常见作业的加热配置
| 作业 | 对象规格 | 目标温度 | 建议功率 | 设备形式 |
|---|---|---|---|---|
| 法兰螺母热拆 | M24~M64 | 200~300℃ | 3.6~8 kW | 手持式螺母加热器 |
| 螺栓 / 双头螺柱 | M20~M48 | 200~250℃ | 3.6~6 kW | 手持式 / 便携 |
| 管道焊前预热 | DN100~DN600 | 100~200℃ | 10~40 kW | 柔性电缆线圈 |
| 焊后消氢 / 后热 | 壁厚 ≥25mm | 250~350℃ 保温 | 20~60 kW | 感应加热带 + 保温棉 |
| 阀门 / 换热器螺栓 | M30~M72 | 200~300℃ | 5~10 kW | 手持式 / 分体 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
螺母加热:只热螺母,不热螺杆
拆螺栓的关键是让螺母膨胀而螺杆相对不膨胀,间隙才出得来。所以线圈要套在螺母外圆,而不是整体包住螺栓。加热时间以 30~90 秒为宜,看到螺母表面变色或测温到 250℃ 左右即可尝试扳动。
防爆区的使用边界
感应加热本身不产生明火,但设备电源、电缆接头仍是电气部件,在爆炸性气体环境中使用需要符合相应防爆等级,或严格执行动火/临时用电审批。这一条不能靠"设备不冒火"来简化,务必按装置区管理规定执行。
管道预热:控温比升温重要
焊前预热的关键是沿环向温度均匀,而不是局部高温。柔性感应电缆缠绕 2~4 圈,配合保温棉包覆,用热电偶在 4 个方位测温。层间温度控制在工艺评定范围内,超出就要暂停焊接。
焊后消氢不能省
厚壁低合金钢焊接后,氢容易在热影响区聚集导致延迟裂纹。消氢处理要求在 250~350℃ 保温一定时间后缓冷。感应加热带 + 保温棉的组合可以精确控温,比火焰加热可靠得多。
本行业常用设备
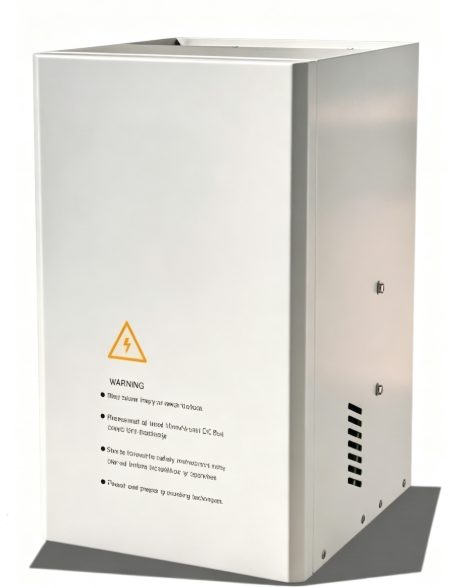
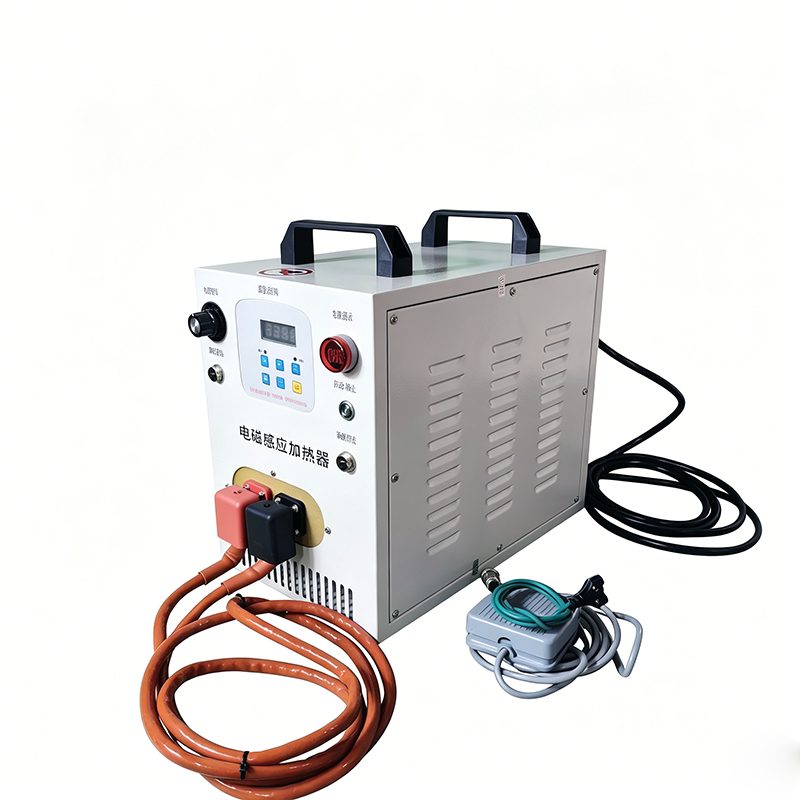
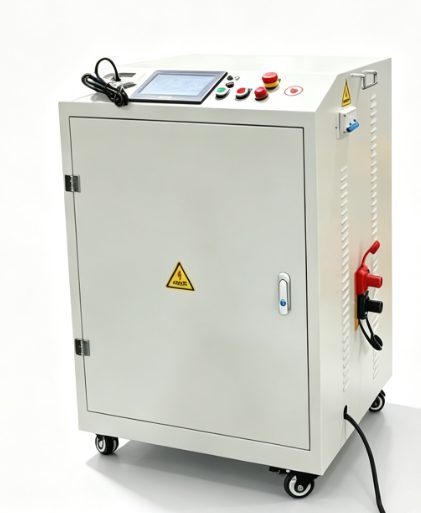
石油化工常见问题
法兰螺栓锈死拆不下来,加热有用吗?
有用,而且是最安全的办法。把螺母加热到 200~300℃,螺母膨胀后与螺栓之间出现间隙,咬合面松开即可扳动。注意只加热螺母,不要整体加热螺栓,否则间隙消失。
石化防爆区能用感应加热设备吗?
感应加热不产生明火,但设备属于电气器具,在爆炸性环境中使用需符合相应防爆要求,并执行装置区的临时用电和动火管理规定。不能仅凭"无明火"就直接作业。
管道焊前预热用感应加热好还是火焰好?
感应加热温度更均匀、可控、可记录,适合厚壁和合金钢管道;火焰加热灵活但依赖操作者经验,容易局部过热。有焊接工艺评定要求时优先选感应加热。
手持式螺母加热器能加热多大螺栓?
常见规格覆盖 M24~M64。更大的螺栓可以用分体式线圈或专用工装。选型时主要看螺母对边尺寸而不是螺纹规格,因为线圈要套在螺母外圆上。
