轴承热装的核心只有两件事:把温度加热到刚好够装,又不超过让轴承退火或密封失效的界限。温度低了装不到位,温度高了套圈硬度下降、油脂碳化、密封圈烧毁,两种情况都会让一台新轴承提前报废。真正决定成败的是三个参数:配合直径、过盈量、加热均匀性。
永友电气的做法是先算后选:按 ΔT = δ / (α·d) 算出所需温升(δ 为过盈量,d 为配合直径,轴承钢线膨胀系数 α 取 12.5×10⁻⁶/℃),再乘 1.5 倍装配余量,得到目标加热温度;再按工件重量与生产节拍反推功率。开式轴承一般控制在 110~120℃,带密封圈或预润滑的轴承不超过 100~110℃。设备选型从 3.6kVA 便携式到 50kVA 重型塔式,覆盖内径 20mm 到 1200mm 的工件。
这个行业最容易踩的四个坑
温度靠手感,装了才知道不行
没有温升计算,凭"看着差不多"加热,过盈量大一点就装不到底,敲击装配直接压伤滚道。
加热太快,套圈内外温差大
大截面套圈升温过快,外圈热、内圈凉,膨胀量不足,实际装配间隙比计算值小 30% 以上。
温度过高,轴承退火报废
超过 150℃ 后 GCr15 套圈硬度开始下降,密封圈和预装润滑脂先失效,装上去就是隐患。
小批量多规格,换型太慢
维修车间一天要装十几种内径的轴承,换轭铁、换工装耗时比加热本身还长。
设备选型对照表
按配合直径推荐设备功率(单件加热 3~8 分钟至 110℃ 的经验值)
| 配合直径 | 典型单件重量 | 建议功率 | 推荐系列 | 典型加热时间 |
|---|---|---|---|---|
| 20~80 mm | 0.5~5 kg | 3.6~5 kVA | 便携式轴承加热器 | 2~4 min |
| 80~160 mm | 5~20 kg | 5~8 kVA | 便携式 / 车载式 | 3~6 min |
| 160~300 mm | 20~60 kg | 8~16 kVA | 塔式 / 变频多工位 | 5~8 min |
| 300~600 mm | 60~250 kg | 16~30 kVA | 重型轴承加热器 | 8~15 min |
| 600~1200 mm | 250~1500 kg | 30~50 kVA / 中频 | 重型 / 中频感应 | 15~30 min |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
第一步:算温升,不要凭经验
先量三个尺寸:配合直径 d、实测轴径、实测轴承内径,两者之差就是过盈量 δ。按 ΔT = δ/(α·d) 得到理论温升,再乘 1.5 倍作为装配余量(抵消运输散热、对位时间、套圈温差)。例如 d=100mm、δ=0.05mm,理论温升约 40℃,实际应加热到环境温度 +60℃ 左右,即 80~85℃。可以直接用本站选型计算器算。
第二步:确认温度上限
上限由轴承结构决定,而不是由钢材决定:开式轴承 ≤120℃;带防尘盖或密封圈(2RS/2Z)≤110℃;带预装润滑脂 ≤100℃,因为通用锂基脂在 120℃ 以上会快速流失基础油。凡是带密封件的轴承,宁可按上限的下沿走。
第三步:控制升温速率,保证均匀
大截面套圈建议控制升温速率在 20~30℃/min,让小内径先热、大外径跟上。工频加热器靠磁通加热整个截面,均匀性好;变频超音频靠涡流,升温快但表层优先发热,厚壁工件要留均温时间。判断方法:加热结束后静置 1~2 分钟再装,让温度从表层向内扩散。
第四步:装完别急着冷却
轴向推入到位后保持轴向压力直到自然降温,禁止用水或压缩空气强制冷却——急冷会让套圈产生残余拉应力,是后期疲劳剥落的主要诱因之一。装配后应复测游隙,确认没有因膨胀挤压导致游隙消失。
本行业常用设备

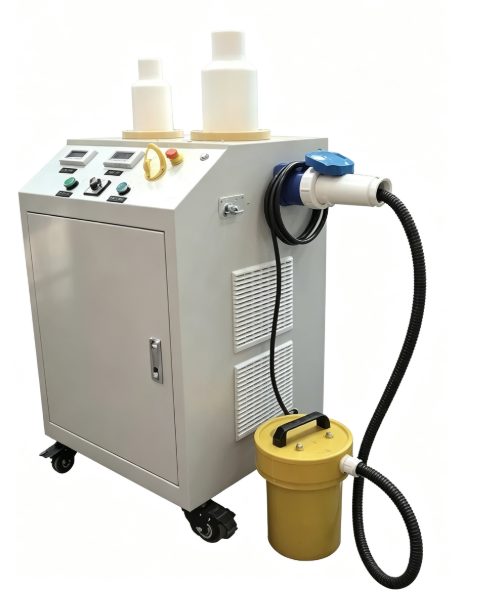
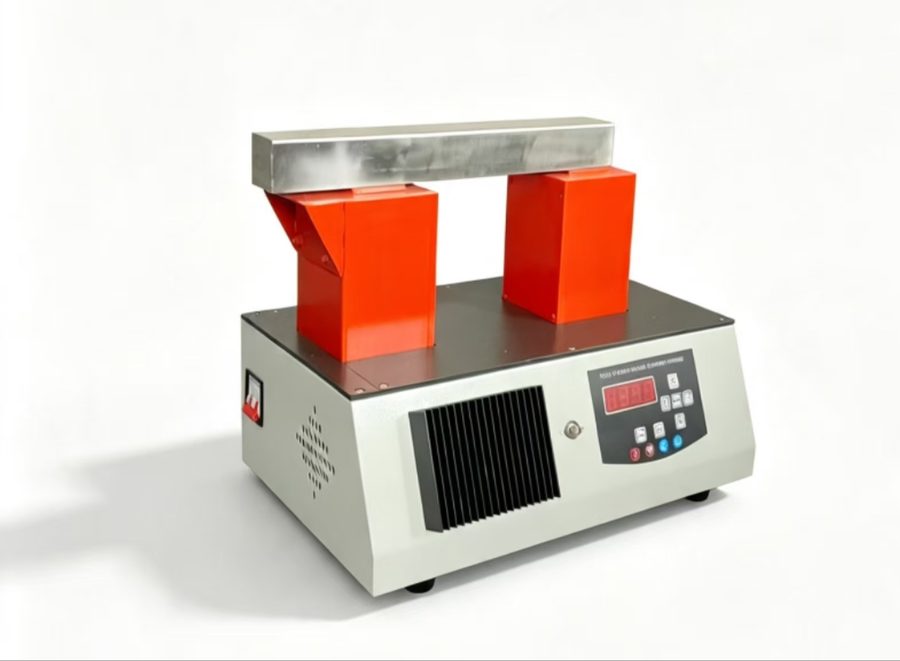
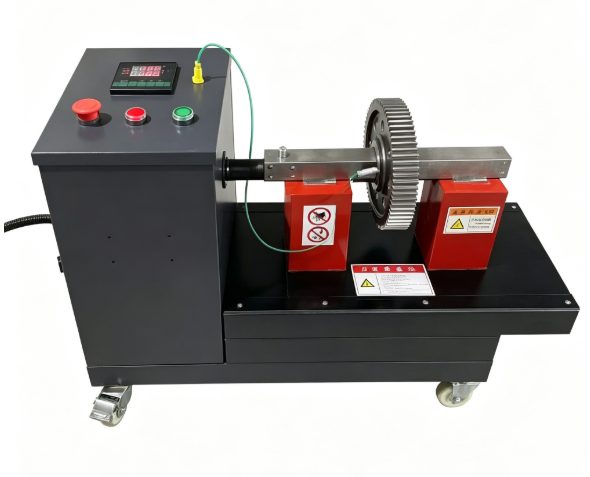
轴承热装装配常见问题
轴承一般加热到多少度安装?
按过盈量算,常规中小型轴承控制在 80~110℃,开式轴承不超过 120℃,带密封圈或预装润滑脂的不超过 100~110℃。绝对上限一般按 120℃ 掌握,超过 150℃ 会引起套圈回火软化。
加热后的轴承能马上装吗?会不会冷缩太快?
可以立即装,但要一次推到位。环境温度 20℃ 时,一个内径 100mm 的轴承每降低 10℃ 收缩约 0.0125mm,所以从加热炉取出到装配完成最好控制在 30~60 秒内,中途停顿就容易卡住。
感应加热会让轴承退磁吗?
会残留少量剩磁,这是感应加热的固有特性。工频加热器一般配有自动退磁功能,加热结束自动衰减磁通;对剩磁敏感的场合(如精密主轴、带磁编码器)应选带退磁的机型,或加热后用退磁器处理。
轴承加热器功率越大越好吗?
不是。功率过大升温过快,套圈内外温差拉大,反而容易出现"外圈烫、内圈没膨胀"的假象,还增加过温风险。按单件重量选功率、按批次量选工位数,比单纯堆功率更可靠。
相关技术文章
- 轴承加热器怎么选型?从工件尺寸到使用场景的完整指南
- 轴承加热到多少度合适?轴承加热器温度控制指南
- 轴承加热后装不进去?解密过盈配合与温差计算
- 轴承加热器功率怎么选?按重量计算指南
- 轴承加热需要多长时间?影响加热速度的因素
- 轴承加热器与感应加热器的区别及应用场景
