"轴承加热要多久才能装?"——这是采购和装配工在选型阶段问得很多的问题。直接的回答是:没有一个固定数字。小件可以快到秒级,大件可能需要几十分钟,差距完全取决于三个变量:工件本身、设备功率匹配、参数设定方式。本文把这三个变量逐一讲清,并用官网在售机型的真实参数做对照,帮你在选型阶段就对"加热时间"有合理预期。
先说结论:加热时间由"热量需求 ÷ 有效功率"决定
感应加热的原理是让工件自身发热:线圈通交变电流,工件(轴承内圈)内部产生涡流,热量从工件内部往外走。所以加热时间基本可以理解为:
加热时间 ≈ 工件需要吸收的热量 ÷ 设备的有效加热功率
工件需要吸收的热量,和工件质量、目标温升成正比;有效加热功率,则取决于设备额定功率以及线圈、工件匹配得好不好。三个变量中的任何一个拖后腿,时间就会被拉长。
变量一:工件越大、越重,加热时间越长
轴承的质量是加热时间的第一决定因素。同样温升下,一公斤级的小轴承和几十公斤的重型轴承内圈,需要的热量完全不是一个量级。这也是为什么官网机型都会标注最大轴承重量这一参数:多功能分体塔式加热器最大轴承重量15Kg,大功率新型塔式加热器为30Kg——超过这个量级,就应该换更大功率的机型,而不是硬等。
温升要求同样关键。轴承热装的目标是把内圈加热到比轴膨胀出装配间隙的温度,行业通行操作区间是80-120°C,同时有一条不可逾越的红线:绝不建议超过150°C,否则轴承钢可能回火,硬度下降,轴承等于报废。所以"加热更快"从来不等于"把温度设得更高",150°C这条线不能碰。
另外两个容易忽略的细节:冬天低温车间里工件初始温度低,需要的温升更大,时间自然更长;工件表面有气流直吹(比如对着风扇)会持续散热,也会拖慢升温。
变量二:设备功率要和工件重量匹配
加热时间想可控,功率必须和工件量级对得上。下面是官网在售各形态机型的真实参数对照:
| 机型 | 功率 | 时间/温度设定 | 适配工件量级 |
|---|---|---|---|
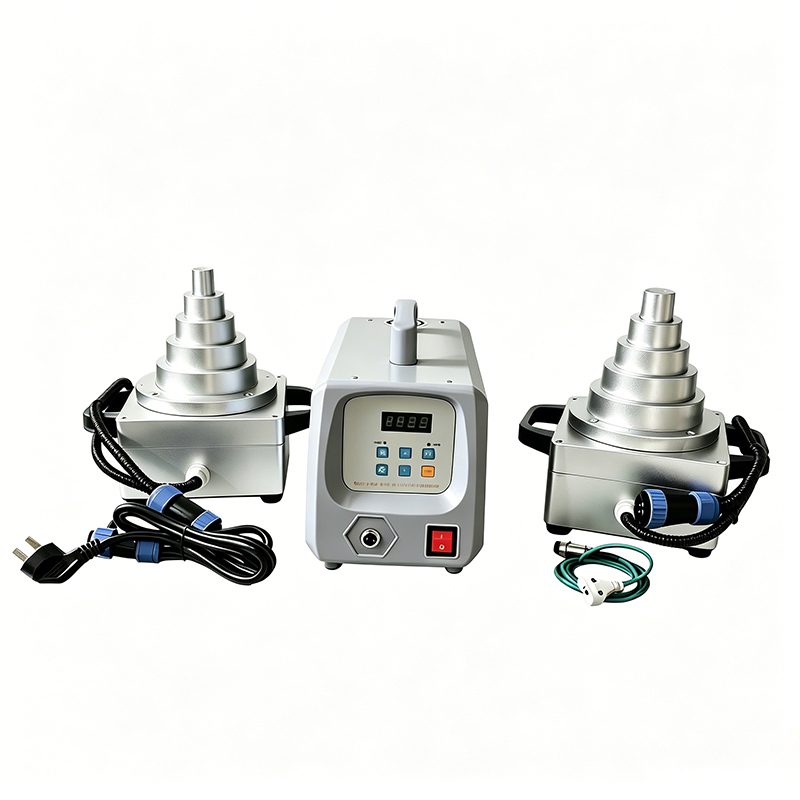
| 多功能分体塔式加热器 | 2.5KW,220V | 时间0-99'59",温度0-200°C | 轴承内径20-130mm,最大重量15Kg |
| 大功率新型塔式加热器 | 5KW,220V | 时间0-99'59",温度0-200°C | 内径20-130mm,最大重量30Kg |
| 变频式多工位轴承加热器 | 5-20KW | 温度0-240°C,时间0-99分59秒 | 电机厂、汽车制造多工位协同 |
| 生产线加热器 | 5-30KW | 温度0-240°C,时间0-99分59秒 | 对接机械手、自动化产线 |
| 便携式电磁加热电源(YY1300系列) | 5/8/10/15/20KW | 按温度或时间控制 | 现场维修、紧急抢修,线圈灵活绕制 |
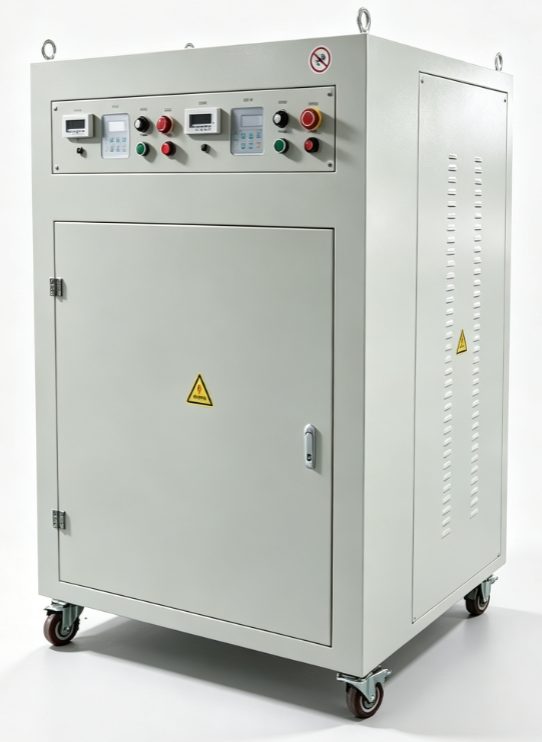
| 变频式风电轴承加热器 | 30-120KW | 三相380V | 风电主轴、偏航、变桨大轴承 |
| 中频绕线式感应加热器 | 20-120KW | 绕制电缆30-40米 | 大型工件热装热拆 |
从表里能读出两个选型常识:
- 小轴承用小功率机型反而更合理。 2.5KW的塔式机加热15Kg以内的轴承,升温节奏是合适的;拿它去加热超大工件,就会明显"力不从心"。
- 大工件必须上大功率。 风电、钢铁行业几十公斤到上百公斤的工件,对应30-120KW机型,靠的是大功率把大质量工件的时间压到可接受的范围。齿轮、齿圈、皮带轮、联轴器这类盘状工件的批量热装,官网有12-35KVA的齿轮加热器和18-35KVA的齿圈电磁加热器,内径不限、按最大外径选型。
一个极端对照:小工件可以快到秒级
加热时间能短到什么程度?看官网手动烧结刀柄加热器的参数:功率5KW,适用刀具Φ3-32mm,加热时间3-18秒。
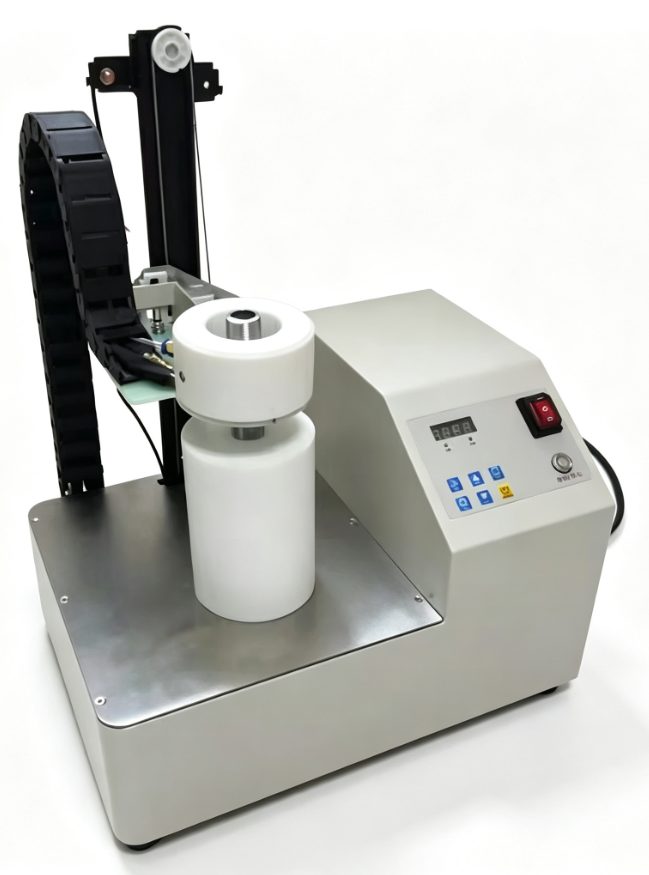
同样是感应加热、同样是5KW,为什么它能快到秒级?因为刀柄只有克级重量,需要的热量极少,功率密度却很高。这个对照说明:加热时间的长短,本质上是"功率密度"和"工件热量需求"的比值——工件越小越快,功率越大越快,两者共同决定。
变量三:参数设定与线圈匹配
同样的设备、同样的工件,操作方式不同,时间也可能差不少。
温度、时间双控要设定合理。 官网塔式和多工位机型都支持温度/时间两种控制模式,时间设定范围最大99分59秒。实际作业中建议以温度为主控、时间为保护(设定一个上限时间,防止异常空烧)。
功率自调与保温模式。 塔式机型带功率自调和温度保持功能:到达设定温度后自动降低功率保温,而不是一直满功率。这意味着额定功率大小和"全程耗电"要分开看——到温即停、保温低耗,这也是感应加热比电阻加热省电的原因之一。
线圈匹配是加热速度的隐形门槛。 以便携式电磁加热电源YY1300-005为例,官方给定的匹配条件是:加热距离20-25mm、负载电感250-300uH、线圈有效长度45-55米。线圈绕得离工件太远、圈数不合适,负载电感跑出范围,设备功率就上不去,表现为"加热很慢"——这不是设备故障,是匹配问题。其他大功率机型支持按工件定制线圈。
工件摆放要居中。 工件应放在线圈(或加热头)中心,保证受热均匀;叠放、偏置都会造成局部升温慢,拖长整体时间。
想加热快又不出错,记住这五条
- 按最大工件重量选功率段:15Kg以内看塔式2.5KW,30Kg以内看5KW,再往上按多工位、产线、风电、中频机型逐级匹配;
- 目标温度设在80-120°C区间,150°C是红线;
- 线圈按官方匹配条件绕制:加热距离20-25mm、负载电感在机型给定范围内、有效长度达标;
- 温度主控+时间保护,并确认机型的自动退磁功能开启(塔式机型标配);
- 减少热损失:避开强气流位置,工件随加热随装配,不要批量提前加热后久等(温度回落还需重加,反而更费时间)。
小结
轴承加热需要多长时间,取决于三个变量的乘除关系:工件的热量需求(重量×温升)除以设备的有效加热功率(额定功率×匹配程度)。选型时与其问"多久能热",不如先确认自己最大工件的重量和尺寸,再对照机型参数选功率段——功率段选对了,时间自然在合理范围内。需要按工件参数核对具体机型,可以拨打15833891529或访问www.yyjr98.com获取选型建议。