造纸、纺织、塑料薄膜行业的辊筒加热有两类需求:一类是工艺加热(烘缸、热辊需要工作温度),另一类是装配加热(辊筒热装到轴头上、轴承热装到辊颈)。两类需求的设备形态完全不同。
辊筒的共同特点是长径比大:一根烘缸可能直径 1.5 米、长度 5 米,一根导辊可能直径 100mm、长度 3 米。这类工件用常规加热器根本装不进去,只能用分体线圈沿轴向分段布置,逐段加热或整体同步加热。难点在于轴向温度均匀性——中间热、两端凉,装轴头时就会出现"一头进一头不进"。
这个行业最容易踩的四个坑
长辊筒加热后弯曲
轴向和径向温差造成热应力,冷却后辊面直线度超差。
两端温度低,轴头装不进
端部散热面积大,温度总比中间低 20~30℃。
大件无法就位,设备进不了车间
辊筒装在机架上,只能就地加热,线圈要能拆装。
表面质量要求高,不能有局部过热斑
热辊表面任何色差都会转移到产品上。
设备选型对照表
辊筒类工件加热配置
| 工件 | 规格 | 单件重量 | 建议功率 | 加热方式 |
|---|---|---|---|---|
| 纺织导辊 / 罗拉 | Ø80~200 × 2000~4000mm | 30~300 kg | 20~50 kW | 分体线圈轴向分段 |
| 造纸压辊 / 压光辊 | Ø400~900 × 3000~6000mm | 1~8 t | 100~250 kW | 多组线圈同步 |
| 烘缸 | Ø1000~1800 × 2000~5000mm | 3~20 t | 150~400 kW | 分体 + 保温 |
| 塑料挤出机辊筒 | Ø200~600 × 1500~3000mm | 200~2000 kg | 50~150 kW | 分体仿形线圈 |
| 辊筒轴头热装 | Ø100~400mm | — | 30~80 kW | 中频 + 局部加热 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
轴向分段,同步加热
长辊筒不能用一组线圈从头加热到尾——那样一端到另一端的时间差就有几十分钟,先热的部分已经散热了。正确做法是沿轴向均布 4~8 组线圈,同步通电,让整根辊筒一起升温。功率按总重量核算,再平均分配到各组。
端部补偿
辊筒两端散热快,温度天然偏低。做法是端部线圈功率密度提高 20%~30%,或在端部加保温套。目标是轴向温差控制在 15℃ 以内,这样轴头才能顺利装入。
控制升温速率,避免热应力
大直径辊筒升温速率建议 10~15℃/min,比小件慢很多。升温过快会在辊面产生压应力,冷却后表现为弯曲或椭圆。加热完成后保温 20~30 分钟均温,再进入装配。
表面质量:避免局部过热斑
线圈与辊面的间隙要均匀,避免某一段耦合过强。可以在辊筒转动状态下加热(低速旋转),让热量沿周向均布,这对表面质量要求高的压光辊尤为重要。
本行业常用设备

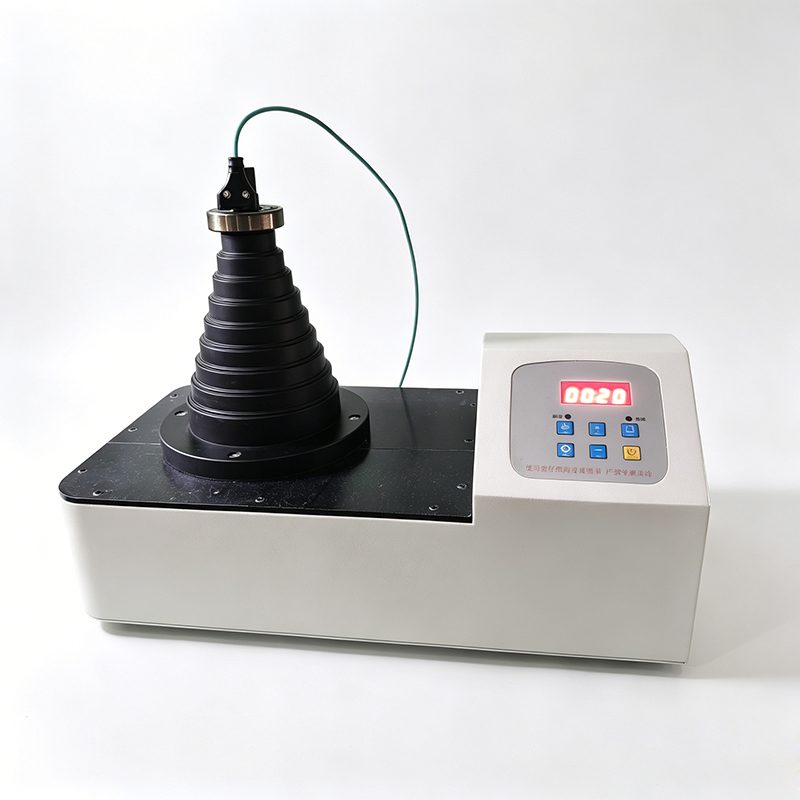
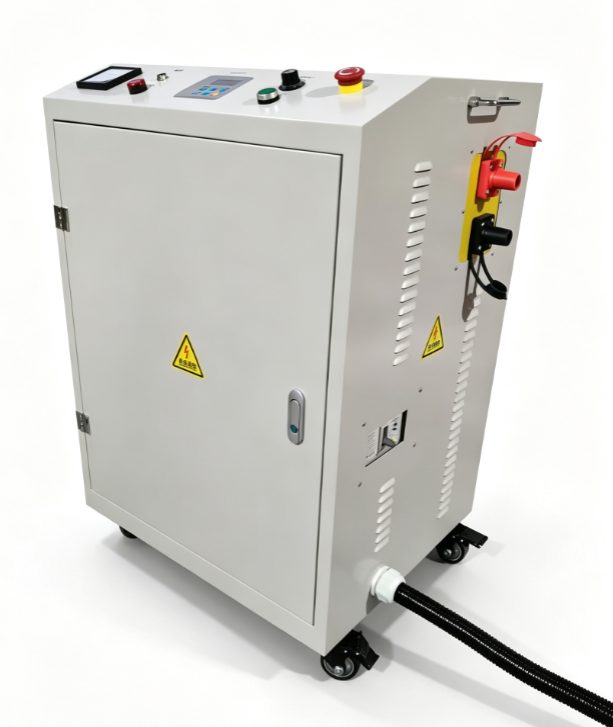
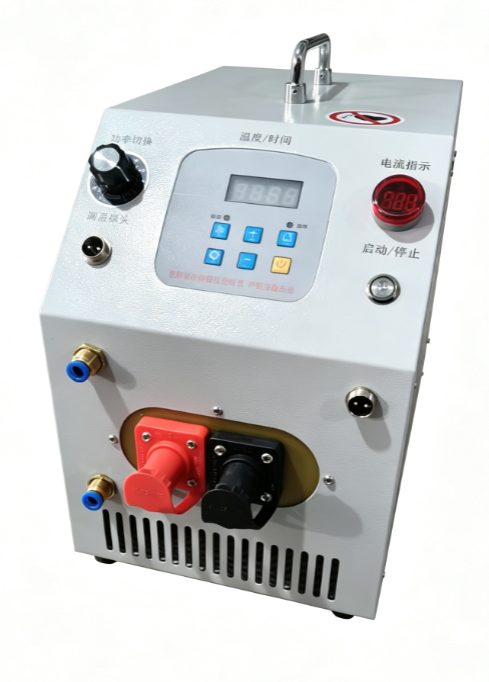
造纸纺织常见问题
长辊筒怎么整体加热?
沿轴向布置多组感应线圈同步加热,端部加大功率密度补偿散热,全程控制在 10~15℃/min 的升温速率。单组线圈从头加热到尾的方式不适用于长径比大于 5 的工件。
辊筒热装轴头加热到多少度?
一般 150~200℃。轴头配合过盈量较大(0.1~0.3mm),需要较高温升。但要确认辊筒本体的热处理状态,避免超过回火温度。
烘缸能感应加热吗?
可以,但烘缸属于压力容器,加热前必须确认内部介质已排空、压力已释放,并按压力容器管理规定执行。加热温度和时间需要与设备制造商确认,不能自行决定。
加热后辊面出现色差怎么办?
色差通常是局部过热氧化的结果。改进办法:加大线圈与辊面间隙、降低功率密度、加热时低速旋转、必要时通保护气体。已经产生的色差需要抛光去除。
