客户提问
同样加热一个内径 500mm 的轴承,两家报价差一倍,一家说工频够用,一家说必须中频。
厂家答复
区别在频率和加热深度。工频是 50Hz,磁场穿透深度大,整个截面一起发热,升温均匀但速度较慢;中频是 500~10000Hz,涡流集中在表层,升温快但表层先热,需要均温时间。
选型判断很简单:看工件壁厚和重量。壁厚 50mm 以内、重量 200kg 以内的工件,工频完全够用,而且均匀性更好、成本更低;壁厚超过 50mm 或重量超过 500kg 的大件,工频加热时间会长到无法接受(可能 1 小时以上),这时必须用中频。
还有两个场景中频明显占优:一是热拆(只需要加热配合面,不希望整件受热),二是现场分体式加热(大直径工件无法装入工频机的穿心结构,只能把中频线圈卡在工件上)。
价格差一倍的原因主要在电源:中频需要整流逆变、IGBT 模块、水冷系统,工频就是一个变压器加接触器。所以不要用"贵的就是好的"来判断,小工件用中频反而是浪费。
| 对比项 | 工频 | 中频 |
|---|---|---|
| 频率 | 50Hz | 500~10000Hz |
| 加热深度 | 整体截面 | 表层优先 |
| 适用壁厚 | ≤50mm | ≥50mm |
| 适用重量 | ≤200kg | ≥500kg |
| 均匀性 | 好 | 需均温时间 |
| 典型工件 | 中小型轴承/齿轮 | 大型轴承/辊筒/齿圈 |
这个问题涉及的设备
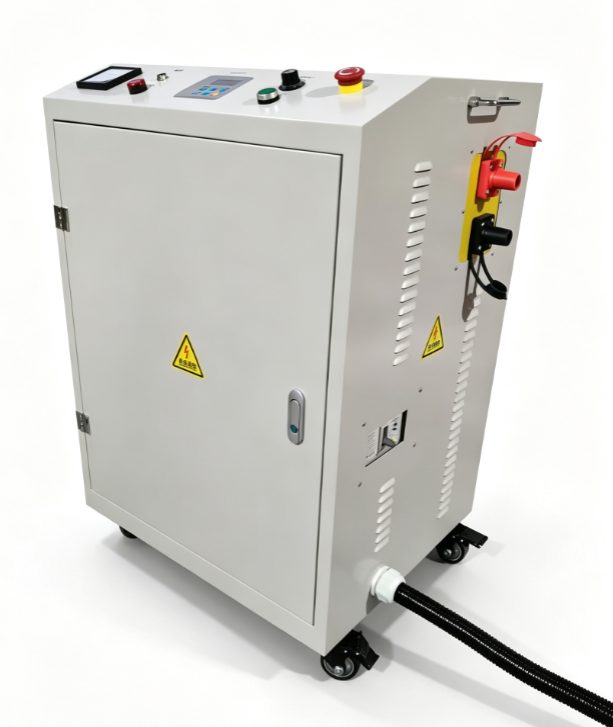
还有具体工况要确认?把工件尺寸、重量、加热要求发给我们,工程师按实际情况核算,不做笼统报价。
提交工况,获取选型建议