电机制造里需要加热的工序比想象中多:定子热套进机壳、转子热装到轴、铝壳水冷机座装配、端盖轴承室热装。这几种工况的共同点是被加热件几何形状不对称——机壳是薄壁圆筒,定子是叠压硅钢片,转子是实心轴加铁芯,热胀量和升温速率都不一样。
铝壳和铁芯的线膨胀系数差一倍(铝约 23×10⁻⁶/℃、硅钢约 12×10⁻⁶/℃),同样的温升,铝壳胀得比定子多,这正是铝壳热套能够成立的原因;但也意味着温度一旦失控,铝壳会先变形、定子齿部会因挤压而损伤。永友电气的电机行业方案按机座号匹配功率,配 K 型热电偶或红外测温做闭环,把铝壳温度控制在 150℃ 以内、定子铁芯不超过 120℃。
这个行业最容易踩的四个坑
铝壳加热后变形,装配同轴度超差
铝壳壁薄、导热快,局部过热就会椭圆,热套后同轴度无法修正。
定子硅钢片受热,绝缘漆受损
铁芯温度超过 130℃ 后,槽绝缘和浸漆层开始软化,装配后耐压测试不合格率上升。
水冷机座内部水道怕高温
水冷铝机座内有水道和密封,加热温度过高会损坏 O 型圈,只能整件返工。
产线节拍固定,加热拖后腿
装配线节拍 90 秒一件,单工位加热器跟不上,只能多买设备或加班。
设备选型对照表
按机座号推荐加热设备(定子热套铝壳,温升 100~120℃)
| 机座号 | 机壳外径 | 单件重量 | 建议功率 | 推荐机型 |
|---|---|---|---|---|
| 63~90 | ≤180 mm | 2~8 kg | 3.6~5 kVA | YY-DJ240 电机壳加热器 |
| 100~160 | 180~350 mm | 8~35 kg | 8~12 kVA | YY-DJ280 / YY-DJ330 |
| 180~280 | 350~520 mm | 35~120 kg | 16~24 kVA | YY-DJ380 / 分体双工位 |
| 315~355 | 520~700 mm | 120~300 kg | 30~40 kVA | 重型塔式 / 中频感应 |
| 水冷机座 | 按图定制 | — | 按工件核算 | 分体式 + 闭环测温 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
定子热套:先算铝壳的膨胀量
铝壳内径与定子外径的过盈量通常取 0.05~0.15mm(按机座大小)。铝的线膨胀系数约 23×10⁻⁶/℃,温升 100℃ 时,直径 300mm 的铝壳膨胀约 0.69mm,远大于过盈量,所以铝壳热套并不需要很高的温度。经验上加热到 120~150℃ 即可,不必追求更高。
保护定子:控制铁芯温度而不是壳体温度
测温点应贴在定子铁芯外圆,而不是铝壳表面。铝壳导热快、温度滞后小,如果只看壳体温度,铁芯往往已经超温。建议铁芯温度上限 120℃,并在加热后 2 分钟内完成压装。
水冷机座:避开密封件
带水道的机座必须确认 O 型圈材质耐温等级(丁腈橡胶一般 100℃、氟橡胶 200℃)。达不到就改成分体式加热或降低温度、延长加热时间。这类工件建议用分体式加热器,把线圈套在配合面附近,减少整件受热。
产线集成:按节拍选工位
节拍 = 单件加热时间 + 装卸时间。若单件加热 4 分钟、节拍要求 90 秒,就需要 3 个工位并联或选双工位机型。多工位变频加热器可以做到各工位独立控温、独立计时,是批量产线的常规配置。
本行业常用设备
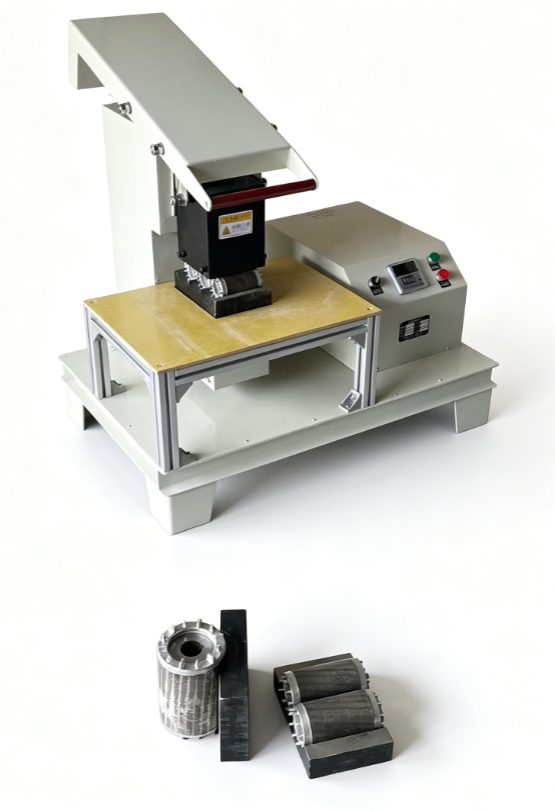
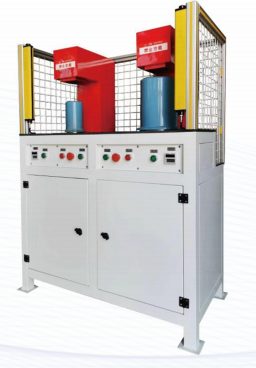
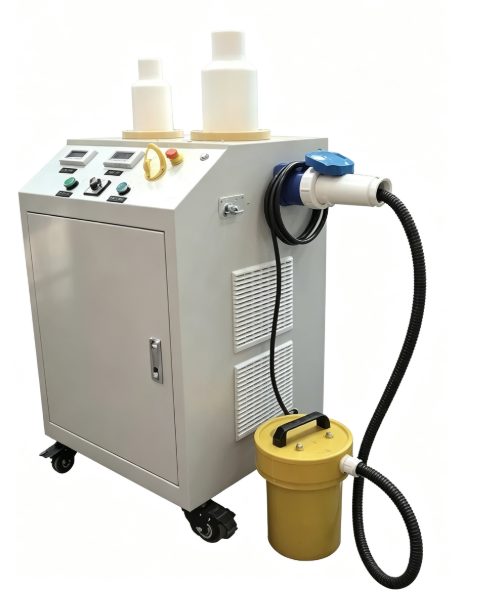
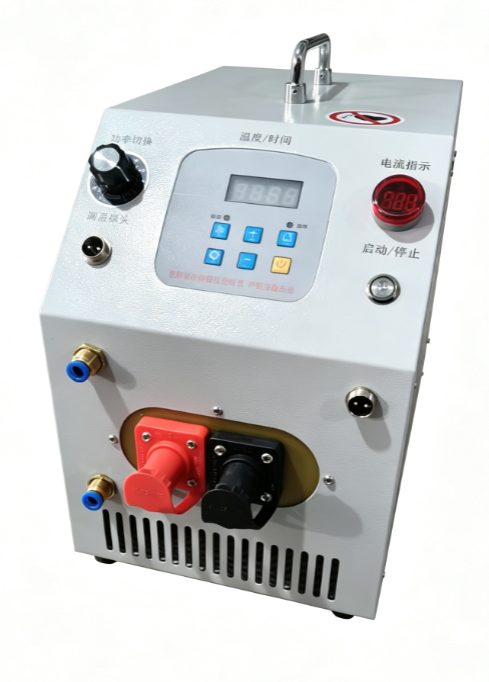
电机制造常见问题
电机铝壳热套定子加热到多少度?
铝壳一般加热到 120~150℃,定子铁芯不超过 120℃。铝的膨胀系数大,温升 100℃ 就足以获得 0.6mm 以上的直径膨胀,远大于常规过盈量,温度再高只会增加变形和绝缘损伤风险。
电机壳怎么拆下来?能加热拆卸吗?
可以。用感应加热器对机壳外圆均匀加热,铝壳膨胀后即可退出定子。注意温度不要超过 150℃,并在拆卸后检查机壳是否有椭圆变形,变形量超标的机壳不建议重复使用。
定子热套后要不要保温?
不需要刻意保温,但要避免强制风冷。热套完成后自然冷却 30~60 分钟,让定子与机壳温度同步下降,可以减少残余应力。急冷会导致机壳收缩快于定子,产生松动。
伺服电机小机座(40/60/80)用什么设备?
这类机座工件小、批量大,适合 3.6~5kVA 的便携式或台式加热器配专用工装,单件加热 1~2 分钟。关键在工装定位,而不是功率大小。
