这几年接触下来,一个明显的感受是:买感应加热设备的客户,问法变了。以前问得多的是"能不能把轴承加热",现在问得更多的是"能不能接进产线""温度记录能不能留下来""大件能不能透热"。设备本身的加热原理没有变,变的是工厂对加热环节的要求。本文结合官网在售机型的真实参数,把当前比较清晰的五个升级方向梳理一遍,供正在做设备规划的采购和工程师参考。
趋势一:从单机作业走向产线集成
过去轴承、齿轮的热装多是一台单机、一个工位、一个操作工的"作坊式"作业;现在的电机厂、减速机厂更希望加热环节直接嵌进装配流水线,工件到位即加热、加热完即装配,中间不停留。
这类需求对应的是产线型设备。以官网的生产线加热器为例:功率5-30KW,输入AC220V或AC380V、50Hz,输出频率10-30KHz,温度设定范围0-240°C,时间设定0-99分59秒,输出电流根据工件自动调节,线圈按客户工件要求配置,线圈切换支持自动和手动两种模式,冷却采用轴流风机强制风冷。多工位机型(5-20KW)则在一个机身上支持多个工位轮换加热,配合分体线圈与旋钮切换,适合节拍较紧的装配线。
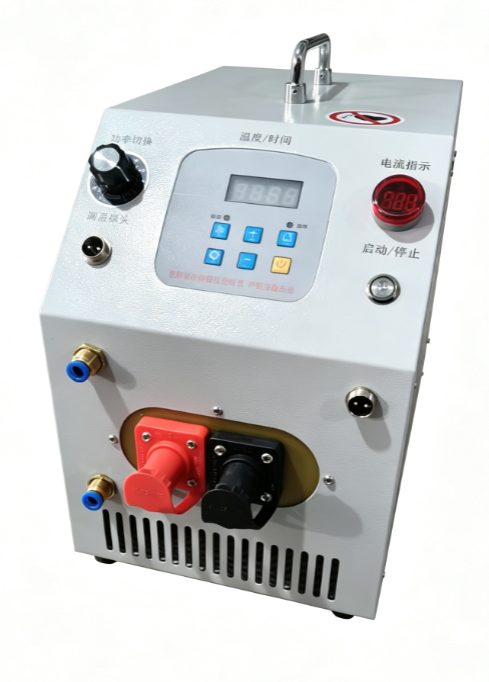
再往上游走一层,是给设备制造商直接配套控制部分。变频式轴承加热器主板(AC220V输入,设备功率5-120kW,输出电流20-180A,输出频率10-30KHz,强制风冷)集成温度/时间显示、大小档转换、功率切换、启停控制、参数存储与蜂鸣报警等功能,并具备自动线圈检测与负载检测能力,方便整机厂把它装进自己的设备框架里。
趋势二:控制智能化——温度时间双控与数据可追溯
第二个趋势是控制精度和管理能力。感应加热"工件自身发热"的特点,决定了温度控制直接关系装配质量:热装温度一般控制在80-120°C,让内径膨胀量足够套入轴颈即可,通常不建议超过150°C,否则可能影响轴承的尺寸稳定性和硬度。这就要求设备"到温即停、到时即报",而不是靠老师傅看火候。
目前官网各系列已普遍配置数字温度/时间双控:塔式机型温控范围0-200°C、时间0-99分59秒,产线型机型温控范围0-240°C,并配有自动保温、自动退磁(消磁)、过流过热保护和功率自调。退磁这一步经常被忽略——加热后的工件如果带剩磁,后续装配中会吸附铁屑,智能控制器把消磁做进标准流程,就省掉了人工处理。
更进一步的是数据层面。工频加热智能控制器(AC220V/380V通用,一板可控各种规格可控硅)支持温度/时间双模式、温度显示、功率调节、保温模式、消磁,并具备参数存储与数据追溯能力,明确标注"适配智能制造管理需求"。对于要过质量体系审核的工厂,加热温度记录可追溯,比单纯"加热快"值钱得多。
电源部分的数字化是这轮升级的基础:便携式电磁加热电源(2.5KW-120KW多规格可选)采用嵌入式32位处理系统、全数字移相PWM调制和线圈智能识别技术,能根据线圈自动调整输出频率,跟踪速度快、线圈适应性强,换不同工件时不需要人工重新调参。
趋势三:电能替代——感应制热向工业供热与工艺加热延伸
第三个趋势是应用面的外扩:感应加热从"装配加热"走向"工业供热替代"。原理优势很直接——电磁感应涡流制热让金属炉体自身发热,热损失小。官网工业用电磁采暖炉标注热效率≥97%、比普通电阻加热节能30%以上,具备水电分离、防干烧、防超温、防过流设计,功率/水温可调、定时定温,可对接暖气片、地暖管、水空调。变频电磁蒸汽发生器覆盖10-720KW、蒸发量14-1000kg/h、380V/50Hz供电,热效率97%。电磁烘干箱/滚筒则把同样的技术用在食品、农产品、药材和木屑砂石烘干上。
工艺加热一侧的扩展同样明显:水电分离高频加热器(5-60KW,输出频率10-30KHz)官网标注加热效率提升40%以上,线圈水冷、电源主板风冷、带断水保护;80KHz高频电磁加热器则进入凸轮轴淬火、钢管焊接、内齿淬火、连杆锻造等热处理工艺场景。

趋势四:大功率与重载化——大工件的深层透热
风电、矿山、造船这些行业的工件越来越大,"小设备够不着"的问题越来越突出,设备随之向大功率、大口径方向走。风电轴承加热器功率30-120kW(AC380V、输出电流45-180A、输出频率10-30KHz、主板风冷),为风电主轴承、偏航轴承、变桨轴承的大尺寸装配设计;重型轴承加热器覆盖YY-M160W至YY-M1000W六个型号,适应内径50-1200mm、最大外径1600mm;超音频轴承感应拆卸器GJ-C-1至C-4四档功率30-100kW,适用轴承直径Φ100-1000mm,配合部位局部快速加热后拆卸,避免冷拆损伤。需要热装热拆双功能的场合,中频绕线式感应加热器(20-120kW、三相380V、绕制电缆30-40米)可对大型工件做深层透热。
趋势五:机型专用化——细分工件有专属方案
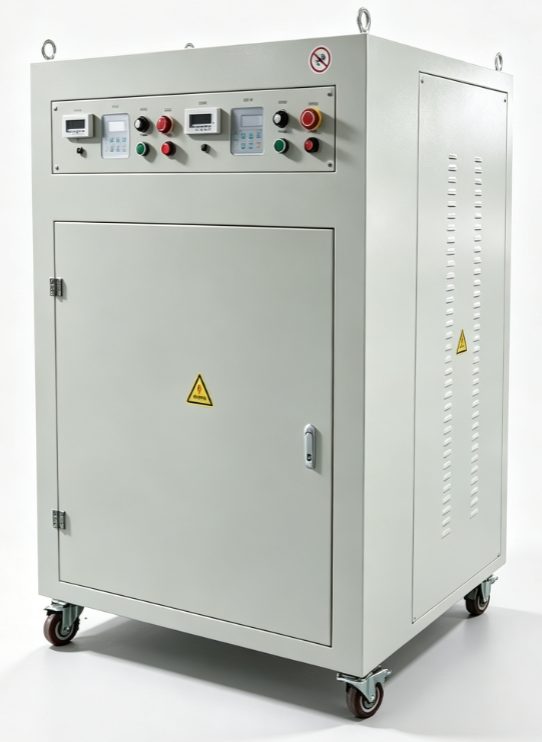
与"大而全"并行的是"小而专"。同一套感应加热原理,针对不同工件形态衍生出专用机型:角接触球轴承加热组件(5kW、AC220V、10-30KHz)专为角接触球轴承精密装配设计,避免滚珠受热变形;齿圈电磁加热器(YYK-CQ180/250/350,18/25/35KVA,自动开启式)和齿轮加热器(YY-CL120/180/250/350,12/18/25/35KVA,手动开启式)采用开启式涡流结构,不用芯棒穿套工件;电机转子加热器(7.5/20/35KVA)、电机壳加热器(YY-DJ240至DJ380,工频感应式、机壳受热均匀不改材料组织)各有对应工位形态;数控刀具热装有烧结刀柄加热器(5KW、15-50KHz、刀具尺寸Φ3-32mm、加热时间3-18秒,自动机型一键完成),现场维修则有超音频手提式(5-8kW、50KHz、Φ120mm以下工件)和手持式螺母加热器。
升级建议:从工艺需求倒推设备
面对这些方向,选型建议从工艺需求倒推,而不是从参数表顺推:
- 先定工件范围:最大工件的内径、外径、宽度(或长度)决定机型口径,例如便携系列覆盖内径30-250mm,重型系列覆盖到1200mm;
- 再定供电条件:现场是220V还是380V,容量够不够,大功率机型要提前确认配电;
- 然后定控制要求:是否需要自动保温、自动退磁、参数存储和数据追溯,产线对接需要自动还是手动线圈切换;
- 热装温度纪律:不管选哪档设备,热装温度按80-120°C控制、不超150°C执行;
- 冷却与安装:大功率高频机型注意水冷配套(如25L/Min流量、0.1-0.3MPa水压的机型)与水电分离布局。
如果您正在规划装配线加热工位或做设备升级评估,可以带上工件尺寸和现场供电条件,访问 www.yyjr98.com 或拨打 15833891529,按实际工况给选型建议。