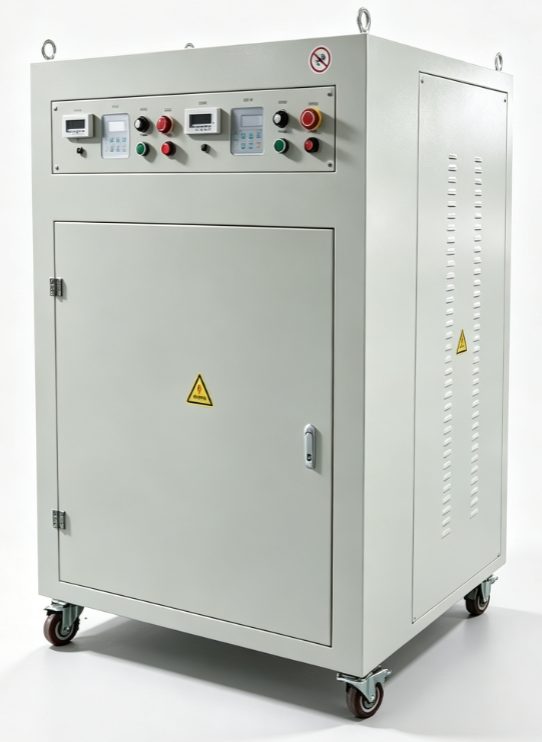
选轴承加热器时,功率是被问得最多的参数之一。常见的错误问法是"多大的轴承用多大的功率"——功率其实不由重量单独决定,而是由工件重量、目标温升、允许的加热时间、加热效率四个变量共同决定。本文给出完整的计算方法和三组算例,再对照官网机型功率表,帮您把功率、时间、供电容量三者一次配平。
一、先纠正一个误区:没有"每公斤多少千瓦"的固定系数
网上流传"按每公斤工件配0.1-0.3kW"之类的经验系数,这种说法只在特定温升、特定时间下碰巧成立,换一个节拍要求就不准了。同样一个30kg的齿轮,要求6分钟加热到位和允许15分钟慢慢升,所需功率差出一倍以上。重量只是热量需求的一个因子,时间才是放大器。
二、功率计算公式:四个变量算清楚
电磁感应加热所需功率可按下式估算:
P(kW)≈ m × c × ΔT ÷ (t × η) × 1000
各变量含义与取值:
| 变量 | 含义 | 典型取值 |
|---|---|---|
| m | 工件重量(kg) | 磅秤或图纸称重 |
| c | 材料比热容(J/(kg·K)) | 碳钢/轴承钢约460 |
| ΔT | 目标温升(K) | 热装按80-120°C区间取,不超150°C |
| t | 允许加热时间(s) | 按产线节拍定 |
| η | 综合热效率 | 感应加热匹配良好时约0.5-0.7 |
说明:这是输入功率的估算式,用于圈定功率档位;实际机型还受线圈匹配、散热损失影响,算完建议留10-20%余量。
三、三组算例(计算示例,假设值已标注)
算例1:10kg 轴承,室温20°C热装到110°C,要求5分钟加热完。 Q = 10 × 460 × 90 = 414,000 J;P = 414000 ÷ (300 × 0.6) ≈ 2.3kW。 → 选 2.5KW 分体塔式加热器(温度0-200°C,适应内径20-130mm,最大工件15Kg,自动退磁),正好覆盖。
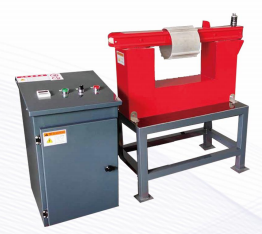
算例2:30kg 联轴器,同样温升,允许8分钟。 Q = 30 × 460 × 90 = 1,242,000 J;P = 1242000 ÷ (480 × 0.6) ≈ 4.3kW。 → 5KW 大功率塔式(最大工件30Kg,0-200°C)可以覆盖;若要求压到6分钟内,算得约5.8kW,5KW机型就要延长时间或换更大功率。
算例3:100kg 大型工件,允许15分钟。 Q = 100 × 460 × 90 = 4,140,000 J;P = 4140000 ÷ (900 × 0.6) ≈ 7.7kW。 → 已超出塔式机型范围,进入多工位(5-20KW)或便携电源(5-30KW起)的功率段;如果是风电大轴承这类高节拍场景,直接对应风电轴承加热器(30-120KW,10-30KHz)。
三组算例的规律很直观:重量翻倍或时间减半,功率都要近似翻倍。
四、官网机型功率对照表
| 机型 | 功率/容量 | 适配规模 | 温控 |
|---|---|---|---|
| 分体塔式 | 2.5KW | 工件≤15Kg,内径20-130mm | 0-200°C |
| 大功率塔式 | 5KW | 工件≤30Kg | 0-200°C |
| 电机转子加热器 | 7.5/20/35KVA | 转子外径≤75/150/200mm | 时间+温度双控 |
| 多工位轴承加热器 | 5-20KW | 多工件同时加热 | 0-240°C |
| 生产线加热器 | 5-30KW | 对接机械手产线 | 0-240°C |
| 便携电磁加热电源 | YY1300系列5-30KW起 | 定制线圈适配各类工件 | 时间0-99分59秒 |
| 水电分离高频 | 5-60KW | 轴承、齿轮、热处理 | 过热过载保护 |
| 中频绕线式 | 20-120kW | 大型工件深层透热 | 全自动+保温 |
| 风电轴承加热器 | 30-120KW | 风电主轴/偏航/变桨轴承 | 多路温度监测 |
| 超音频拆卸器 | 30/40/60/100kW | Φ100-1000mm轴承拆卸 | 拆卸专用 |
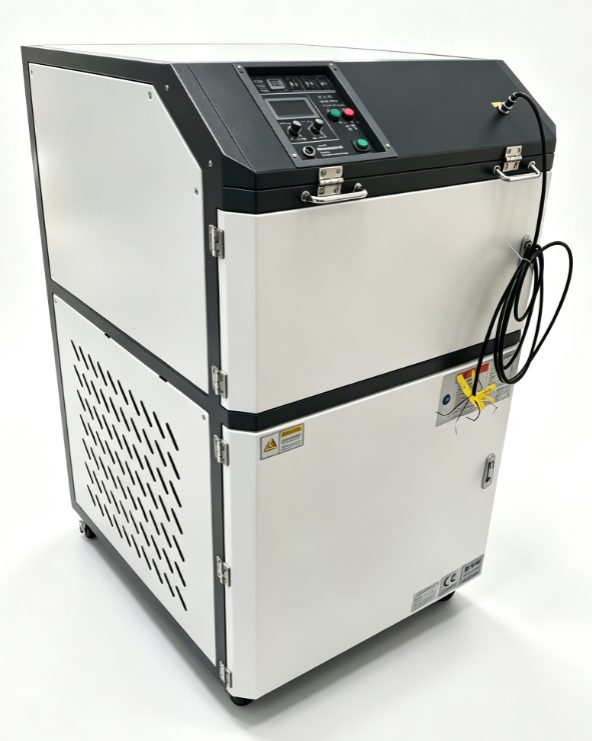
选型时先按算例圈出功率段,再回表核对工件尺寸(内径/外径/宽度)与供电制式。
五、算完功率后要校核的四个现场条件
1. 线圈匹配决定实际输出。 便携电源YY1300系列对加热距离(20-25mm)、负载电感(250-300uH)、线圈有效长度(45-55米)都有明确范围,线圈做得不匹配,铭牌功率再大也升不上温。
2. 散热与装夹损失。 工件放在冷铁平台上、冬天露天作业、带防护罩加热,都会拉低实际温升速度,按余量预留。
3. 供电容量。 塔式与便携机220V/380V即可,中频绕线式为三相380V;现场要先确认变压器与线路余量,避免加热时压降过大。
4. 温控与退磁。 热装区间80-120°C、上限150°C是轴承钢的硬约束,功率配得再好,超温一样报废配合面;装配完成必须确认自动消磁。
六、常见误区
- 功率越大越好:大功率配小工件,升温快但温控频繁启停,温度均匀性反而差,还浪费配电容量。
- 只看重量不看节拍:产线改造时先定节拍再算功率,顺序反了会造成"机器到了、时间不够"的返工。
- 忽略工件形状:薄壁套类比实心轴同重量下升温快得多,纯按重量算会偏保守,可适当缩短时间预估。
七、小结
功率选型一句话:先算热量需求(重量×比热容×温升),再除以允许时间和效率,得出功率档位,最后按官网机型表核对尺寸与供电。拿不准的工况,把工件重量、三尺寸、目标温升和节拍要求整理好再做选型咨询,效率最高。如需按实际工件核对功率与机型,可拨打 15833891529 或访问 www.yyjr98.com 查看完整产品参数。