钢厂是感应加热设备最"费机器"的场景:环境温度高、粉尘大、油污重、连续三班生产,设备一旦停机整条线就断。冶金行业的加热需求主要有三类:新件热装(轧机轴承、齿接手、联轴器装到轴上)、旧件热拆(检修时把抱死的轴承从辊颈上取下来)、辊系整体预热(焊前预热、除氢)。
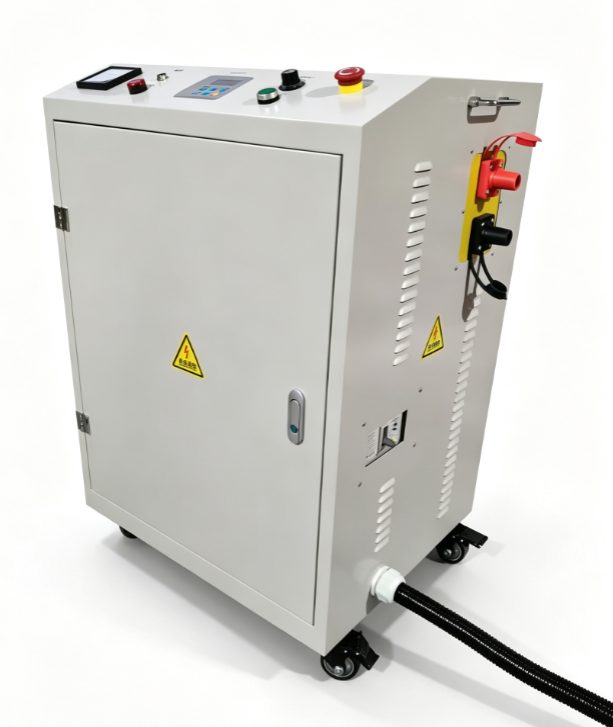
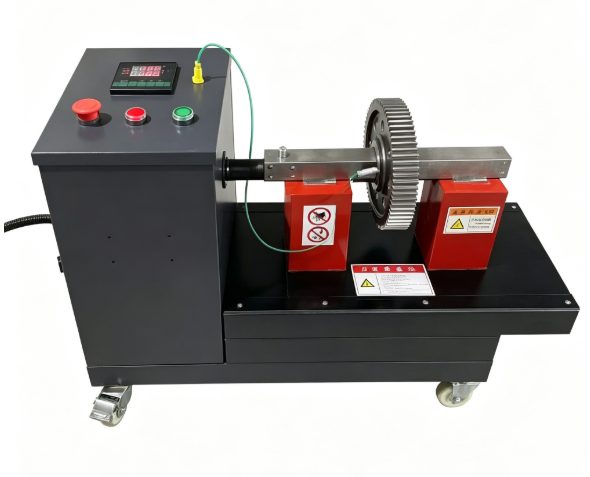
和普通机械厂不同,钢厂更看重三件事:设备能不能扛住粉尘和振动、批量热装的节拍够不够、热拆时会不会把辊颈拉伤。永友电气在冶金行业的常规配置是重型塔式加热器 + 中频感应线圈,控制柜做防尘处理,线圈做耐磨包覆,配套退磁以保证拆装后不再吸铁屑。
这个行业最容易踩的四个坑
粉尘油污导致控制柜频繁故障
普通控制柜在轧钢车间三个月就积满油泥,散热不良、接触器粘连。
抱死轴承拆不下来,只能气割
气割会伤辊颈,一根轧辊报废损失远超设备差价。
批量热装节拍不够
一条装配线一天要装几十套轴承,单工位加热器成为瓶颈。
热拆后剩磁吸铁屑
拆完的辊颈带磁,吸附铁屑进入新轴承,短期内再次抱死。
设备选型对照表
冶金常见工件的加热配置
| 工件 | 配合直径 | 单件重量 | 建议功率 | 配置要点 |
|---|---|---|---|---|
| 轧机工作辊轴承 | 150~400 mm | 30~150 kg | 20~40 kVA | 重型塔式 + 退磁 |
| 支撑辊轴承 | 400~900 mm | 200~1000 kg | 50~100 kW | 中频线圈 + 分体 |
| 轧辊辊颈热拆 | 200~600 mm | — | 30~60 kW | 中频 + 快速升温 |
| 齿接手 / 联轴器 | 100~350 mm | 20~120 kg | 16~30 kVA | 塔式 / 车载式 |
| 连铸辊 / 输送辊 | 80~300 mm | — | 20~50 kW | 分体线圈 + 保温 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
热拆工艺:先算需要多少温升
热拆的原理和热装相反:把外套(轴承内圈或联轴器)加热膨胀,让它与轴之间出现间隙。需要的温升同样按 ΔT = δ/(α·d) 计算,但热拆的"过盈量"是实际配合过盈,往往比新件更大(因为长期运行后有微动磨损和锈蚀咬合)。经验上热拆温度比热装高 20~30℃,但不建议超过 200℃,否则会改变配合面的组织。
不要用气割,也不要锤击
气割会破坏辊颈的表面硬度和尺寸精度,一根大型轧辊的修复成本远超一台加热器。锤击则会在辊颈上留下压痕,成为下一次抱死的起点。正确做法是均匀加热到计算温度后,用专用拉马轴向拉出。
防尘与散热:冶金现场的设备改造
控制柜建议加装正压防尘(进风口加滤棉、柜内微正压),功率器件散热器定期吹扫。线圈用玻璃丝包覆 + 耐磨套管,避免被工件磕碰后匝间短路。这些改造看着不起眼,但直接决定设备能用三年还是三年修十次。
退磁:被低估的一步
感应加热后的工件会残留剩磁。对新装轴承来说,剩磁会吸附铁屑和磨粒进入滚道,是早期失效的隐形原因。带自动退磁的加热器在断电前做磁通衰减,可以把剩磁降到 2Gs 以下,成本几乎为零。
本行业常用设备

钢铁冶金常见问题
轧机轴承抱死拆不下来,加热能解决吗?
多数情况可以。用中频线圈对轴承内圈均匀加热到 150~180℃,配合专用拉马轴向拉出。关键是升温快、均匀,避免热量传导到辊颈导致轴也膨胀,那样间隙反而消失。
钢厂环境粉尘大,加热器容易坏怎么办?
控制柜做正压防尘、进风口加滤棉、定期吹扫散热器;线圈做耐磨包覆;接插件用航空插头。选型时优先考虑结构简单、可维护性好的机型,而不是功能最多的。
批量热装怎么提高效率?
两条路:一是多工位并联,各工位独立控温,工件在加热的同时装卸另一工位;二是提高单台功率缩短升温时间。前者更稳,后者对工件热均匀性要求更高。
热装后轴承游隙变小是正常的吗?
不正常,属于装配问题。游隙变小通常是加热温度过高导致内圈膨胀过量、压装时挤压滚道,或者装配后冷却不均。应复测加热温度与压装力,并把温度降回计算值。
