联轴器热装是传动部件装配里最常见的工序之一,但"加热到多少度"这个问题,现场经常靠老师傅手感决定:有人烧到冒烟,有人只烘到烫手。温度低了装不进去,高了可能伤到密封件、润滑脂乃至零件本身的力学性能。这篇把温度的计算方法、各类联轴器的温度边界,以及用轴承加热器完成热装的操作要点讲清楚。
一、热装温度不是拍脑袋定的,先算过盈量
热装的本质是让孔胀大,胀到比轴大出一点装配间隙。孔的膨胀量与温升之间是线性关系:
Δd = α × d × ΔT
其中 α 是材料线膨胀系数,普通碳钢约 12×10⁻⁶/°C;d 是配合直径;ΔT 是温升。
反过来,已知需要胀大多少,就能算出温升:
ΔT = (过盈量 + 装配间隙)÷(α × d)
举个例子(仅为计算方法演示,不代表任何具体产品参数):内径 80mm 的联轴器孔,配合过盈量 0.05mm,装配时希望留 0.02mm 间隙,那么需要胀大 0.07mm,代入公式 ΔT ≈ 0.07 ÷(12×10⁻⁶ × 80)≈ 73°C。室温 20°C 起算,加热目标约 93°C,落在常规区间内。
这个算法说明两件事:一是过盈量越大、配合直径越小,所需温升越高;二是温度目标应当由图纸公差算出,而不是沿用别的产品的经验值。同一个车间里 80mm 和 300mm 的联轴器,目标温度可能差出一倍。
二、80-120°C 区间与 150°C 红线的由来
行业里普遍把热装温度控制在 80-120°C,上限不超 150°C,原因有三层:
第一层是材料。 多数传动件经过调质或表面淬火处理,温度过高会改变已获得的热处理状态。150°C 以下是工程上普遍认可的安全边界,超过这个区间,硬度与尺寸稳定性都存在风险。
第二层是附件。 联轴器上常带密封圈、O 形圈、润滑脂、尼龙或聚氨酯弹性件,这些非金属件的耐温远低于金属基体。橡胶密封件长期工作温度通常在 100°C 上下,短时超温就会硬化失效。
第三层是安全。 温度越高,热态下的抓取、对中、装配窗口越短,烫伤与装配失败的概率同时上升。把温度控制在 120°C 以内,操作人员仍有可用的调整时间。
三、四类联轴器的温度与加热方式差异
不同结构的联轴器,能承受的温度和适合的加热方式并不相同:
| 联轴器类型 | 建议加热温度 | 加热对象 | 特别注意 |
|---|---|---|---|
| 刚性凸缘联轴器 | 90-120°C | 带孔的一半轮毂 | 螺栓孔与止口不要直接受热变形 |
| 齿式联轴器 | 80-110°C | 内齿套或外齿轴套 | 齿面油脂须清除,热装后重新加脂 |
| 弹性联轴器(柱销/梅花) | 80-100°C | 金属轮毂 | 弹性元件必须拆下或做隔热,不得随件加热 |
| 膜片联轴器 | 80-100°C | 两侧轮毂 | 膜片组不参与加热,薄片件易受感应影响 |
一条通用原则:只加热带孔的那一侧,轴始终不加热。 两边都热,温差消失,过盈量又回来了。这一点和轴承热装完全一致,也是使用轴承加热器时最容易出错的地方。
四、用什么设备加热:三类机型的选择逻辑
热装联轴器本质上是套类零件的感应加热,与轴承热装同源,因此轴承加热器是合适的主力设备,选型主要看尺寸与批量。
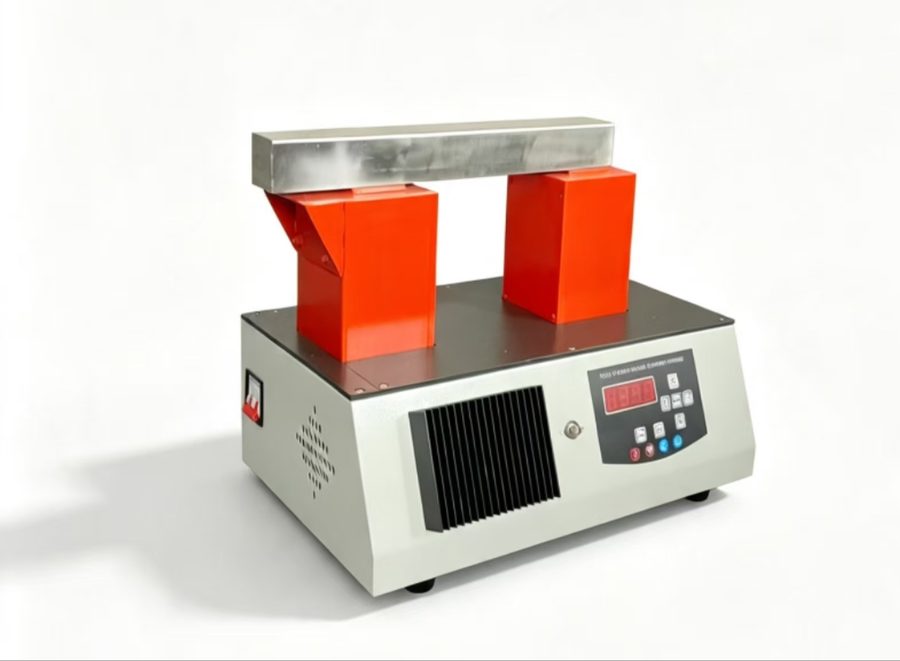
中小型联轴器、单件维修: 便携式轴承加热器采用穿套式结构,工件套在加热杆上,自身感应发热。以永友电气 YY-M25T 至 YY-M100T 系列为例,覆盖最小内径 30-250mm、最大外径 300-550mm、最大宽度 100-200mm 的范围,使用电压交流 220/380V ±10V、频率 50/60Hz,支持定制。凸缘联轴器、小型齿式联轴器的轮毂大多落在这个尺寸带里。
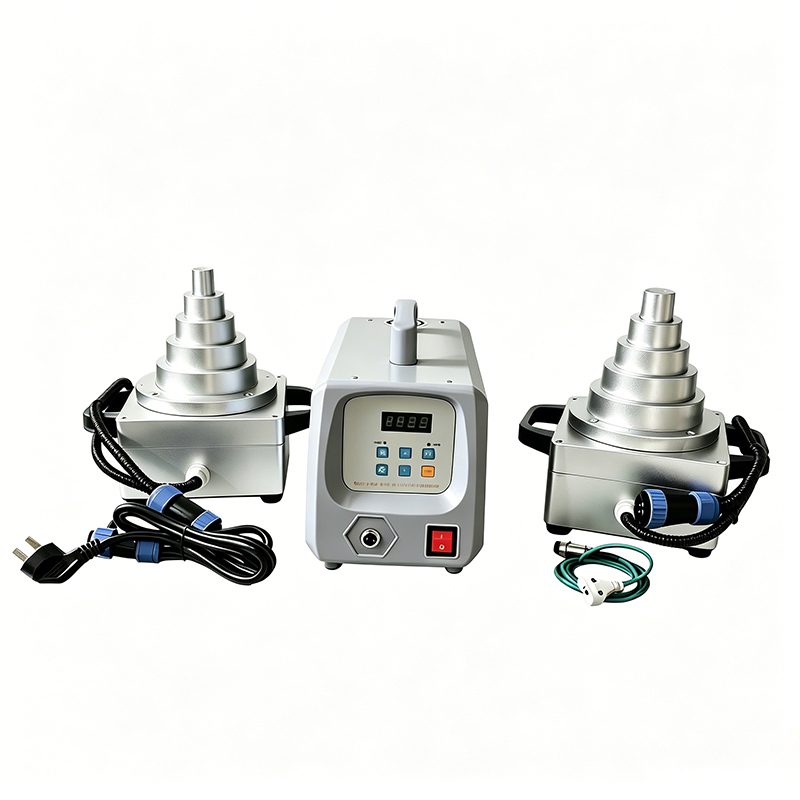
空间受限或需要连续作业: 分体塔式机型把主机与加热头分开,功率 2.5KW、温度控制 0-200°C、时间控制 0-99分59秒,适应内径 20-130mm、最大外径 350mm、最大宽度 120mm、最大工件重量 15Kg,具备自动退磁、功率自调、温度保持与过热保护。分体结构的好处是加热头可以伸到装配位附近,减少热态搬运距离。
大直径或异形件: 当联轴器外径超出穿套式机型的范围,改用便携式电磁加热电源配柔性线圈,绕在轮毂外圆上加热。YY1300 系列从 5KW 起,YY1300-005 的额定输入电流 7-8A、额定输出电流 20-30A、线圈 6mm²、负载电感 250-300uH、加热距离 20-25mm、线圈有效长度 45-55 米;功率往上到 YY1000-100 的 100KW,线圈截面与有效长度随之变化,全系列覆盖 2.5-120KW 并可定制。这类电源采用嵌入式 32 位处理系统与全数字移相 PWM 调制,带线圈智能识别,能自动调整输出频率。
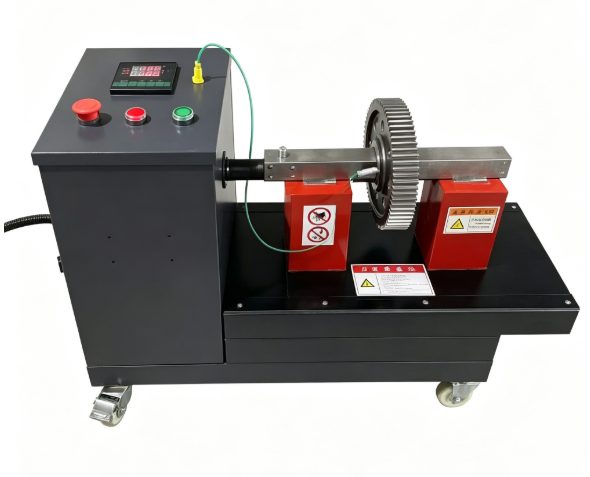
批量产线: 变频式多工位轴承加热器功率 5-20KW,温度设定范围 0-240°C,时间设定 0-99分59秒,轴流风机强制风冷,支持多工位单独或同时加热;生产线加热器功率 5-30KW,可配合机械手作业。批量热装时,工位数量往往比单机功率更影响节拍。
需要说明的是,温度设定范围到 200°C 或 240°C,不等于应该用到那么高。设备能力是上限,工艺温度仍应按前面的公式和 150°C 红线来定。
五、现场操作的六个要点
- 测温测孔内壁,不测外表面。 感应加热由表及里,外壁温度通常高于孔壁,只测外壁会低估还是高估取决于结构,无论如何都不准。用接触式或红外测温仪对准孔内壁取点,多点取平均值。
- 到温后保温均温。 厚壁联轴器内外存在温差,到温即装容易出现"当时装不进、凉了更装不进"。到温后按壁厚停留一段时间让热量传导均匀。
- 确认消磁。 感应加热后工件带剩磁,会吸附铁屑与磨粒,进入配合面就是磨损源。带自动退磁功能的机型(如分体塔式、多工位机型)在程序结束后会自动完成,老式设备需手动执行退磁。
- 装配动作要快且正。 热态窗口有限,起吊、对中、推入应一次到位。歪着硬推会拉伤配合面,比装不进更麻烦。
- 不要用明火或油浴替代。 明火局部过热、温度不可控,油浴则有油烟与火灾风险,且工件出浴后带油,影响后续装配与涂装。
- 记录温度与时间。 同一型号联轴器重复热装时,上一次的实测温度与加热时间就是下一次的基准,比每次重新试错可靠。
六、三种常见错误做法
- 凭"冒烟"判断温度。 冒烟往往意味着表面油污或防锈油在碳化,此时工件温度可能已远超 150°C。
- 加热整只联轴器连同弹性件。 金属件没事,橡胶件已经报废,装配后短期内就会出现异响与间隙。
- 装不进就继续升温。 装不进通常是过盈量算错、孔轴同热或配合面有毛刺,继续升温只会把工件推向超温区,问题依旧存在。
联轴器热装看起来只是"加热—装上"两步,真正决定成败的是温度是否算得准、测得住、控得稳。把过盈量换算成温升,把温升落在 80-120°C 的区间里,再用合适的感应加热设备稳定复现,热装就从经验活变成了可重复的工艺。
需要按联轴器尺寸核算加热功率与机型,可致电 15833891529 与永友电气技术沟通,或访问 www.yyjr98.com 查看各系列参数。