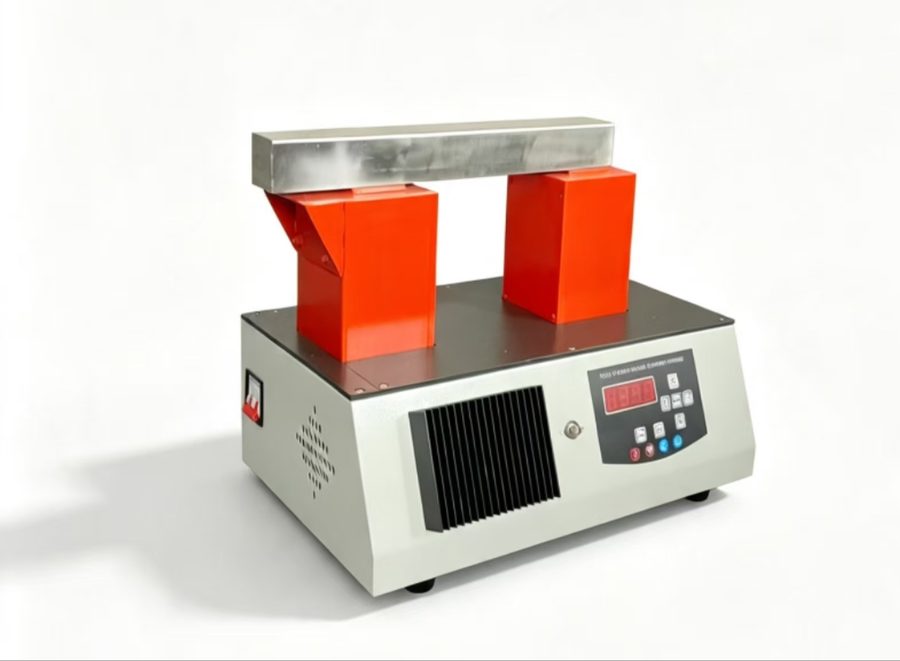
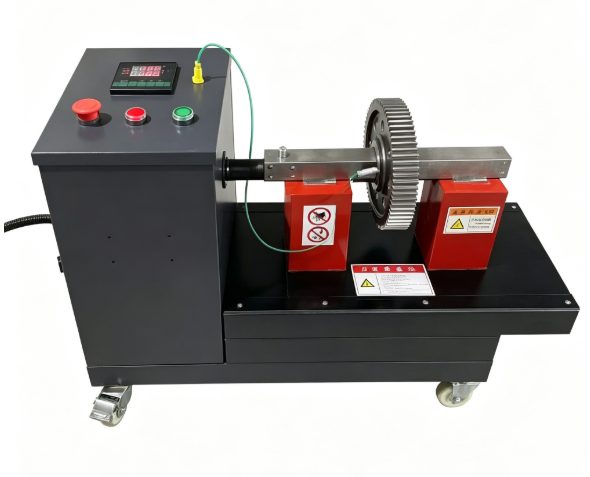
减速机的齿轮、齿圈与轴之间普遍采用过盈配合,热装(红装)是减速机装配线上绕不开的工序:把齿轮或齿圈均匀加热到一定温度,内孔膨胀后套入轴上,冷却后形成牢固的过盈连接。这道工序做得好不好,直接决定装配质量、生产节拍,甚至轴承和齿轮箱的使用寿命。本文结合减速机厂的常见工况,讲清楚齿轮加热器、齿圈电磁加热器怎么选,以及产线上怎么配置更合理。
为什么减速机热装普遍改用感应加热
传统热装方式主要有明火加热和烘箱加热两种,用在减速机装配线上都有明显短板:
- 明火加热:温度靠经验判断,齿面各处受热不均,局部过热可能改变材料组织、影响齿面硬度,现场还有明火安全隐患;
- 烘箱加热:升温慢、能耗高,工件进出周转时间长,难以匹配流水线节拍,且大批量齿轮同时占用的烘箱容积可观。
感应加热让工件自身发热,受热均匀、升温快,配合温度/时间双控制,能把加热温度稳定控制在工艺要求区间,不改变齿轮、齿圈的材料组织。设备即开即用、清洁无污染,更适合长期连续生产的装配线。
齿轮加热器怎么选:开启式涡流结构是关键
齿轮加热器与常见轴承加热器有一个重要区别:轴承加热器一般用芯棒或主机穿套工件加热,而齿轮加热器采用开启式涡流原理,主机相当于一个特殊结构的变压器,被加热齿轮与主机主铁芯组成闭合磁回路,工作时磁力线穿过工件产生涡流,把齿轮快速加热。这种结构对齿轮、皮带轮、联轴器这类盘状工件特别友好,不需要繁琐的穿套装夹。
以永友电气齿轮加热器为例,共有四个规格:
| 型号规格 | 额定容量 | 内径 | 最大外径 | 最大宽度 | 结构 |
|---|---|---|---|---|---|
| YY-CL120 | 12 KVA | 不限 | 200mm | 50mm | 手动开启式 |
| YY-CL180 | 18 KVA | 不限 | 300mm | 80mm | 手动开启式 |
| YY-CL250 | 25 KVA | 不限 | 400mm | 100mm | 手动开启式 |
| YY-CL350 | 35 KVA | 不限 | 500mm | 150mm | 手动开启式 |
使用电压为两相交流380V±10V,分超音频齿轮加热器和工频齿轮加热器两种类型,适用工件包括皮带轮、齿轮、联轴器,支持定制。
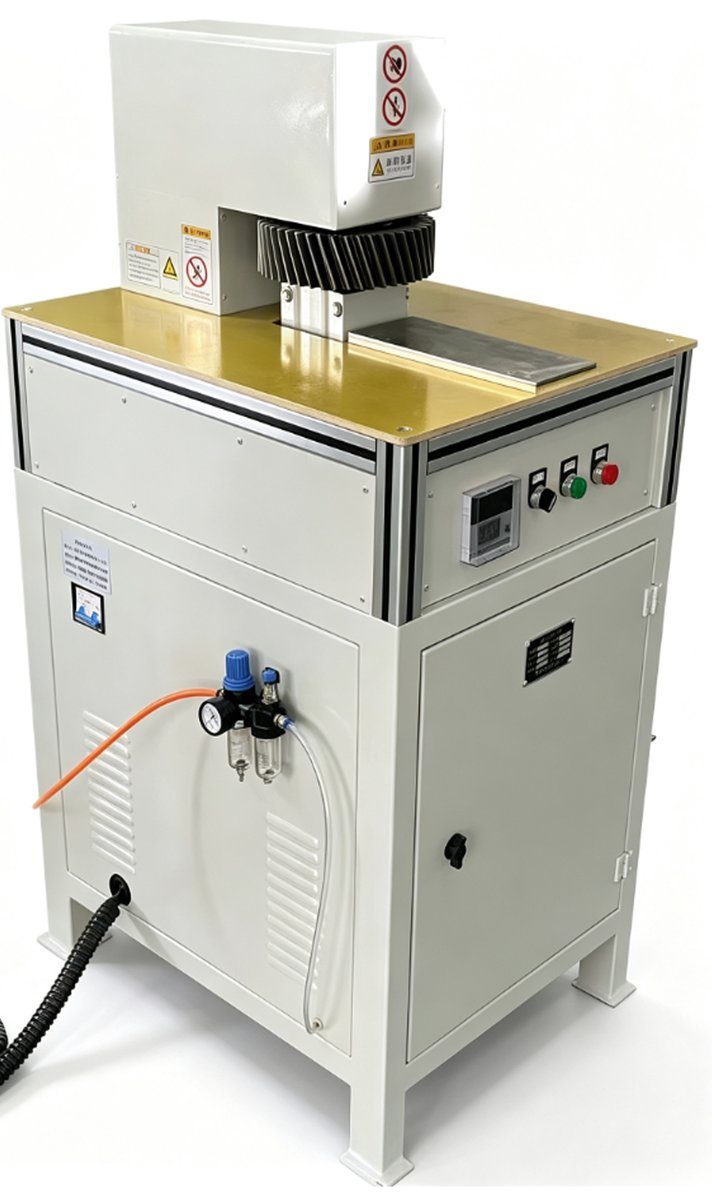
选型时建议按"最大工件外径+宽度"圈定规格:外径200mm以内的盘类工件选YY-CL120即可覆盖;外径到300~500mm的中大型齿轮,对应上探到YY-CL180~YY-CL350。开启式结构掀开加热臂即可放件、取件,单件加热节奏快,适合减速机装配线上齿轮工位逐件热装的作业方式。
齿圈、大直径环形工件:选自动开启式齿圈电磁加热器
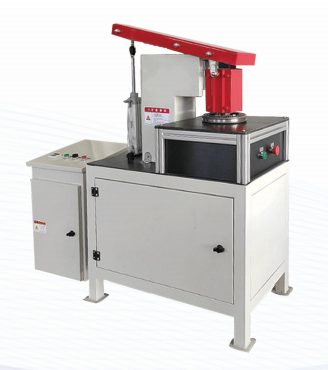
减速机的输出级常带大直径齿圈,风电偏航、变桨回转支承等环形工件尺寸更大。这类工件如果还用穿套式加热,装夹困难;齿圈电磁加热器采用工频感应式,内径不受限制,按最大外径选型即可。
永友电气齿圈电磁加热器参数如下:
| 型号规格 | 额定容量 | 内径 | 最大外径 | 最大宽度 | 结构 |
|---|---|---|---|---|---|
| YYK-CQ180 | 18 KVA | 不限 | 300mm | 定制 | 自动开启式 |
| YYK-CQ250 | 25 KVA | 不限 | 400mm | 定制 | 自动开启式 |
| YYK-CQ350 | 35 KVA | 不限 | 540mm | 最大宽度定制 | 自动开启式 |
使用电压为单相交流380V±10V。与齿轮加热器的手动开启式不同,齿圈机型为自动开启式设计,工件径向不受约束,加热过程中齿圈可以自由胀缩,适合外径300~540mm的齿圈类工件;工件直径、宽度超出常规范围时可以定制。这类设备同样具备齿圈受热均匀、不改变材料结构、过热过载保护等特点,可直接布置在装配流水线旁长期连续作业。
不同批量与节拍下的产线配置思路
齿轮、齿圈只是减速机热装的一部分,一台减速机的装配线往往还涉及轴承、电机壳、转子等多种工件的加热。配置产线时可以按"工件类型+批量"组合选型:
- 小批量、多品种:便携式轴承加热器(YY-M25T~YY-M100T,适应轴承内径30~250mm、最大外径300~550mm)外形小巧、即开即用,适合单件小批量齿轮与轴承热装,也适合维修工位;
- 中等批量、固定工位:多功能分体塔式加热器(2.5KW,温控0~200°C,适应轴承内径20~130mm、最大外径350mm)或大功率新型塔式加热器(5KW,温控0~200°C),加热平台稳定,适合工位固定的批量热装;
- 大批量、流水线:变频式多工位轴承加热器(5~20KW,温控范围0~240°C)支持多工位单独或同时加热;生产线加热器(5~30KW,温控0~240°C)还可配合机械手作业,实现自动化生产。
很多减速机厂同时生产配套电机,电机壳加热器(YY-DJ240~YY-DJ380,适应机壳最大外径300~530mm)和电机转子加热器(YYZZ-1/YYCQ-2/YYCQ-3,额定功率7.5~35KVA)也出自同一技术体系,可以按产线统一规划,减少设备种类和备件负担。
热装温度控制与操作要点
齿轮、齿圈热装的核心是"加热够膨胀、又不伤材料"。行业通行的热装温升区间为80~120°C,具体目标温度按过盈量和工件尺寸计算确定;无论哪种工件,加热温度都不应超过150°C,避免回火效应导致硬度下降。
实操中建议把握以下几点:
- 优先用温度控制模式,而不是只凭时间估算;工件尺寸、材质变化时重新校准温度曲线与加热时间;
- 测温点选在齿圈或齿轮内孔附近,以工件实际温度为准,而不是环境温度或设备显示值;
- 加热到位后尽快装配,减少中途温降导致装配失败;批量作业时按节拍排好加热与装配的衔接;
- 选带自动退磁功能的机型,装配后的工件不带剩磁,避免吸附铁屑影响啮合面清洁;
- 关注设备的保护功能,过热、过载保护是长期连续作业的基本配置;多工位、生产线机型还应确认线圈切换方式(旋钮切换或自动/手动切换)与产线节拍匹配。
减速机厂的齿轮齿圈热装设备选型,本质是在"工件尺寸、批量节拍、温控精度"三者之间找平衡:单件小批量用便携式,固定工位批量用塔式,齿轮逐件热装用开启式齿轮加热器,大直径齿圈用自动开启式齿圈电磁加热器,流水线大批量则上多工位或生产线加热器。如果不确定现有工件该配哪种机型,可以把齿轮/齿圈的最大外径、宽度和班产量提供给厂家,获取针对性的选型建议。更多产品参数可访问www.yyjr98.com查看,或致电15833891529咨询。