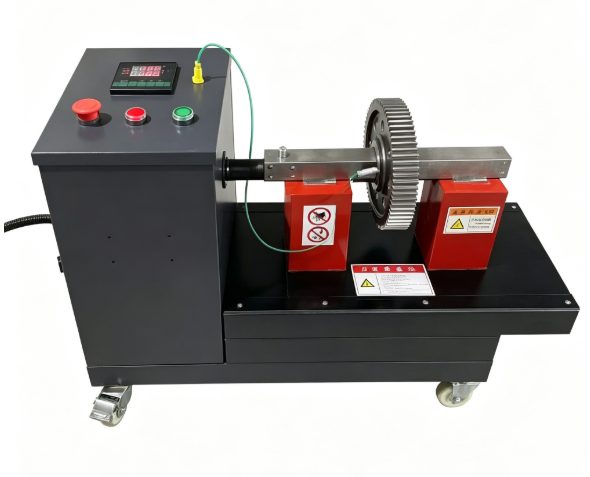
采购和维修现场最常问的一个问题是:手上只有一台轴承加热器,齿轮和联轴器能不能一起加热?答案是可以,但"能加热"和"该不该这样加热"是两件事。前者由电磁感应原理决定,后者由材质、工件结构、温度上限三个条件决定。任何一条不满足,勉强加热的结果往往比不加热更糟。下面按这三道关逐条说明,并给出对应的机型匹配方式。
结论先说:原理上没有障碍
感应加热的发热体是工件本身。交变磁场穿过铁磁性金属时在工件内部激起涡流,涡流在工件电阻上产生热量,所以被加热的是工件本身,而不是设备。这意味着加热效果只与工件的材质、尺寸、是否形成有效磁路有关,与工件叫"轴承"还是叫"齿轮"无关。
所谓"轴承加热器",严格讲是套类、盘类工件热装设备的通俗叫法。齿轮、齿圈、联轴器外齿套、衬套、密封环,只要有内孔能套进轭铁或加热杆,加热方式和轴承没有区别。真正需要判断的,是下面三道关。
第一道关:材质必须能被磁感应
这是最容易忽略也最致命的一条。常见工件的判断如下:
- 碳钢、合金结构钢、铸铁、马氏体不锈钢:可正常加热,这也是绝大多数齿轮、联轴器、轴承的材质。
- 奥氏体不锈钢、铝、铜、黄铜、铸铝件:磁导率极低,涡流很弱,这类设备基本加热不动。铝制联轴器、铜套不能用感应加热方式热装。
- 复合结构件:齿轮已经压装在轴上、联轴器带橡胶块或尼龙内齿套、工件上带密封圈和润滑脂,都不能整体加热。热量会先毁掉弹性元件和密封件,必须先拆解再对金属件单独加热。
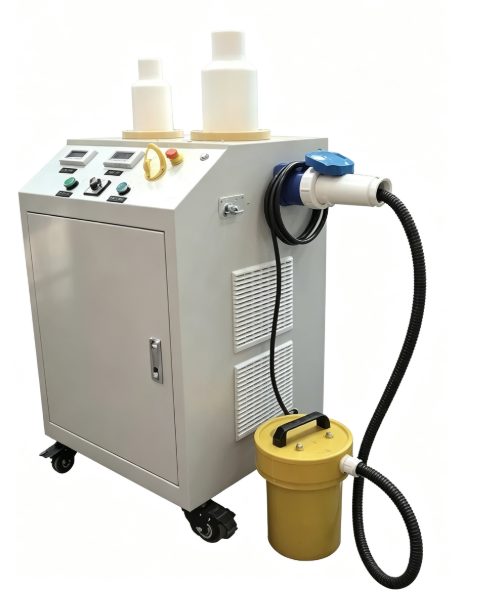
现场判断有个简单办法:先用磁铁试吸工件,吸附力弱的直接排除;再用设备小功率试加热十几秒,观察电流与温升是否符合预期。以便携式电磁加热电源为例,其线圈参数为 6mm²、负载电感 250-300uH、加热距离 20-25mm、线圈有效长度 45-55 米(YY1300-005 机型,额定输入 5KW、输入电流 7-8A、输出电流 20-30A)。如果空载与带载的电流差异不明显,多半是工件不吸磁或线圈没有形成有效磁路。
第二道关:结构能不能套进去或包得住
材质过关后,剩下的问题就是"热量怎么送进去"。工件形态可以分三类,对应三类机型。
第一类:有通孔的中小齿轮、刚性联轴器、齿式联轴器外齿套。 直接套在加热杆上即可。便携式轴承加热器的覆盖范围如下(数据来自官网产品页):
| 型号 | 最小内径 | 最大外径 | 最大宽度 |
|---|---|---|---|
| YY-M25T | 30-120mm | 300mm | 100mm |
| YY-M36T | 30-140mm | 340mm | 120mm |
| YY-M50T | 30-180mm | 400mm | 150mm |
| YY-M80T | 50-200mm | 450mm | 150mm |
| YY-M100T | 50-250mm | 550mm | 200mm |
该系列使用交流 220/380V ±10V、50/60Hz 电源,官方标注的应用领域为减速机、电机厂。选型时注意两点:内孔直径要落在对应型号的内径区间内,孔径过小时工件套不进加热杆,孔径过大则磁路间隙过大、升温缓慢;同时齿轮的轮毂宽度不能超过该型号的最大宽度,否则轭铁无法完全覆盖轮毂,加热会偏。
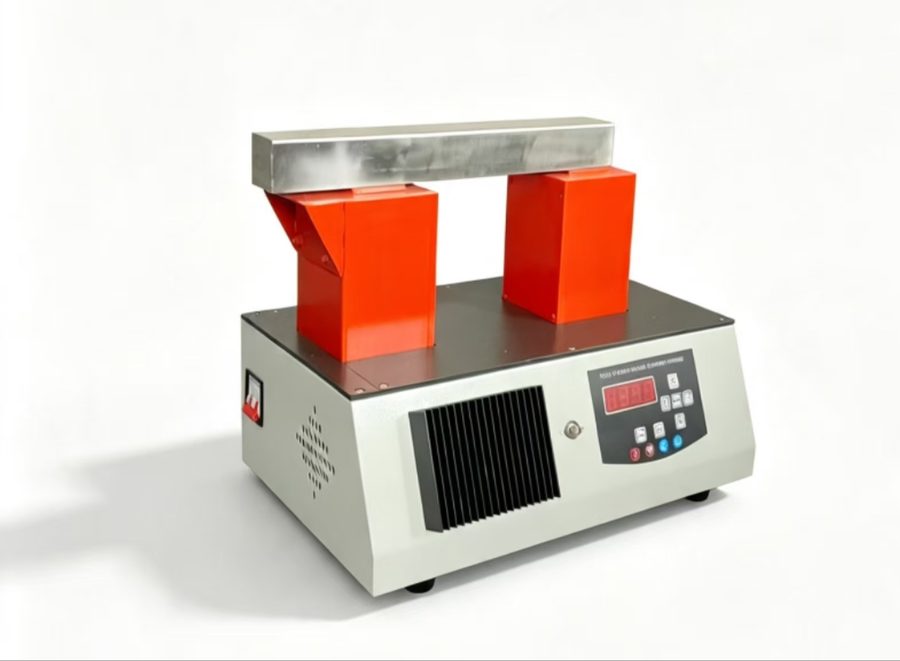
第二类:无中心孔的盘类件、大直径齿圈。 这类工件套不进加热杆,要改用开启式结构的机型,靠环形线圈从外围包覆轮缘。齿轮加热器的参数如下:
| 型号规格 | 额定容量 | 内径 | 最大外径 | 最大宽度 | 结构 |
|---|---|---|---|---|---|
| YY-CL120 | 12 KVA | 不限 | 200mm | 50mm | 手动开启式 |
| YY-CL180 | 18 KVA | 不限 | 300mm | 80mm | 手动开启式 |
| YY-CL250 | 25 KVA | 不限 | 400mm | 100mm | 手动开启式 |
| YY-CL350 | 35 KVA | 不限 | 500mm | 150mm | 手动开启式 |
使用电压为两相交流 380±10V、50/60Hz。开启式结构的价值在于"内径不限",齿轮可以先装到轴上再加热,也可以加热后再吊装,工艺顺序比套杆式灵活。直径更大、批量更大的齿圈,则用齿圈电磁加热器(YYK-CQ180/250/350,额定容量 18/25/35 KVA,最大外径 300/400/540mm,内径不限,自动开启式,单相 380±10V),自动开合省去人工掰线圈的步骤,适合反复装夹的产线节拍。
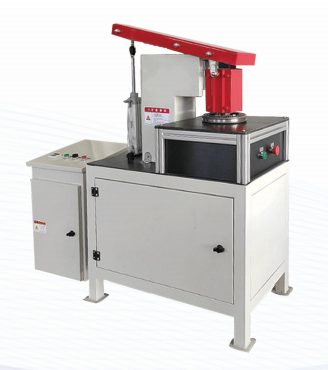
第三类:异形件、已装在轴上的工件、超大直径联轴器。 这类工件既没有可用内孔,也不适合整体吊装,只能用柔性线圈缠绕包覆,或者用绕线式设备现场绕制线圈。便携式电磁加热电源配柔性线圈适合现场抢修;中频绕线式感应加热器(输出功率 20-120kW、三相 380V、振荡频率 10-30KHz、绕制电缆 30-40 米、风冷)则适合大型工件深层透热,官方标注的应用即为大型工件热装热拆。
第三道关:温度不能越过各自的红线
轴承热装的目标温度是 80-120°C,上限 150°C,这条线同样适用于齿轮与联轴器,但两者还有各自的额外限制。
齿轮方面,渗碳淬火齿轮的表面硬度来自热处理,回火温度区间通常低于轴承钢,所以齿轮的加热温度应尽量靠近 80-100°C 的下限,靠足够的温差而不是靠更高的温度来获得装配间隙。齿面薄、热容小,升温速度比轮毂快,长时间加热容易出现齿面温度远高于轮毂的情况,因此测温点必须放在轮毂内孔,不能测齿顶。
联轴器方面,风险主要集中在弹性元件上。尼龙内齿套、橡胶块、梅花垫的允许温度远低于金属件,具体数值应以元件厂家标注为准;无法确认时,正确做法是先拆下弹性件再加热金属半联轴器。柱销式联轴器的尼龙柱销同理。另外,带键槽的联轴器加热后键槽会随孔径一起膨胀,装配时要一次对准,反复敲击反而容易咬死。
温度与时间的控制精度直接取决于机型。多功能分体塔式加热器(2.5KW、220V/50Hz、电流 1-10A、温度 0-200°C、时间 0-99'59"、适应轴承内径 20-130mm、最大外径 350mm、最大轴承重量 15Kg、强制风冷、自动退磁)适合小批量、多规格的维修场景;大功率新型塔式加热器把功率提到 5KW、电流 10-20A、最大轴承重量 30Kg;变频式多工位轴承加热器(5-20KW、AC220/380V、输出电流最大 20A、10-30KHz、温度 0-240°C、时间 0-99 分 59 秒、轴流风机强制风冷、分体线圈旋钮切换)则适合联轴器、齿轮成批热装,多个工位轮换可以避开单件冷却等待。
现场操作的六个要点
- 加热前清除油污和防锈油。油膜受热冒烟,既影响操作环境,也会在工件表面结焦,装配后影响配合面精度。
- 不允许空载长时间通电。空载时磁路没有工件闭合,电流与温升异常,容易触发过流保护。
- 加热到位后动作要快。80-120°C 的工件在室温下几分钟就会明显回缩,吊装路线、垫块、铜棒要在加热前全部就位。
- 确认退磁。塔式与多工位机型带自动退磁功能,退磁不彻底会导致工件吸附铁屑,装配后污染润滑脂。
- 佩戴隔热手套并使用吊具。大直径联轴器、齿圈不能徒手搬运,吊装时避免钢丝绳直接勒在已加热的配合面上。
- 加热不均时先查磁路。表现为单边发烫或局部变色,原因通常是工件与线圈间隙不一致,可旋转工件或加垫块调整,而不是一味延长加热时间。
三种常见的误判
"齿轮能加热但装不进去"。 多数不是设备功率不够,而是温差不足。过盈量大的配合需要更大的温升,可按线膨胀量估算所需温差,再判断当前机型能否在合理时间内达到。若已接近 150°C 仍装不进,说明应该修配配合面,而不是继续升温。
"联轴器加热后还是装不进"。 先检查键槽与弹性件,再看加热是否只作用在轮毂外侧。带台阶的联轴器如果线圈只包住外缘,内孔温度会明显滞后。
"齿面发蓝、硬度下降"。 典型的超温,多发生在小型齿轮用大功率设备快速加热的场合。功率越大越要缩短单次加热时间并勤测温。
按工件类型快速对照
| 工件类型 | 推荐机型 | 关键核对项 |
|---|---|---|
| 有内孔的中小齿轮、刚性联轴器 | 便携式轴承加热器 | 内径区间、轮毂宽度 |
| 无孔盘类、大直径齿圈 | 齿轮加热器、齿圈电磁加热器 | 最大外径、开启方式 |
| 成批联轴器、齿轮热装 | 变频式多工位轴承加热器 | 工位数、温度上限 0-240°C |
| 异形件、已装轴工件 | 便携式电磁加热电源 + 柔性线圈 | 加热距离 20-25mm、线圈长度 |
| 超大直径、深层透热 | 中频绕线式感应加热器 | 绕缆长度 30-40 米、功率段 |
总结一句:轴承加热器能加热齿轮和联轴器,前提是工件吸磁、结构能被线圈或加热杆有效包覆、温度控制在各自允许的范围内。三条都满足时,它比明火和油浴更均匀、更可控;任何一条不满足,就应该换机型或改工艺,而不是加大功率硬上。
如需按具体工件(内径、外径、重量、材质、批量)确定机型与功率,可致电 15833891529 沟通,或访问 www.yyjr98.com 查看各系列完整参数。