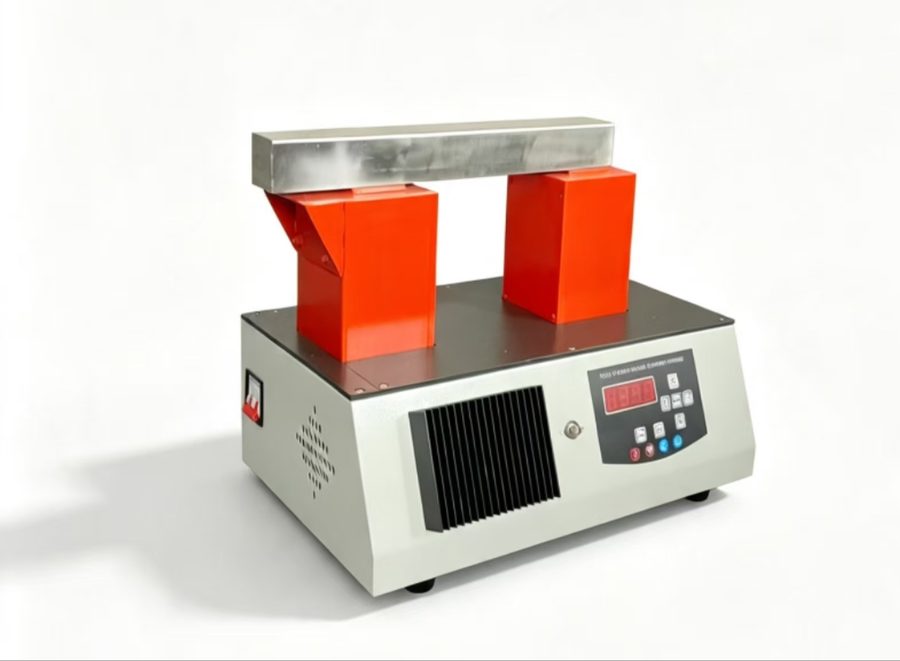
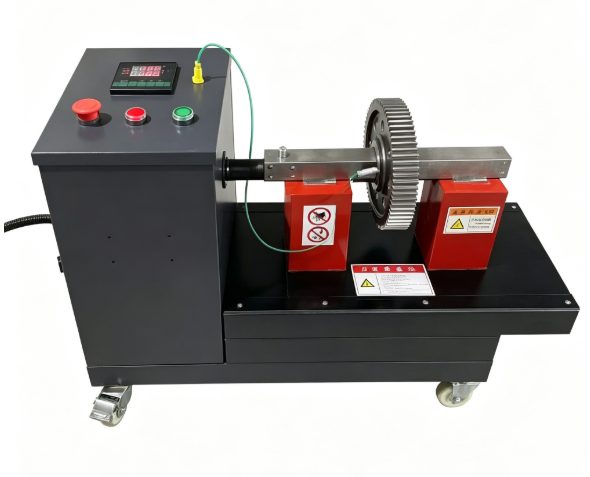
热装刀柄加热到多少度,是现场最容易被"凭手感"糊弄过去的一步:温度低了装不进去,高了可能伤刀柄本体和刀具涂层。这篇先给可直接用的温度区间,再给过盈量反算温升的公式与三组算例,最后讲加热时间怎么实测、冷却方式怎么选。
先给答案
热装刀柄的加热温度,常规区间是 350-450℃,小直径刀具(Φ6 以下)可取到 400-500℃,大直径(Φ25 以上)230-300℃ 就够。上限一般认为不超过 500℃,因为超过这个温度刀柄孔壁材料开始退火、刀具涂层开始失效。
这个区间不是随便定的,也不是"越热越好装"。它由过盈量反算出来,下面把算法和算例写清楚,你可以照着核对自己的工艺参数。
温度是怎么算出来的
热装的核心是一个简单的物理关系:金属受热膨胀,膨胀量 = 线膨胀系数 × 温升 × 原始尺寸。
反过来,要装进去,需要多少温升:
ΔT = δ / (α × d)

ΔT = 需要的温升(℃)
δ  = 需要的直径方向总膨胀量(mm)
α  = 线膨胀系数,工具钢约 12×10⁻⁶ /℃
d  = 刀柄孔径(mm)
其中 δ 不是过盈量本身,而是过盈量 + 装配间隙。因为光膨胀到"刚刚等于"刀杆尺寸是插不进去的,必须多胀出一点余量,让刀具能顺畅滑入。行业内装配间隙一般取 0.01-0.02mm。
三组算例,看清直径的影响
假设刀柄材质为合金钢(α = 12×10⁻⁶/℃),室温 20℃,过盈量按孔径的 0.6% 取值:
| 刀柄孔径 | 过盈量 | 装配间隙 | 需膨胀 δ | 需要温升 ΔT | 目标温度 |
|---|---|---|---|---|---|
| Φ6mm | 0.036mm | 0.012mm | 0.048mm | 667℃ | 已超上限,需降低过盈或提高插入速度 |
| Φ16mm | 0.096mm | 0.016mm | 0.112mm | 583℃ | 偏高,实际多取 0.3-0.4% 过盈 |
| Φ32mm | 0.192mm | 0.020mm | 0.212mm | 552℃ | 偏高,实际多取 0.25-0.35% 过盈 |
算出来的数字明显高于常规区间,说明过盈量取 0.6% 对纯靠温差膨胀来说太大了。这也是为什么实际工艺里过盈量通常只取孔径的 0.2-0.4%,其余夹持力靠刀柄材料和锥面配合来保证。
按 0.3% 重新算一遍:
| 刀柄孔径 | 过盈量 | 装配间隙 | 需膨胀 δ | 需要温升 ΔT | 目标温度 |
|---|---|---|---|---|---|
| Φ6mm | 0.018mm | 0.012mm | 0.030mm | 417℃ | 约 437℃,接近上限 |
| Φ16mm | 0.048mm | 0.016mm | 0.064mm | 333℃ | 约 353℃,常规区间 |
| Φ32mm | 0.096mm | 0.020mm | 0.116mm | 302℃ | 约 322℃,常规区间 |
这里有一个反直觉的结论:刀柄越小,需要的温升越大。因为膨胀量与直径成正比,小直径在同样温升下胀得更少,只能靠更高的温度来补。这就是为什么小刀具热装反而更容易出问题 —— 温度要求高,接近材料退火线,操作窗口很窄。
上面是理论算例,实际数值请以刀柄厂家提供的热装参数为准,不同品牌、不同材料的系数不一样。这个算法真正的价值在于:当你的工件换了规格,能快速判断"是不是该调温度",而不是盲目试。
温度上限从哪来
500℃ 这条线是两件事共同决定的。
刀柄材料退火
热装刀柄常用合金钢(如热作模具钢类)制造,出厂前经过热处理获得硬度。超过一定温度后,材料组织开始变化、硬度下降。孔壁硬度一旦掉了,弹性回复能力变弱,冷却后的夹持力就回不到原设计值。这种损伤是不可逆的,加热过头一次的刀柄,夹持力永久降低。
实际表现是:刀柄还能用,但重切削时刀具开始微量窜动,加工表面粗糙度变差,尺寸一致性下降。很多工厂查了很久的"加工精度不稳",最后发现是刀柄被烤过头了。
刀具涂层失效
硬质合金刀体本身耐温很高,但表面的涂层(TiAlN、AlCrN 等)耐温有限,通常在 600℃ 以上开始氧化失效。涂层一失效,刀具寿命断崖式下降。所以加热温度不仅要考虑刀柄,还要同时看刀具。
结论:加热温度取"能装进去的最低温度",而不是"能装进去的最高温度"。多留的余量不是安全,是在消耗刀柄寿命。
加热时间怎么定
温度定了,接下来是时间。永友两款刀柄加热器的单件加热时间是 3-18 秒,这个范围覆盖 Φ3-32mm 的全部刀具。时间与直径的对应关系大致是:小直径 3-6 秒,中直径 6-12 秒,Φ32 附近 12-18 秒。
为什么不给每个规格都标一个精确秒数?因为同一个直径,不同刀柄品牌、不同壁厚、不同材质的实际到温时间都不一样。正确做法是实测:
- 取一把同规格的废刀柄或试件,装上感应线圈
- 从建议时间起试,加热后立即插入刀具,观察是否能一次插到底
- 能顺畅插入且不过松 → 时间合适,记录下来
- 插不到底 → 加 1-2 秒;明显松动晃动 → 减 1-2 秒
- 把确认的时间存进设备的加热时间存储功能,下次直接调用
永友这两款机型都支持加热时间存储,可以按常用刀头把参数存下来。这一步很关键 —— 它把"老师傅的手感"变成了"设备里的固定参数",换人操作也不会跑偏。
冷却这一步,比很多人想的更重要
加热插入完成后,刀柄要从 400℃ 左右降到接近室温才能上机使用。冷却方式和时间:
| 冷却方式 | 大致时间 | 适用场景 | 注意 |
|---|---|---|---|
| 自然空冷 | 15-25 分钟 | 不赶节拍、单件作业 | 不要放在风口或潮湿处,避免局部急冷 |
| 设备风冷(245 L/Min) | 5-10 分钟 | 常规生产,最常用 | 气源需除油除水,否则污染孔壁 |
| 专用冷却套 | 2-4 分钟 | 高节拍产线 | 需另配,注意冷却套与刀柄规格匹配 |
| 水冷/浸水 | 1-2 分钟 | 不建议 | 急冷会产生热应力,且水分进入孔壁影响夹持 |
最后一行要特别强调:不要为了赶时间把刚加热完的刀柄丢进水里。急冷除了产生热应力,水汽进入孔壁后在后续加热时会膨胀,造成孔壁微损伤。而且水膜会让刀具插入时的摩擦力判断失真。
温度失控的三种表现和排查方向
表现一:刀柄发蓝、发黑
加热温度明显过高。检查定时器设置是否被人改过、加热时间是否被调长、感应线圈是否离刀柄太近。发蓝是氧化色,说明表面温度已超过 400℃ 较长时间,这批刀柄需要重新评估夹持力。
表现二:同样时间,今天热明天不热
典型的供电问题。永友机型电压范围是 ±10%,如果与焊机、冲床等大功率设备共用线路,电压跌落会导致实际输出功率下降,加热时间不变但到温不够。排查方法:在加热器电源端接一个电压表,观察加热瞬间的电压跌落幅度。超过 10% 就要单独走线。
表现三:刀柄外圆烫、内孔不够热
感应线圈匹配问题。线圈内径比刀柄大太多,或者线圈偏心没套正,磁力线没有有效穿过孔壁。检查线圈是否居中、内径是否与刀柄规格匹配。永友的加热头加热范围较宽不用换头,但如果长期只用小刀具,可以咨询是否能换更小内径的线圈提升效率。
把这套参数固化成工艺卡
算完、试完、确认完之后,建议做一件事:把每种常用刀具的"加热时间 + 目标温度 + 冷却时间"写成工艺卡,贴在设备旁边。
| 刀具规格 | 刀柄材质 | 加热时间 | 目视判断 | 冷却时间 | 存储编号 |
|---|---|---|---|---|---|
| Φ6 合金钢 | 合金钢 | (实测填写) | 孔口微红 | 6 分钟 | 01 |
| Φ12 合金钢 | 合金钢 | (实测填写) | 孔口微红 | 8 分钟 | 02 |
| Φ20 合金钢 | 合金钢 | (实测填写) | 暗红 | 10 分钟 | 03 |
| Φ32 合金钢 | 合金钢 | (实测填写) | 暗红 | 12 分钟 | 04 |
这张表看起来土,但它能解决车间里最常见的三个问题:新人上手慢、参数被人乱改、出了问题查不到原因。设备再好,参数不固化也一样不稳定。
需要针对你的刀具做参数核算
上面所有算例都是通用模型。要给出你实际刀具的加热参数,需要知道:刀具直径、刀柄材质、刀柄品牌型号、过盈量标准、日换刀次数。
永友电气的刀柄加热器系列有两款在售机型(手动烧结刀柄加热器和自动烧结刀柄加热器),均为 5KW、15-50KHz、Φ3-32mm 范围,支持加热时间存储。把这个规格清单发过来,我们可以对照给出建议的时间和机型。
咨询电话:15833891529 / 15232989262。