热装刀柄(Shrink Fit Holder)靠过盈配合夹持刀具,没有夹头、没有螺母,所以刚性和动平衡都优于传统夹持方式。它的夹持力完全来自加热膨胀—装入—冷却收缩这一过程,加热温度和时间直接决定最终的夹持力和刀具寿命。
行业里常见的问题是"装上去能用,但用不久":加热温度偏低,过盈量不足,重切削时刀具微量位移,加工面出现振纹;加热温度偏高或时间过长,刀柄内孔表面氧化、硬度下降,几次装拆后孔径变大,彻底失去夹持力。永友电气的刀柄加热方案按刀具直径匹配功率,配定时定温与强制风冷,把每次装拆的加热曲线固定下来。
这个行业最容易踩的四个坑
加热温度凭经验,夹持力不稳定
同一把刀柄不同人操作,加热时间差一倍,过盈量波动导致夹持力忽高忽低。
装不到底,刀具悬伸超差
孔径膨胀不足或孔内有氧化皮,刀具推不到位,实际悬伸比程序设定长。
反复装拆后孔径变大、掉刀
长期超温加热导致内孔表面退火,孔径逐渐扩大,最终夹不住。
产线节拍要求快,冷却跟不上
自然冷却要十几分钟,产线只能等,或者用压缩空气乱吹导致局部应力。
设备选型对照表
按刀具直径推荐烧结参数(HSK/BT 通用参考,具体以刀柄厂家标注为准)
| 刀具直径 | 推荐加热温度 | 典型加热时间 | 建议功率 | 推荐机型 |
|---|---|---|---|---|
| Ø3~6 mm | 300~350℃ | 4~8 s | 3.0~4.0 kW | 手动烧结机 |
| Ø6~12 mm | 350~400℃ | 6~10 s | 4.0~6.0 kW | 手动 / 自动烧结机 |
| Ø12~20 mm | 400~450℃ | 8~15 s | 6.0~10 kW | 自动烧结机 |
| Ø20~32 mm | 450~500℃ | 12~20 s | 10~16 kW | 自动烧结机 |
| Ø32 mm 以上 | 按刀柄规格 | 20~40 s | 16~25 kW | 大功率自动机型 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
温度不是越高越好,够用就行
加热温度只需让孔径膨胀量大于过盈量即可。过盈量通常取孔径的 0.3%~0.5%(Ø10mm 约 0.03~0.05mm),对应温升 250~350℃。厂商给出的 400~500℃ 是考虑了操作余量和散热的上限值,长期贴着上限加热会加速内孔氧化。
时间控制比温度控制更实用
实际生产中温度很难在线测量(加热只有几秒),更可靠的做法是固定加热时间 + 固定功率,用"功率×时间"间接控制温升。这就是烧结机必须能精确设定时间(0.1s 级)的原因。
冷却:风冷优于水冷和自然冷却
自然冷却耗时太长,水冷会在孔壁产生急冷应力、还可能带入水汽。行业做法是用压缩空气(经过滤干燥)从内孔吹过,1~3 分钟完成冷却,同时把氧化皮吹出。
装不到底、夹不住、掉刀的排查顺序
先查孔径膨胀(是否加热不足),再查孔内清洁(氧化皮、油污),然后查刀具柄部公差(是否超差),最后查加热是否过度导致孔径永久变大。按这个顺序排查,80% 的问题在前两步就能定位。
本行业常用设备
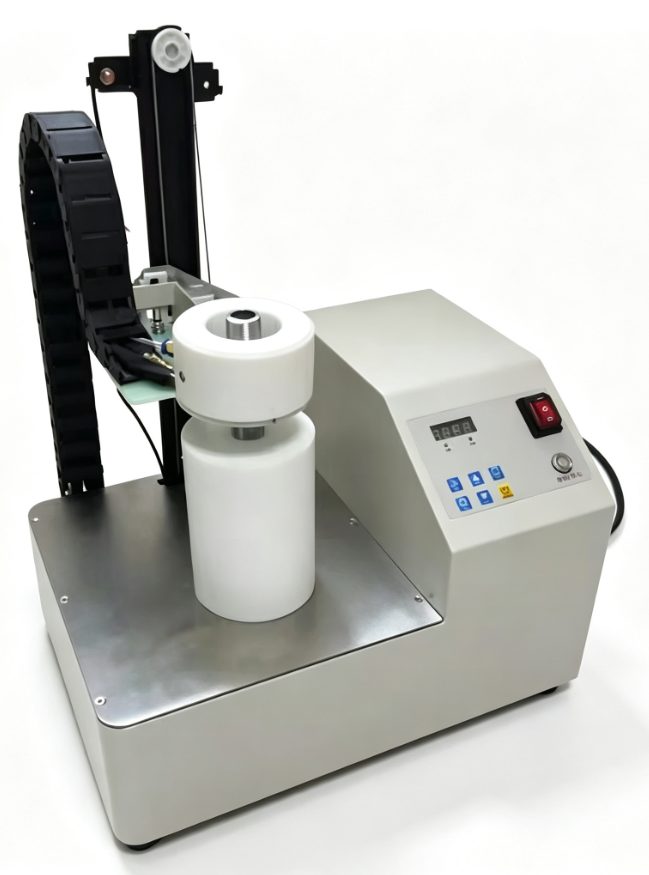
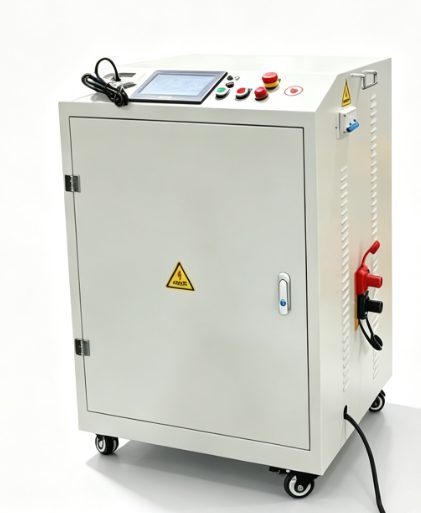
数控刀具常见问题
热装刀柄加热到多少度合适?
常用范围 350~450℃,小直径(Ø6 以下)取下限 300~350℃,大直径(Ø20 以上)可到 450~500℃。原则是刚好让孔径膨胀量超过过盈量,长期贴上限加热会加速内孔氧化和孔径扩大。
热装刀柄装不到底是什么原因?
四个原因按概率排序:加热不足(孔径膨胀不够)、孔内有氧化皮或油污、刀具柄部直径超差、刀柄内孔已因长期超温而变形。逐一排查,多数情况是前两项。
热装刀柄能反复装拆多少次?
正常工艺下可达 2000~5000 次,但取决于加热温度和清洁度。每次超温或带氧化皮装拆都会缩短寿命,实际使用中建议定期用标准刀柄检测夹持力和孔径。
手动烧结机和自动烧结机怎么选?
单机加工、换刀不频繁选手动,成本低;多台机床集中供刀、换刀频繁选自动(带刀库、可编程、可记录参数)。自动机型的价值在于参数可追溯,减少人为差异。
