矿山和水泥厂的特点是设备大、停机贵、检修窗口短。一次回转窑检修通常安排 3~7 天,齿圈热装、托轮轴承更换、减速机装配都挤在这几天里,加热环节一旦拖期,整条线就要延期复产,损失按小时计算。
这类工件的尺寸也超出常规:回转窑齿圈直径 3~6 米,单件重量几吨到十几吨;破碎机飞轮、托轮轴瓦座同样是超大件。常规的箱式或塔式加热器根本装不进去,只能用分体式感应线圈就地加热——线圈做成可开合的两半,卡在工件配合面附近,工件不动、线圈动。永友电气在这类项目中通常配中频电源(30~200kW)+ 定制线圈,并按工期倒排加热时间。
这个行业最容易踩的四个坑
工件太大,装不进任何加热设备
直径 3 米以上的齿圈、托轮,只能用分体线圈就地加热。
检修窗口短,加热时间必须可预测
没法"试试看",必须提前算准加热时间和功率。
现场供电容量有限
检修现场往往只有临时电源,功率受限于配电容量。
粉尘环境,线圈易损
水泥粉尘进入线圈间隙会导致匝间短路。
设备选型对照表
矿山水泥常见大件加热配置
| 工件 | 直径 / 内径 | 单件重量 | 建议功率 | 加热方式 |
|---|---|---|---|---|
| 回转窑大齿圈 | 3000~6000 mm | 3~15 t | 150~300 kW | 分体线圈 + 中频 |
| 托轮 / 挡轮轴承 | 300~700 mm | 100~600 kg | 50~100 kW | 中频 + 分体 |
| 破碎机飞轮 / 皮带轮 | 500~1500 mm | 200~2000 kg | 80~200 kW | 分体线圈 |
| 立磨 / 管磨减速机 | 200~600 mm | 80~500 kg | 40~80 kW | 中频绕线式 |
| 输送机滚筒轴承 | 150~400 mm | 30~200 kg | 20~50 kVA | 重型塔式 / 车载 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
按工期倒排,而不是按设备能力排
先确定允许的加热时间(比如 8 小时),再用 Q = m·c·ΔT 反算所需有效功率,最后考虑效率损失(分体线圈的耦合效率通常只有 50%~65%,比对插式低)。据此选电源功率,并预留 20% 余量应对现场散热和电压波动。
分体线圈的耦合效率要打折扣
线圈和工件之间的间隙越大,耦合越差。现场常见问题是线圈为了好装而做得过大,结果效率掉到 40%,加热时间翻倍。做法是线圈内径尽量贴近工件外径(间隙 20~40mm),并做仿形。
保温措施能省一半时间
大件散热面积大,不保温时输入功率的 30% 以上在散热上。用陶瓷纤维毯包覆非加热面,能显著缩短加热时间,也能减少对周边设备的热影响。
现场供电与电缆
200kW 级中频电源需要足够的进线容量和截面。检修前要确认配电容量、电缆长度(线路损耗随长度快速上升)和接地条件,这些往往比设备本身更容易出问题。
本行业常用设备
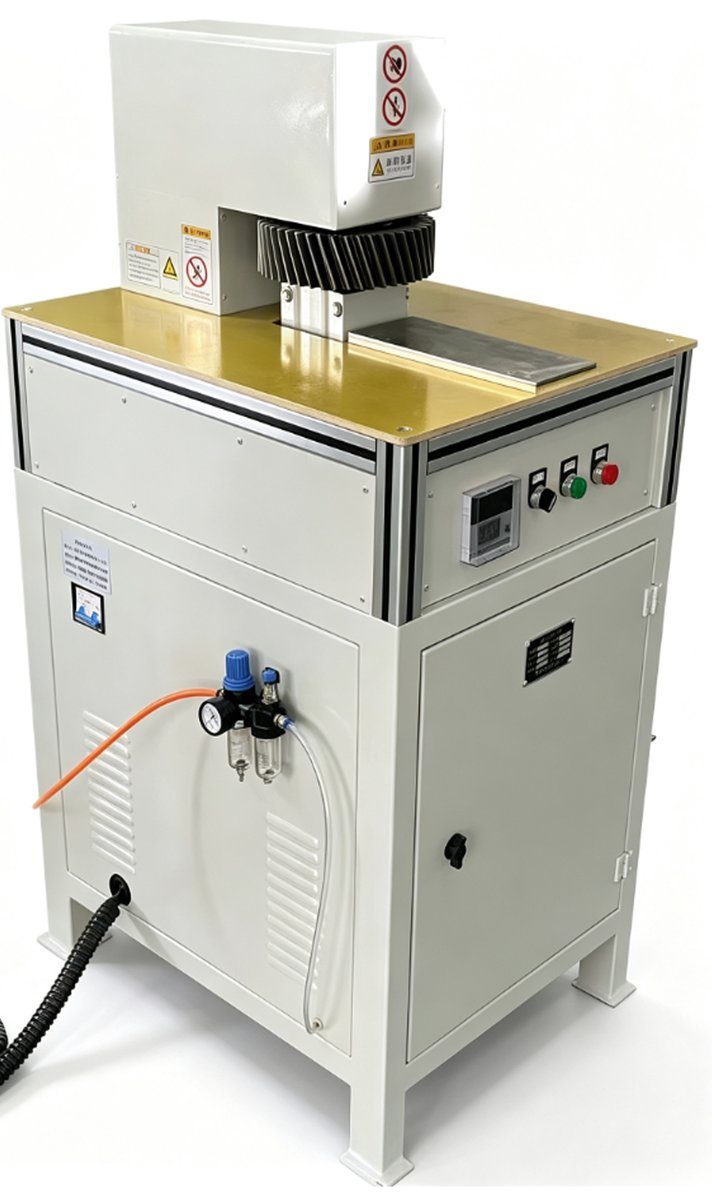

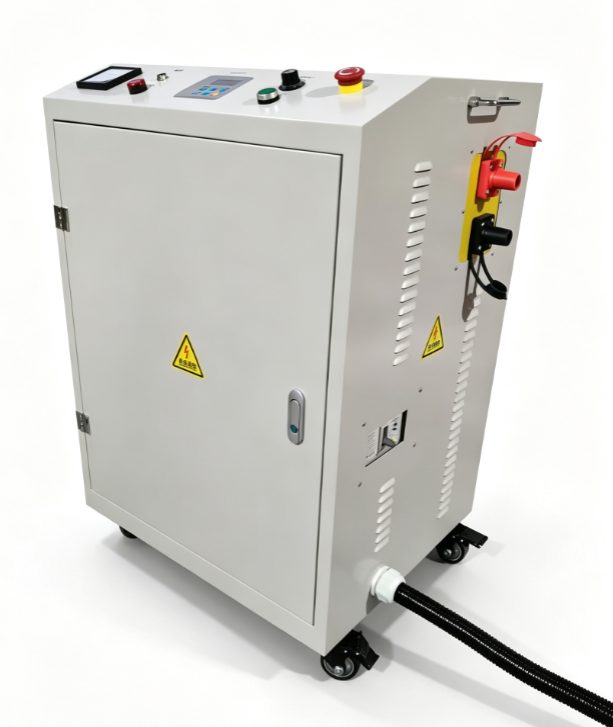
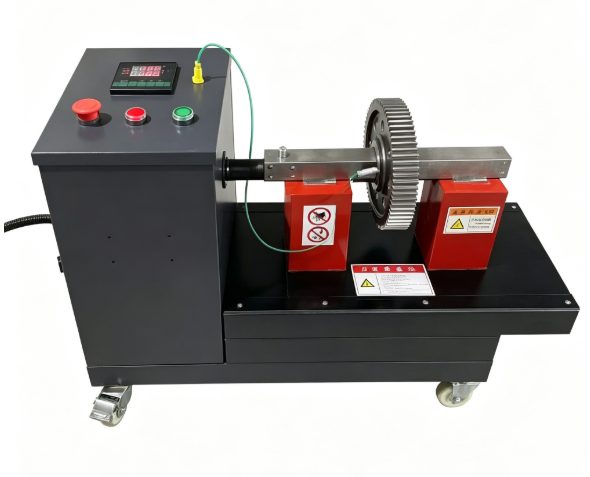
矿山水泥常见问题
回转窑大齿圈怎么加热装配?
用分体式感应线圈沿齿圈内圆布置,中频电源供电,功率按齿圈重量和允许时间反算(通常 150~300kW)。加热到 120~150℃ 后用液压工具推入,全程多点测温监控温差。
水泥厂托轮轴承拆装用什么设备?
内径 300~700mm 的托轮轴承建议用 50~100kW 中频感应加热器配分体线圈,工件不动就地加热。这类工件重量大、位置固定,塔式加热器通常无法就位。
现场只有临时电源,功率不够怎么办?
两个方向:一是用保温措施减少散热、延长允许时间;二是分段加热,先整体预热到 60~70℃,再集中加热配合面。绝对不要让电源长期超载运行。
矿山破碎机轴承加热要注意什么?
破碎机工况冲击载荷大,装配质量要求高。加热要保证均匀(避免椭圆),装配后必须复测游隙,并在试运行 8 小时内复检一次,确认没有因装配应力导致的温升异常。
