水泥厂回转窑齿圈热装案例
某大型水泥厂使用永友齿圈电磁加热器完成回转窑大齿圈热装,加热温度均匀,装配精度高,保障设备长期稳定运行。
项目背景
某大型水泥厂φ4.2×60m回转窑大修,需更换传动大齿圈(齿圈直径4.5米,重量约8吨)。齿圈与筒体的过盈配合需要将齿圈加热至指定温度后套装,加热均匀性直接决定装配质量和设备运行寿命。
解决方案
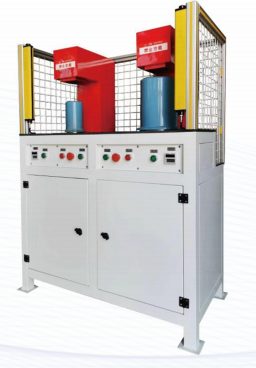
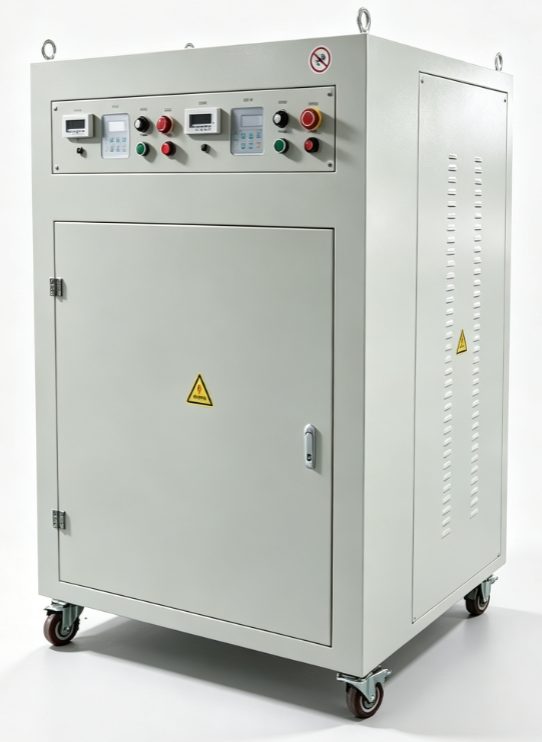
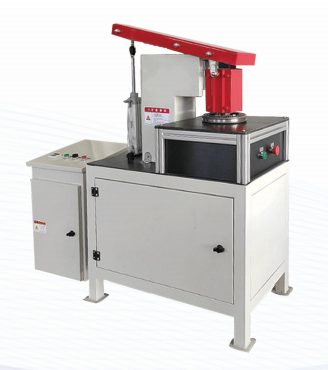
永友电气提供齿圈电磁加热器专业方案:
- 分段式感应线圈设计,沿齿圈圆周均匀布置
- 总加热功率:80kW,多路独立控制
- 加热温度:120°C - 180°C可调
- 多点温度监测(8个测温点),温差<5°C
- 保温阶段自动控温,确保齿圈均匀膨胀
实施过程
- 前期准备:测量齿圈和筒体配合尺寸,计算过盈量和目标加热温度
- 线圈布置:沿齿圈圆周均匀安装8组感应线圈
- 加热过程:升温60分钟至150°C,保温20分钟确保均匀
- 套装装配:利用行车将齿圈精准套入筒体
- 冷却定型:自然冷却至室温,齿圈紧固到位
实施效果
装配后检测:齿圈与筒体贴合间隙<0.05mm,径向跳动<0.15mm,优于行业标准。设备投产后运行平稳,齿面接触斑点沿齿长方向>80%,齿高方向>60%,达到优质传动标准。