铁路行业的轴承装配有两个其他行业没有的特点:批量大且规格统一、过程要可追溯。一个车辆段一年要检修上万套轮对轴承,每一套的加热温度、时间、压装力都可能被抽检;同时铁路对轴承退卸温度有明确限制,超过规定温度就必须整组报废。
因此铁路场景的设备选型逻辑不是"功率越大越好",而是一致性和记录能力优先:同一批工件每次加热曲线要接近、温度要可记录、异常要能报警。永友电气为车辆段和机务段配置的方案以车载式、塔式加热器为主,配定时定温控制和温度记录,满足批量检修的稳定性要求。
这个行业最容易踩的四个坑
批量作业,每件温度不一致
人工看表断电,同一批工件温差能到 20℃ 以上,压装力波动大。
退卸温度超限导致轴承报废
规程对退卸加热温度有上限,超温即判废,损失直接体现在成本上。
检修记录缺失,验收通不过
没有温度和时间记录,抽检时无法证明工艺执行到位。
现场移动作业,电源条件差
部分作业点只有 220V 单相电源,大功率设备无法使用。
设备选型对照表
铁路常见检修工件的加热配置
| 工件 | 内径范围 | 单件重量 | 建议功率 | 配置要点 |
|---|---|---|---|---|
| 货车轮对轴承(紧凑型) | 100~160 mm | 8~25 kg | 8~12 kVA | 塔式 + 定时定温 |
| 客车 / 机车轴箱轴承 | 120~200 mm | 15~45 kg | 12~20 kVA | 塔式 / 双工位 |
| 牵引电机轴承 | 80~180 mm | 5~30 kg | 8~16 kVA | 车载式 / 便携 |
| 制动盘 / 轮心 | 200~400 mm | 60~200 kg | 30~50 kVA | 重型 / 中频 |
| 接地装置、齿轮联轴节 | 60~150 mm | 3~20 kg | 5~10 kVA | 便携式 |
表内为常规工况参考值,实际配置需按工件尺寸、批量与供电条件核算。可用选型计算器自行估算,或联系我们出具方案。
工艺要点:按这个顺序做,少走弯路
统一工艺参数,而不是统一设备
批量检修最容易失控的是"人":同一台设备,甲班加热 6 分钟、乙班加热 9 分钟,结果完全不同。做法是把温度和时间做成设备的固定程序,操作工只能选工件型号、不能改参数,超温自动断电并记录。
退卸温度:按规程走,别按经验走
轴承退卸的加热温度上限由检修规程规定(通常在 120℃ 量级),超限会影响套圈尺寸稳定性。设备应设置硬上限,达到即停止加热,而不是靠操作工盯着温度表。
记录与追溯
建议每批次输出一份加热记录(工件编号、起始温度、目标温度、实际用时、操作人)。这既是验收材料,也是出现早期失效时排查原因的唯一依据。
电源条件受限时的取舍
只有 220V 单相电源的作业点,选 3.6~8kVA 单相机型,牺牲升温速度保可用性。要提速度就配发电机或改三相供电,不要用"超频使用"的方式硬撑,控制器件寿命会大幅缩短。
本行业常用设备

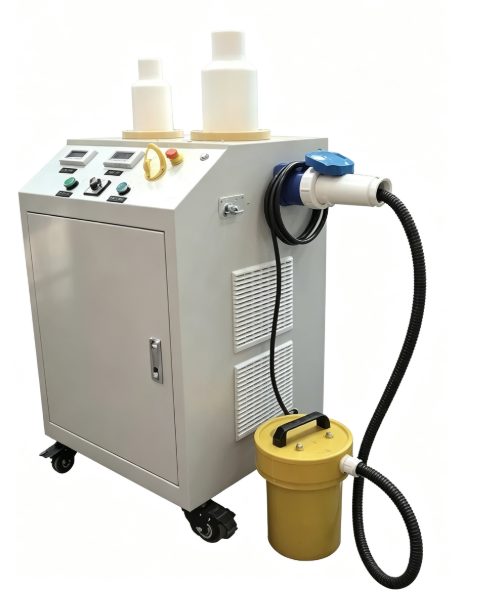
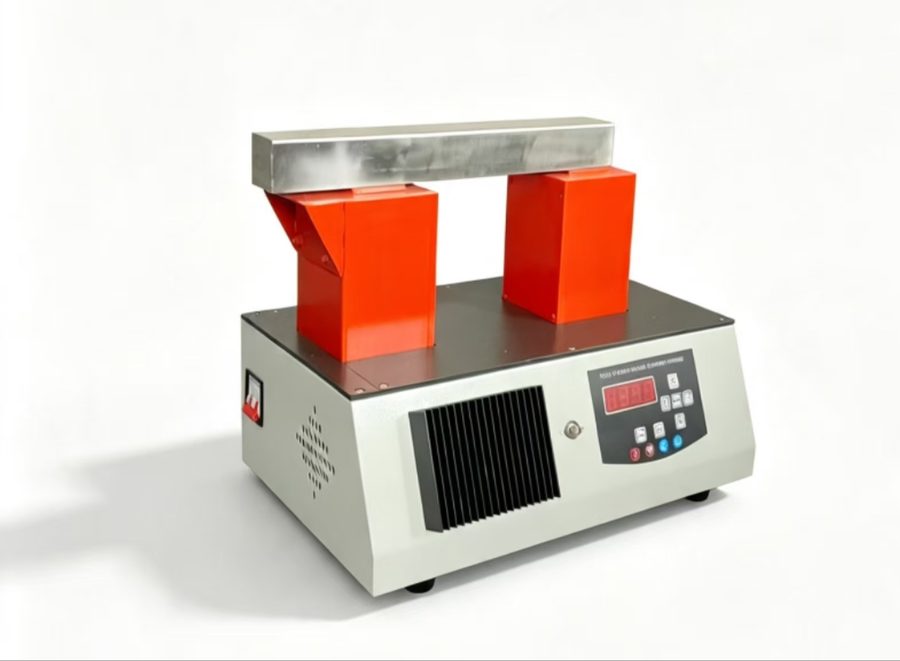
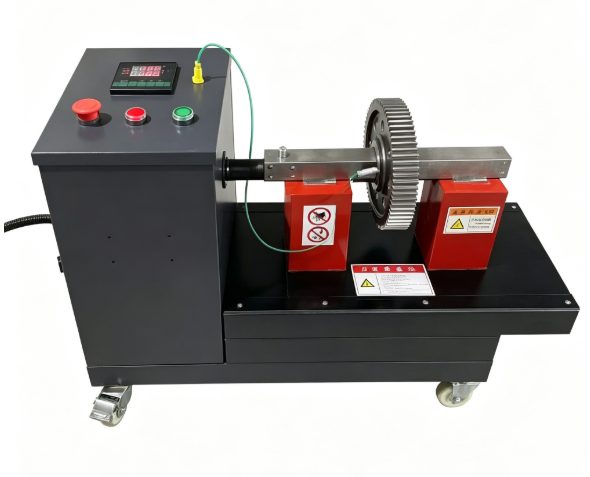
铁路机车常见问题
铁路货车轴承加热到多少度?
常规紧凑型轴承热装加热到 100~120℃,退卸按检修规程执行,一般不超过 120℃。具体数值应以所在车辆段执行的检修规程为准,设备应能设置硬上限防止超温。
轮对轴承退卸后还能重复使用吗?
取决于退卸温度和外观检查。未超温、滚道和套圈无损伤、游隙合格的可以继续使用;超温或有过热变色的必须判废。这正是要控制退卸温度的原因。
车辆段批量作业怎么选设备?
优先选带定时定温程序、温度记录、超温报警的塔式或双工位机型。批量场景下一致性比单台速度更重要,配 2~3 台并联往往比 1 台大功率更实用。
检修现场只有 220V 电源能用吗?
可以。3.6~8kVA 的单相便携式加热器就支持 220V,适合内径 160mm 以内的轴承。超过这个规格建议改用三相供电,否则升温时间会明显拉长。
