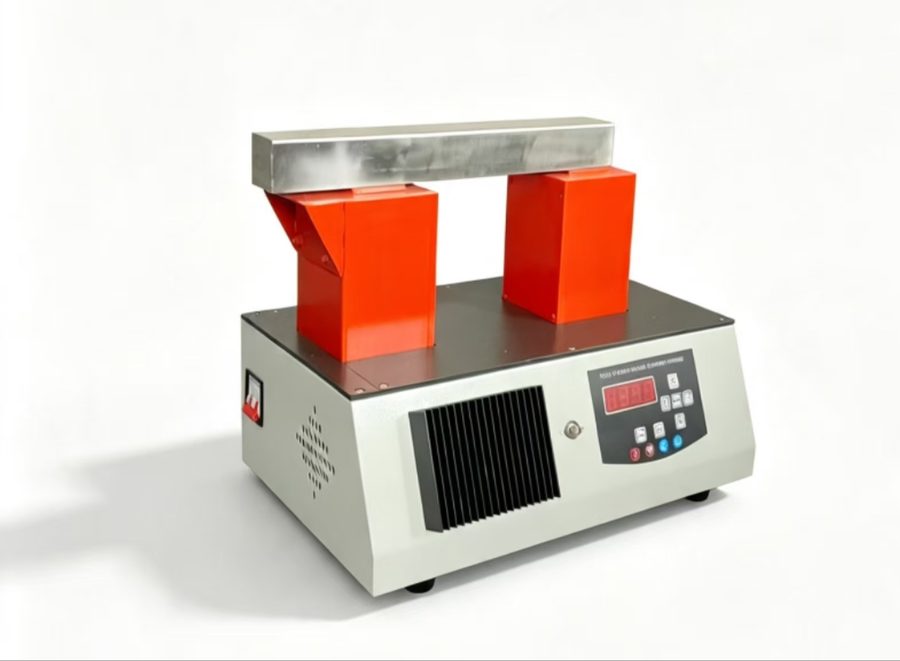
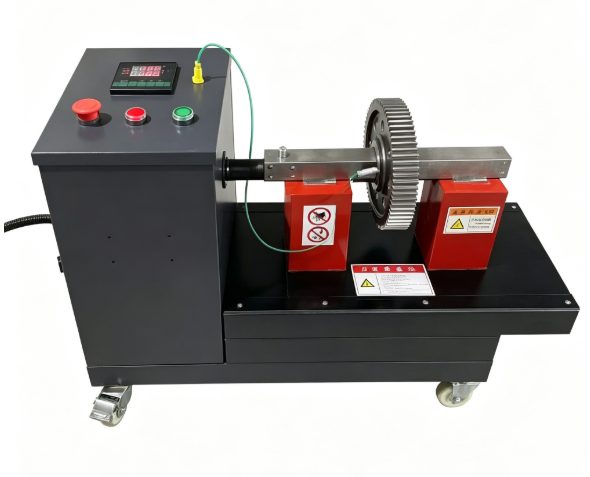
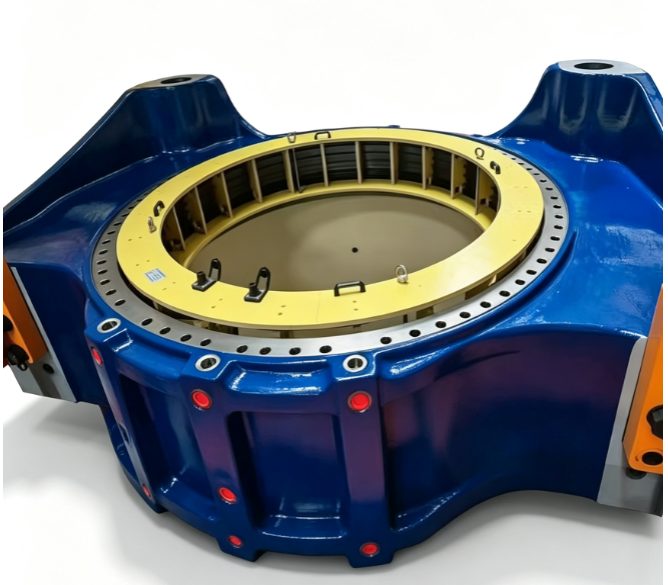
在造船、钢铁、矿山等重型装备的装配现场,大型轴承、齿圈与回转支承的过盈配合装配是绕不开的工序。工件越重、直径越大,装配难度就越高:明火加热受热不均且难以控温,冷压装配又容易损伤配合面。感应加热让工件自身发热、整体均匀升温,是当前大工件热装的主流方案。本文围绕重型轴承加热器在大工件装配中的应用,从选型匹配、温度控制到现场作业要点做一次系统梳理。
大工件热装的特殊性
与中小型轴承相比,大工件热装有三个显著特点。
第一,过盈量大、所需温升更高。大型轴承与轴的配合过盈量随直径增大而增加,要把内孔膨胀到足以顺利套装的间隙,往往需要把工件加热到80-120°C的热装区间,同时绝不能超过150°C的回火红线,否则轴承钢的硬度与尺寸稳定性会受损。
第二,热容量大、升温时间长。工件质量与所需热量近似成正比,几百公斤甚至数吨的工件用小功率设备加热,等待时间会成倍拉长,现场吊装待装的风险窗口也随之变长。因此大工件装配对设备功率与线圈耦合效率都有更高要求。
第三,吊装与安全要求高。大工件加热后仍然需要吊装套轴,作业前必须规划好吊具、人员站位与撤离路线,加热期间的摆放方向也要与套装动作衔接,避免加热到位后因调整姿态而错失最佳装配时机。
按工件尺寸选机型:重型轴承加热器
选型的第一原则是尺寸匹配。以永友电气重型轴承加热器为例,其覆盖能力如下(数据来自官网产品页):
| 型号 | 最小内径 | 最大外径 | 最大宽度 |
|---|---|---|---|
| YY-M160W | 50-450mm | 600mm | 200mm |
| YY-M250W | 80-500mm | 700mm | 280mm |
| YY-M300W | 100-550mm | 750mm | 380mm |
| YY-M500W | 120-800mm | 1000mm | 400mm |
| YY-M800W | 150-1000mm | 1200mm | 500mm |
| YY-M1000W | 200-1200mm | 1600mm | 600mm |
从表可以看出三个选型要点:一是内径范围决定了工件能否套入轭铁,选型时要以工件内孔的下限和上限同时核对;二是最大外径决定了工件会不会与设备立柱干涉,回转支承、大齿圈这类"薄而大"的工件尤其要核对这一项;三是最大宽度限制了工件的轴向厚度,宽轴承、双列轴承需要对照确认。该系列使用两相交流电源,官方标注的典型应用领域为钢铁、矿山、造船。

超大与异形工件:中频绕线式方案
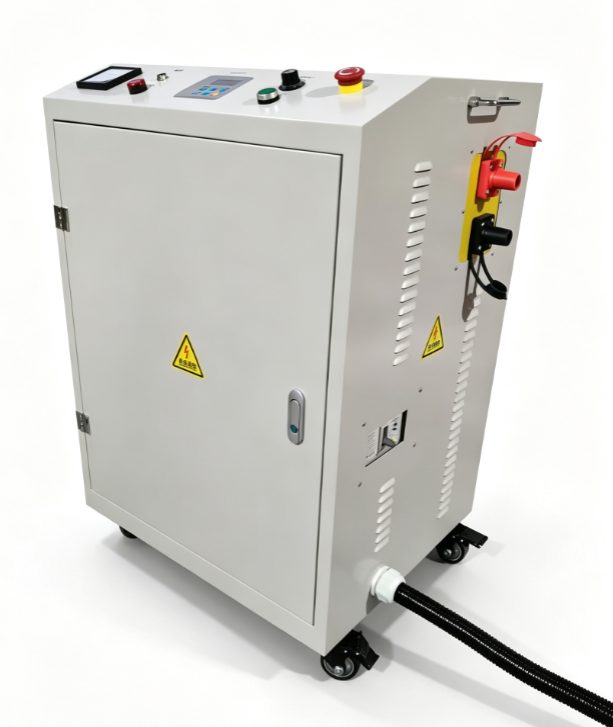
当工件超出塔式机型的尺寸范围,或者形状不适合放入轭铁时,中频绕线式感应加热器是更灵活的补充。它采用可绕制电缆直接缠绕工件或芯轴加热,输出功率20-120kW,工作电源为三相380V(电压范围±10%)、输入频率50Hz,振荡频率10-30KHz,冷却方式为风冷,绕制电缆长度30-40米,支持定制固定加热头。官方标注其适用于大型工件深层透热,可实现热装、热拆双功能。
两种形态如何分工:规则的内孔类工件(轴承、齿圈、联轴器)优先选塔式重型机型,放置即加热、效率高;外径超大、带箱体结构或需要就位加热的工件,用绕线式把电缆直接绕在工件上,不受轭铁开口限制。在船用轴系、大型减速机机架等现场,两者经常配合使用。
温度控制与测温要点
大工件装配中,温度控制直接决定装配成败,实践中要抓住四点。
其一,目标区间明确:热装推荐80-120°C,任何情况下不超过150°C。其二,测温点要放在工件内孔或内圈位置,而不是外表面——大工件内外存在温差,只测外表面会高估内孔的实际膨胀量,导致套到一半卡住。其三,优先使用设备自带的温度控制功能,配套的温控探头吸附在内孔壁上实时反馈,到温即停;多工位机型的温度设定范围可达0-240°C、时间设定范围0-99分59秒,可为不同工件预设参数。其四,加热完成后按规程确认退磁状态,带磁装配会把铁屑吸附进配合面,部分机型具备自动消磁功能,开机前应确认该功能正常。
现场作业的组织要点
大工件装配通常是团队作业,以下几点来自现场共性经验:
- 供电先落实:重型机型为两相交流供电,中频绕线式为三相380V,现场配电容量与电缆截面要提前核对,避免加热中途因电压跌落停机。
- 线圈与轭铁要匹配:轭铁与工件内孔的间隙过大会明显降低加热效率,应按设备手册选配轭铁规格;绕线式电缆缠绕要均匀、匝间距一致。
- 一次加热到位:大工件热容大,重新补热成本高,装配前的吊具、垫木、铜棒、塞尺应一次备齐。
- 动作要快而稳:到温后套装动作应连续完成,中途卡滞不可强行锤击,应退件重新加热。
- 冷却与记录:装配后让工件自然冷却,禁止水冷急缩;记录本次加热温度与时间,作为同类工件的工艺参考。
热拆环节的设备配合
大工件的拆卸同样是感应加热的用武之地。超音频轴承感应拆卸器专为轧机、矿山机械等大型轴承拆卸设计,杜绝冷拆卸损伤,共有四个型号:GJ-C-1(30kW,适用轴承直径Φ100-300mm)、GJ-C-2(40kW,Φ300-450mm)、GJ-C-3(60kW,Φ450-700mm)、GJ-C-4(100kW,Φ700-1000mm)。它通过感应线圈对配合部位局部快速加热,使内圈膨胀后与轴分离,无需明火、不伤轴颈。对于跨车间抢修、无固定电源的场景,车载式轴承加热器与便携式电磁加热电源可提供机动补充。
小结
大工件装配的核心是"选对设备、控准温度、组织好现场":按内径、外径、宽度三参数匹配重型机型,超大或异形工件用中频绕线式补充,热装守住80-120°C区间与150°C红线,测温点放在内孔,作业前备齐吊装与工具。如果您正在为大型轴承、齿圈或回转支承的装配选型,可拨打15833891529咨询,或访问www.yyjr98.com查看各机型的详细参数。