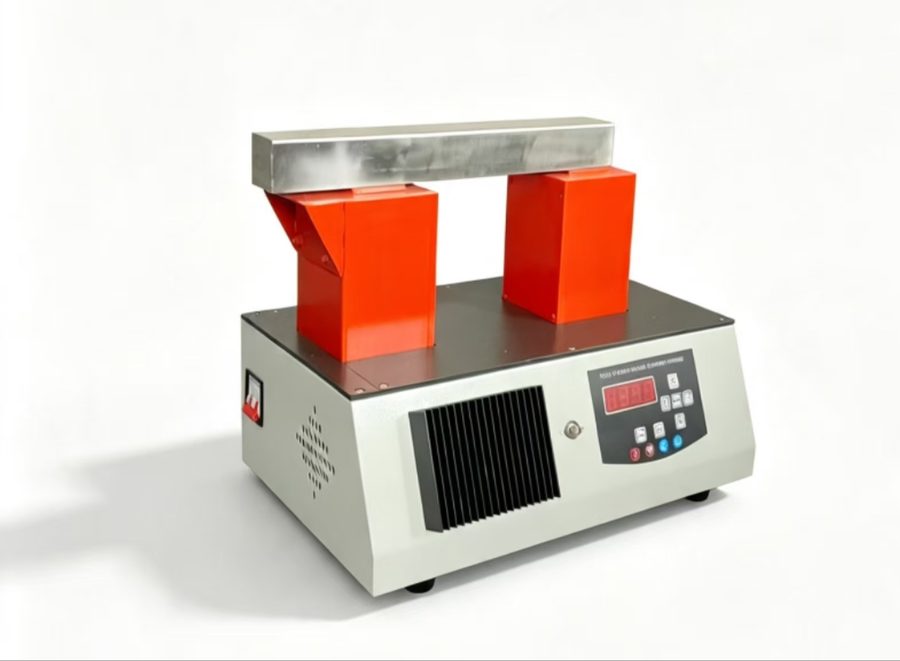
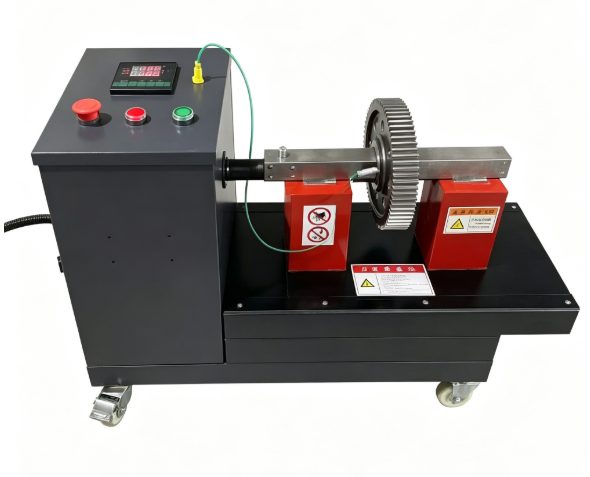
轴承热装是利用"热胀冷缩"完成过盈配合装配的常用工艺:把轴承内圈加热膨胀,套到轴上后冷却收紧,形成牢固连接。但现场经常遇到一个尴尬局面——轴承明明加热了,却还是装不进去,等再测温度时已经开始回缩。这不是运气问题,绝大多数情况是温差计算、操作节奏或配合面准备出了偏差。本文把原因和排查方法一次讲清。
先懂原理:过盈量与膨胀量必须算得过来
过盈配合是指轴径比轴承内径稍大,靠压入或热装后产生的紧固力传递载荷。热装的逻辑很简单:内圈受热膨胀后,内孔直径必须大于轴径加上装配所需的间隙,套入才有余地。
内孔膨胀量可按线膨胀公式估算:
Δd = α × d × ΔT
其中 α 为轴承钢线膨胀系数(约 11×10⁻⁶/℃,行业通行参考值),d 为内圈内孔直径,ΔT 为温升(相对室温)。
示例计算(仅为计算方法演示):内径 100mm 的轴承内圈,实测过盈量 0.06mm,预留装配间隙 0.02mm,则需要膨胀量 0.08mm:
ΔT = 0.08 ÷ (11×10⁻⁶ × 100) ≈ 73℃
若室温 20℃,即需加热到约 95℃——正好落在行业通行的热装温度区间 80~120℃ 内。实际操作中,过盈量以图纸或实测为准(不同直径、不同精度等级差异很大,不存在万能系数),算完再定目标温度,而不是"加热到烫手就试"。
两条红线:一是目标温度一般不超过 150℃,接近回火温度会使轴承硬度下降、尺寸稳定性变差;二是加热到目标温度后应保温片刻,让整个内圈热透,避免表面到温而芯部欠温。
装不进去的六个排查方向
1. 温差算少了或测点不对。 用公式反算所需温升,确认目标温度设置值是否覆盖"过盈量+间隙"的需求。测温点应贴在内圈内孔附近,而不是轴台或环境。塔式机型温控范围 0-200℃、多工位机型 0-240℃,设定余量足够。
2. 加热不均匀,局部膨胀。 电磁感应方式让工件自身发热,周向均匀性远好于明火烘烤。若使用便携电源 YY1300-005 这类机型,注意线圈参数匹配:加热距离 20-25mm、负载电感 250-300uH、线圈有效长度 45-55 米,偏离匹配范围会导致磁场分布不均、局部温升异常。
3. 动作太慢,边装边缩。 膨胀是暂态的,从出炉到套入的时间要提前预演:垫木、量好轴台位置、对准键槽方向,一次到位。大件可两人配合,切忌套到一半停下来找位置。
4. 配合面没处理好。 毛刺、磕碰凸起、锈蚀或残留防锈油都会吃掉本就有限的装配间隙。装前用油石去毛刺、擦净配合面,是零成本却最常见的解法。
5. 工件选型与尺寸不匹配。 内径超出机型适应范围时加热效率低、温升慢。选型可对照下表核对内径、外径与重量。
6. 消磁不彻底,吸附铁屑。 装配面吸附的铁屑会造成假性阻力。选用具备自动退磁功能的机型(如塔式、便携系列均支持),加热结束后确认消磁完成再装。
按工件尺寸选机型:参数对照
以下参数取自永友电气官网产品库,用于热装装配的机型选择参考:
| 机型 | 功率 | 适应内径 | 最大外径 | 温控范围 |
|---|---|---|---|---|
| 便携式轴承加热器 YY-M25T~M100T | 微电脑自动调功 | 30-250mm | 300-550mm | 温度/时间双控 |
| 多功能分体塔式加热器 | 2.5KW | 20-130mm | 350mm | 0-200℃ |
| 大功率新型塔式加热器 | 5KW | 20-130mm | 350mm | 0-200℃ |
| 变频式多工位轴承加热器 | 5-20KW | 分体线圈适配 | — | 0-240℃ |
| 变频式风电轴承加热器 | 60KW | 大型风电轴承 | — | 多路温度监测 |
塔式机型具备自动保温功能——到温后自动保持,特别适合"算好温度、批量连续装配"的节奏,避免装到一半工件过冷。多工位机型支持多工位单独或同时加热,可衔接装配流水线节拍。
两类特殊工况的处理思路
高精度角接触球轴承:滚珠不能受热,否则装配精度受损。永友电气的角接触球轴承加热组件(AC220V、5KW、输出频率 10-30KHz)采用专用线圈,只加热外圈或内圈,滚珠不加热,实现自动装配。
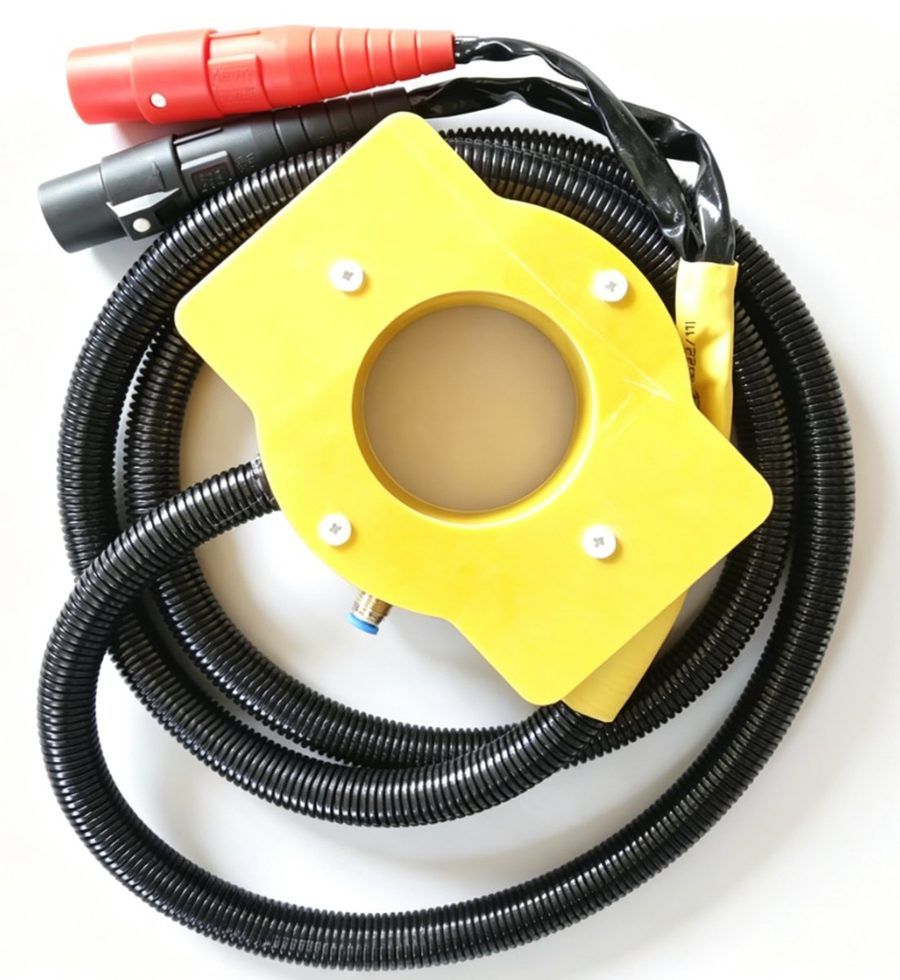
已装死、需要热拆:如果轴与轴承已经"咬死",不要硬打。超音频轴承感应拆卸器(三相380V,只加热内圈不加热轴,快速局部加热使配合松动)可无损拆卸,避免冷拆损伤轴颈。
现场速查清单
- 算温差:ΔT = (过盈量+间隙) ÷ (α×d),目标温度落在 80~120℃;
- 查红线:不超过 150℃,防回火;
- 对参数:内径/外径/重量与机型适应范围逐一核对;
- 净配合面:去毛刺、除锈、擦油;
- 演动作:垫木、对位、一次套入,中途不停顿;
- 确认消磁:装前确认工件不吸铁屑。
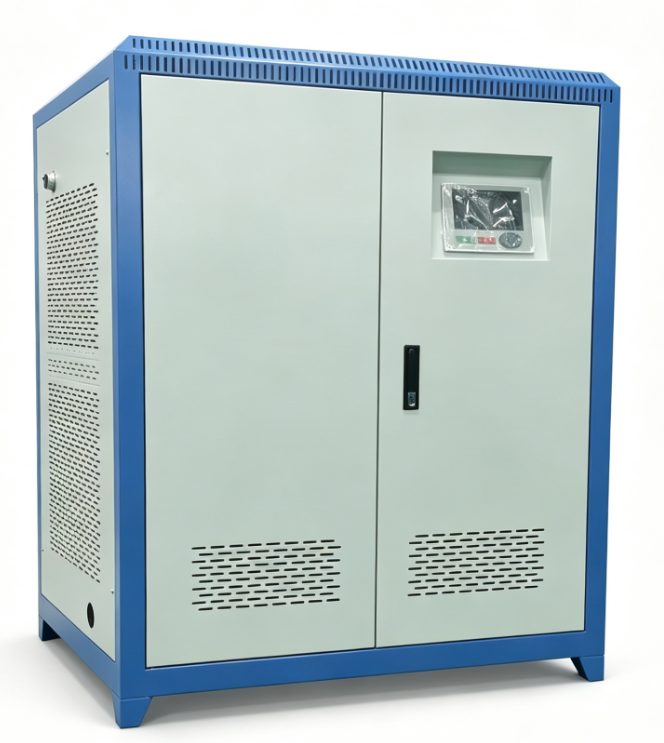
按上述流程排查后,绝大多数"加热了却装不进去"的问题都能定位到具体环节。如需按工件尺寸定制加热方案,可拨打 15833891529 或访问 www.yyjr98.com,提供轴承型号与配合要求即可获取选型建议。