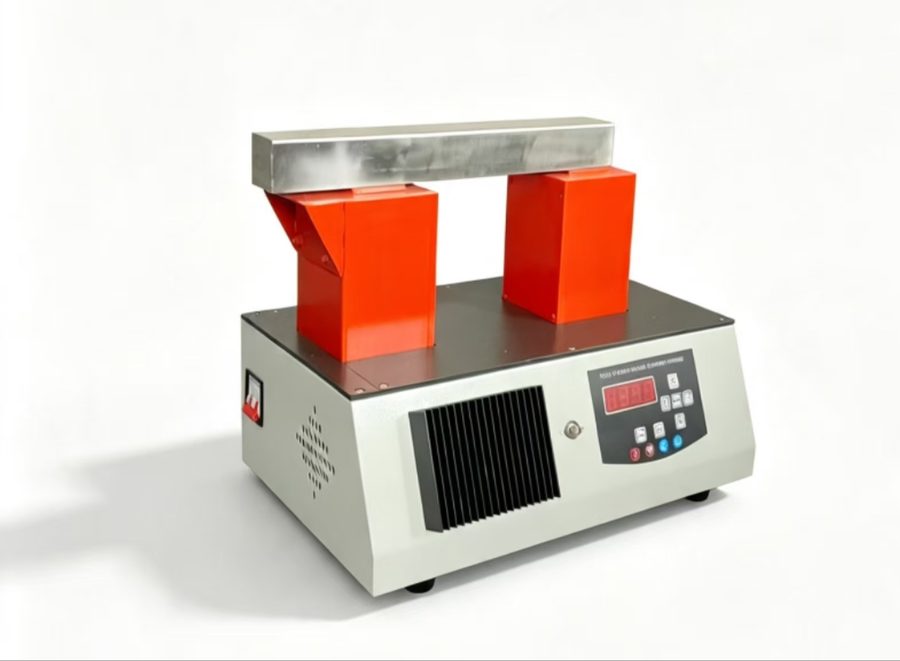
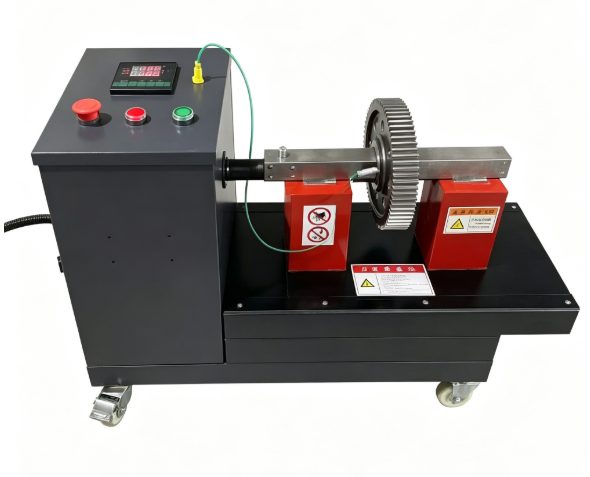
热装刀柄加热器怎么选,真正要定的只有三件事:刀具直径覆盖范围、加热时间跟不跟得上换刀节拍、冷却方式配不配现场条件。永友电气在售的两款机型——手动烧结与自动烧结——加热能力完全一致,差别集中在装夹和升降环节是人工还是自动。这篇用两款机型的真实参数做对照,附一份能直接照着勾的选型清单。
热装刀柄为什么必须用专用加热器
热装刀柄(shrink fit holder)靠刀柄内孔与刀具刀杆之间的过盈配合夹持刀具。加热时孔径膨胀,刀具插入,冷却后孔径收缩抱紧刀杆,夹持力远高于液压刀柄和弹簧夹头。这个过程看起来简单,但加热环节出错,前面选再贵的刀柄都白费。
现场常见的两种错误做法:一是用气焊、喷灯直接烤,二是拿轴承加热器或普通感应线圈凑合。前者温度不可控,刀柄孔壁局部过热会退火,硬度下降后夹持力永久损失;后者线圈形状与刀柄不匹配,热量集中在刀柄外圆而不是内孔,加热慢、内外温差大,插入时容易咬死。
专用刀柄加热器的差别在于三点:感应线圈做成环形套在刀柄外圆、按刀柄锥面形状匹配;加热时间由定时器精确控制,通常以秒计;加热结束自动吹气冷却刀头,避免操作工手工取件烫伤和二次受热。
先看三个硬指标,再看其他
选刀柄加热器,不要一上来比价格和品牌,先确认三件事能不能对上你的活。
第一,刀具直径范围
这是最容易被忽略、也最容易买错的参数。永友电气两款刀柄加热器的加热范围是 Φ3-32mm,加热头不用更换即可覆盖整个区间。如果你的活集中在 Φ3-12mm 的小刀具,这个范围完全够用;如果有 Φ32mm 以上的大直径刀柄,就需要确认厂家能否定制更大的感应线圈。
很多人以为"加热头范围越大越好",其实不然。线圈内径比刀柄大太多时,磁耦合效率下降,同样的功率加热时间会明显变长,还容易出现刀柄外圆先热、内孔后热的情况。选型时以"最常用刀具直径落在加热头中段"为最佳。
第二,加热时间与功率
永友这两款机型的输出功率是 5KW,振荡频率 15-50KHz,单件加热时间 3-18 秒。这个数字要正确理解:3 秒对应的是小直径刀具,18 秒对应 Φ32mm 附近的大刀具,同一台设备在不同刀具上表现完全不同。
采购时最该问厂家的问题不是"功率多大",而是"加热 Φ16 的合金钢刀柄到 400℃ 需要几秒"。这个数字直接决定你的换刀节拍。加工中心一天换 40 次刀,每次多花 20 秒,一天就多耗 13 分钟,一年下来是几十个小时的机床待机。
第三,冷却方式
加热完的刀柄表面温度在 300℃ 以上,必须冷却到接近室温才能装刀使用。永友机型的冷却风流量是 245 L/Min,加热结束后自动吹气冷却刀头。风冷的好处是不接触、不污染、不需要额外的冷却介质,缺点是冷却到室温仍需要几分钟,适合有缓冲时间的场合。如果产线节拍要求极快,需要额外配专用的冷却套或水冷座,这一点在下单前要跟厂家确认。
两款机型参数对照
| 参数项 | 手动烧结刀柄加热器(No.22) | 自动烧结刀柄加热器(No.23) |
|---|---|---|
| 工作电源 | 单相 AC220V | 单相 AC220V |
| 输入频率 | 50Hz | 50Hz |
| 电压范围 | ±10% | ±10% |
| 输出功率 | 5 KW | 5 KW |
| 振荡频率 | 15-50 KHz | 15-50 KHz |
| 刀具尺寸 | Φ3-32mm | Φ3-32mm |
| 加热时间 | 3-18 秒 | 3-18 秒 |
| 冷却风流量 | 245 L/Min | 245 L/Min |
| 加热头调节 | 手动调节加热头高度 | 全自动升降 |
| 操作方式 | 手动加热,自动吹气冷却刀头 | 一键完成加热装夹全流程 |
| 适用材质 | 合金钢、不锈钢刀柄 | 合金钢、不锈钢刀柄 |
| 典型场景 | 数控刀具热装、多品种小批量 | 数控加工中心、批量换刀 |
两款设备的加热能力完全一致,差别只在装夹与升降环节是否自动化。设备组件都包括限位开关、淬线及气管、升降机构、感应线圈、升降按钮和控制面板。两台机器都有加热时间存储功能,可以把常用刀头的加热时间存进设备,下次直接调取,避免每换一种刀具就重新试时间。
具体机型可以看这里:手动烧结刀柄加热器(No.22)、自动烧结刀柄加热器(No.23),也可以浏览刀柄加热器系列全部机型。
手动和自动,按什么选
这是采购时最纠结的一点。判断标准其实只有一条:你的换刀频次和操作工稳定性。
| 你的情况 | 建议 | 原因 |
|---|---|---|
| 每天换刀少于 10 次,或刀具品种很杂 | 手动款 | 手动调节加热头高度更灵活,适合频繁换规格 |
| 每天换刀 20 次以上,刀具规格相对固定 | 自动款 | 一键流程省去每次调高度、取放件的动作,节拍稳定 |
| 操作工流动性大,新人多 | 自动款 | 减少人为误差,热装质量不依赖个人经验 |
| 车间工位紧张,一台设备多人共用 | 手动款 | 结构简单、故障点少、维护门槛低 |
| 需要记录工艺参数、做过程追溯 | 两款均可 | 都支持加热时间存储,可固定常用刀头的参数 |
一个实际经验:如果目前是手工火烤或外协热装,先上手动款就够,把钱花在稳定供电和规范操作上收益更大。等换刀频次真上来了,再考虑自动款,不必一步到位。
供电和现场条件,容易被漏掉的部分
这两款设备都是单相 AC220V、50Hz,看起来接个插座就能用,但有几个细节要提前确认:
- 电压波动范围是 ±10%。车间里如果有大功率设备(冲床、焊机、大电机)与加热器共用一条线路,启动瞬间的电压跌落会导致加热时间不稳定,同一把刀今天 8 秒明天 12 秒。建议单独走一路,或加装稳压装置。
- 5KW 单相负载的电流约 23A。普通 10A 插座扛不住,需要 16A 以上专用插座,线径不小于 4mm²,且必须有可靠接地。
- 风冷需要干净气源。245 L/Min 的冷却风流量对气源有一定要求,如果车间压缩空气含油含水,长期会把油污吹到感应线圈和刀柄上,既影响散热也污染刀柄孔。建议在进气口前加装油水分离器。
- 设备要放在干燥、少粉尘的位置。感应加热设备的控制板对粉尘和潮气敏感,磨刀房、磨床旁边的粉尘环境会明显缩短设备寿命。
五个容易踩的坑
坑一:加热温度凭感觉
没有温控或不用定时器,靠看刀柄颜色判断。刀柄到了 400℃ 以上会发暗红,在车间灯光下很难分辨。温度不够,刀具插不到底;温度过高,刀柄孔壁退火。正确做法是用设备的时间存储功能固定每种刀头的加热时间,试出最佳值后锁死,不靠人判断。
坑二:刀柄孔和刀杆没擦干净
这是热装失效最常见的原因,而且最难查。孔壁有一层油膜或切屑粉末,冷却收缩后夹持力会明显下降,表现为加工时刀具窜动、工件尺寸不稳。热装前必须用无水乙醇或专用清洗剂擦拭孔壁和刀杆,等挥发干透再加热。
坑三:插入不及时
刀柄离开加热头后温度就开始下降,孔径每秒都在缩。加热到温后要在最短时间内一次插到底,中途停顿或反复推拉会导致孔壁拉伤,刀柄报废。自动机型在这一点上优势明显,因为它把加热和插入动作衔接得更紧。
坑四:没冷透就上机床
刚热装完的刀柄温度还很高,此时装到主轴上,主轴锥孔受热会产生微量变形,也影响后续刀具的定位精度。必须等刀柄整体回到接近室温,手感不烫才能上机。
坑五:反复加热次数没有限制
热装刀柄可以重复加热更换刀具,但不是无限的。每次加热冷却循环都会让孔壁产生微量氧化和形变,次数多了以后孔径精度下降,夹持力不足。建议建立台账,记录每把刀柄的热装次数,超过厂家建议次数就降级使用或报废。
选型自查清单
下单前把这几个问题答清楚,基本不会买错:
| 检查项 | 你要确认的内容 |
|---|---|
| 刀具直径 | 最常用直径是多少?最大直径是否超过 Φ32mm? |
| 刀柄材质 | 合金钢还是不锈钢?两种材质加热参数不同 |
| 日换刀次数 | 决定选手动款还是自动款 |
| 可用节拍 | 从加热到可上机,允许占用多少分钟 |
| 供电条件 | 是否可单独走一路 220V/16A 以上线路 |
| 气源质量 | 压缩空气是否含油含水,是否需要油水分离器 |
| 场地环境 | 是否远离粉尘、潮气、强振动 |
| 操作人员 | 是否固定?新人多不多?影响手动/自动选择 |
关于价格和交付
刀柄加热器的价格主要由功率、自动化程度和感应线圈定制量决定。手动款结构简单,价格门槛低;自动款多了升降与装夹机构,价格上浮。如果有超出 Φ32mm 的特殊刀柄,需要单独定制感应线圈,交期和价格都会变化。
永友电气的刀柄加热器系列目前有两款在售机型,参数如上表。选型时把上面的自查清单填一下发过来,我们可以直接对照你的刀具清单给出建议机型,不需要你先做一堆功课。
咨询电话:15833891529 / 15232989262。也可以直接在产品页提交询价,我们会带着你的刀具规格回复。