热装刀柄装不到底、加热完夹不住、用一段时间掉刀,是三类性质完全不同的问题,混在一起排查只会越查越乱。这篇按"装不进—装不到底—夹不住—掉刀"的顺序逐层拆开,给出每一类的判断依据、常见成因和处理办法,最后附一张现场可用的快速对照表。
先分清是哪一类问题
热装刀柄的故障,现场描述往往是"装不上"或"掉刀",但这两种说法背后可能是完全不同的原因。按现象分成四类,排查起来才不会乱:
| 现象 | 本质 | 排查方向 |
|---|---|---|
| 刀具插不到底 | 膨胀量不够,或插入通道受阻 | 温度、时间、清洁度、刀杆尺寸 |
| 插进去但松动晃动 | 膨胀量过大,或刀杆偏细 | 加热过度、刀杆公差 |
| 装好能用,加工中掉刀或窜动 | 夹持力不足 | 过盈量、孔壁状态、刀柄寿命 |
| 加热器不加热或加热异常 | 设备侧问题 | 供电、线圈、保护、气路 |
下面按"由外到内、由易到难"的顺序逐条排查。每一条都先做最省事的检查,不要一上来就拆设备。
一、刀具插不到底
1. 先看是不是加热不够(最常见)
同一把刀昨天能装今天装不进,第一个怀疑对象就是实际加热温度不够。原因通常有三个:
- 电压跌落。永友机型电压范围 ±10%,如果加热器与焊机、冲床共用线路,加热瞬间电压跌到 200V 以下,输出功率直接掉,加热时间没变但温度不够。用万用表在加热器电源端测加热瞬间的电压,跌落超过 10% 就要单独走线。
- 定时器被改过。有人觉得"多热一会儿更保险"把时间调长了,或者反过来为了赶节拍调短了。检查设置是否与工艺卡一致。
- 感应线圈没套正。线圈偏心时磁力线分布不均,孔壁受热不对称,看起来加热了很久,实际孔径没有均匀胀开。重新套正、确认线圈与刀柄同轴。
2. 再查清洁度
这一步最容易被跳过,但它是热装失败的高频原因。刀柄孔壁或刀杆表面有油膜、切屑粉末、毛刺,都会直接影响插入。
正确做法:热装前用无水乙醇擦拭孔壁和刀杆,等完全挥发干透再加热。不要用棉纱擦完就直接装 —— 棉纤维残留在孔里,冷却后成为夹持面上的异物,比油污更麻烦。
3. 检查刀杆尺寸
拿千分尺实测刀杆直径,与刀具出厂公差对照。硬质合金刀杆的 h6 公差带如果超上限,加上孔壁本身有磨损,膨胀余量就不够了。这种情况换一把同规格新刀试,能装进去就说明是刀具问题,不是设备问题。
4. 最后才怀疑刀柄本身
刀柄用久了孔壁会氧化、拉伤、微量变形。用内径千分尺测孔壁的圆柱度和实际孔径,与出厂值对比。孔壁有明显拉伤痕迹(环状划痕)的刀柄,即使能装进去也不建议继续用于精加工。
二、插进去但松动晃动
1. 加热过头
孔径胀得太大,插入时是"滑进去"而不是"推到底",冷却后虽然抱紧但过盈量已经被消耗掉了。判断方法:插入时几乎没阻力、能轻松晃动,基本就是加热过度。
危害不止是这次装不好。加热过头的刀柄孔壁可能已经退火,硬度下降,以后即使温度调对了也恢复不了原来的夹持力。这类刀柄建议做一次夹持力验证,不合格就降级使用。
2. 刀杆偏细
刀杆直径在下公差甚至超下差,加上正常膨胀量就显得松。此时不要靠"降温"来解决 —— 降了温可能就插不进去了。正确做法是换刀杆合格的刀具,或者更换刀柄。
3. 误判:其实还没冷透
刚装完的刀柄温度还高,此时用手晃动判断"松",是误判。必须等刀柄降到接近室温再检查夹持状态。很多"松动"的投诉,等半小时后发现是好的。
三、装好能用,加工中掉刀或窜动
这一类最麻烦,因为发生时机不固定,往往在重切削或断续切削时突然出现。
1. 孔壁有油膜(首要排查)
油膜在加热时会碳化,形成一层隔离层,冷却后夹持力大幅下降。这种失效很隐蔽 —— 装的时候感觉正常,加工时才发现。养成"擦干净再装"的习惯,能消掉一大半这类问题。
2. 热装次数过多
热装刀柄可以重复使用,但每次加热冷却循环都会让孔壁产生微量氧化和形变。次数多了,孔径精度和弹性回复能力都下降。建议建立台账,记录每把刀柄的热装次数,接近厂家建议上限就降级到粗加工或报废。
3. 刀柄锥面磨损
刀柄与主轴的锥面配合是定位基准,锥面一旦磨损或有异物,刀柄在主轴里就不是刚性定位,加工时会产生微量位移,被误判成"掉刀"。检查锥面是否有亮斑、压痕,用红丹粉检查接触率。
4. 切削参数超出夹持能力
热装刀柄的夹持力虽高但不是无限的。小直径刀柄(Φ6 以下)在大悬伸、大切深工况下,弯矩会超过夹持能力。这种情况表现为"刀没掉,但加工尺寸逐渐漂移"。核对切削参数是否与刀具直径、悬伸量匹配。
四、加热器本身的问题
1. 完全不加热
按下面顺序查,从最简单的开始:
| 顺序 | 检查项 | 判断方法 |
|---|---|---|
| 1 | 电源开关、插座 | 面板指示灯是否亮?换一个插座试 |
| 2 | 空气开关/漏保 | 5KW 单相电流约 23A,检查空开是否跳闸 |
| 3 | 定时器设置 | 是否被设成 0 秒或极短时间 |
| 4 | 感应线圈接头 | 线圈两端接头是否松动、氧化 |
| 5 | 过热保护 | 连续工作后停机,等 10-15 分钟再试 |
| 6 | 线圈断线 | 断电后用万用表测线圈通断 |
前五项自己就能查。如果查到第六项还不通,或者线圈外观有明显烧蚀痕迹,联系厂家处理,不要自行拆解控制部分 —— 里面有高压电容,断电后仍有残压。
2. 加热慢,时间明显变长
在排除电压问题之后,重点看线圈。感应线圈是消耗件,长期高温工作会变形、氧化、有效截面变小。如果线圈外形已经不像刚买时规整,或者表面有明显氧化层,加热效率会明显下降。
另一个可能:线圈内径与刀柄不匹配。永友的加热头设计成宽范围不用换头,但如果长期只做小直径刀具,可以问厂家是否能配更小内径的线圈,效率会更好。
3. 冷却风不出或风量小
永友机型的冷却风流量是 245 L/Min,加热结束会自动吹气冷却刀头。风量不足会让冷却时间延长,也影响线圈散热。检查顺序:气源压力是否足够 → 气管是否被折弯压扁 → 油水分离器是否堵塞 → 电磁阀是否动作(能听到"咔"的响声)。
气源含油含水是个长期隐患。油污吹到感应线圈上会形成隔热层,既降低效率又加速老化;吹到刀柄孔壁上直接导致夹持失效。建议在进气口前加装油水分离器,并定期排水。
一张表总结:现象对原因
| 现象 | 最可能原因 | 快速验证方法 | 处理 |
|---|---|---|---|
| 插不到底 | 加热不足 | 测加热瞬间电压、核对定时器 | 单独走线、恢复工艺参数 |
| 插不到底 | 孔壁有油污毛刺 | 乙醇擦拭后重试 | 建立清洁工序 |
| 插不到底 | 刀杆超上差 | 千分尺测刀杆,换新刀试 | 更换合格刀具 |
| 松动晃动 | 加热过度/退火 | 插入时几乎无阻力 | 降温度、刀柄夹持力复检 |
| 加工中窜动 | 孔壁油膜碳化 | 拆下看孔壁是否有暗色层 | 清洁后重装 |
| 加工中掉刀 | 热装次数过多 | 查台账记录 | 降级或报废 |
| 加工中掉刀 | 锥面磨损 | 红丹粉查接触率 | 研磨或更换刀柄 |
| 不加热 | 供电/保护/线圈 | 按六步表逐项查 | 自行处理或联系厂家 |
| 加热变慢 | 线圈老化变形 | 目视外观、对比历史时间 | 更换线圈 |
| 冷却慢 | 气路问题 | 听电磁阀、查气管 | 清理气路、加油水分离器 |
三个预防动作,比事后修更值钱
上面所有故障里,真正由设备本身引起的不到三成,大部分是操作和参数管理的问题。三个成本极低的动作能消掉大半麻烦:
- 做工艺卡。每种常用刀具的加热时间、目视判断标准、冷却时间写清楚贴在设备旁,并存进设备的加热时间存储功能。换人不换参数。
- 加清洁工序。热装前乙醇擦孔壁和刀杆,等挥发干透。这一个动作能解决油膜导致的夹持失效。
- 建刀柄台账。记录每把刀柄的热装次数和异常情况。刀柄是有寿命的消耗件,不是固定资产。
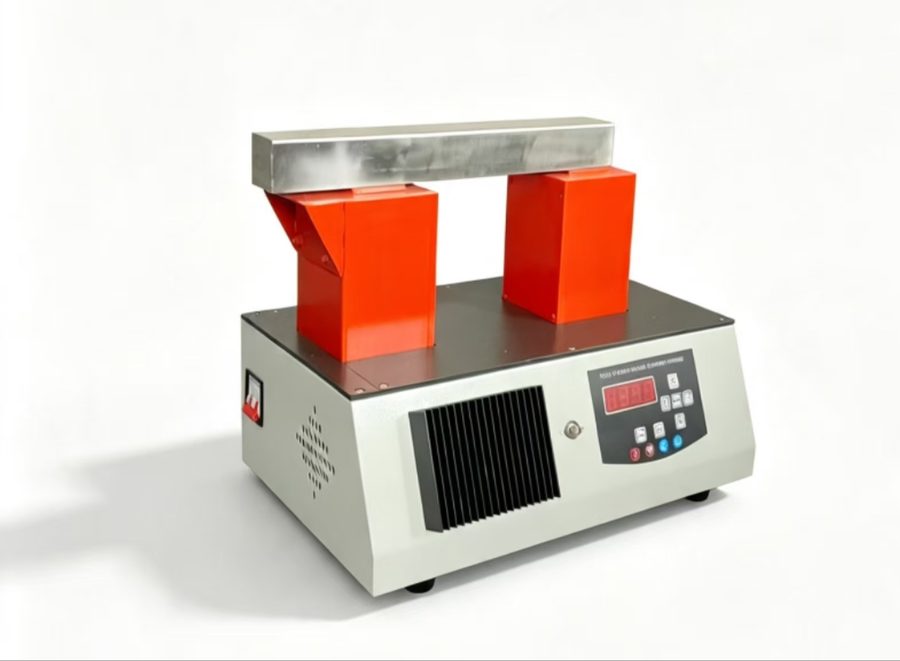
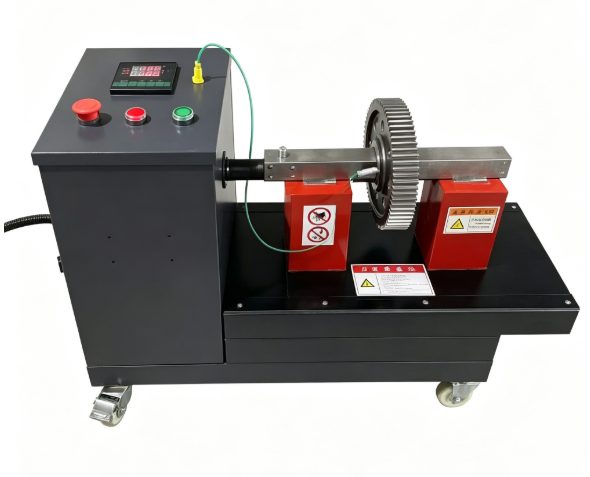
永友电气的两款刀柄加热器(手动烧结刀柄加热器、自动烧结刀柄加热器)都支持加热时间存储,就是为了让第 1 条能落地。设备只有 5KW、单相 220V,结构不复杂,绝大部分问题靠正确使用就能避免。
如果按上面的顺序排查完仍找不到原因,把设备型号、刀具规格、故障现象和已排查的项发过来,我们可以协助定位。咨询电话:15833891529 / 15232989262。