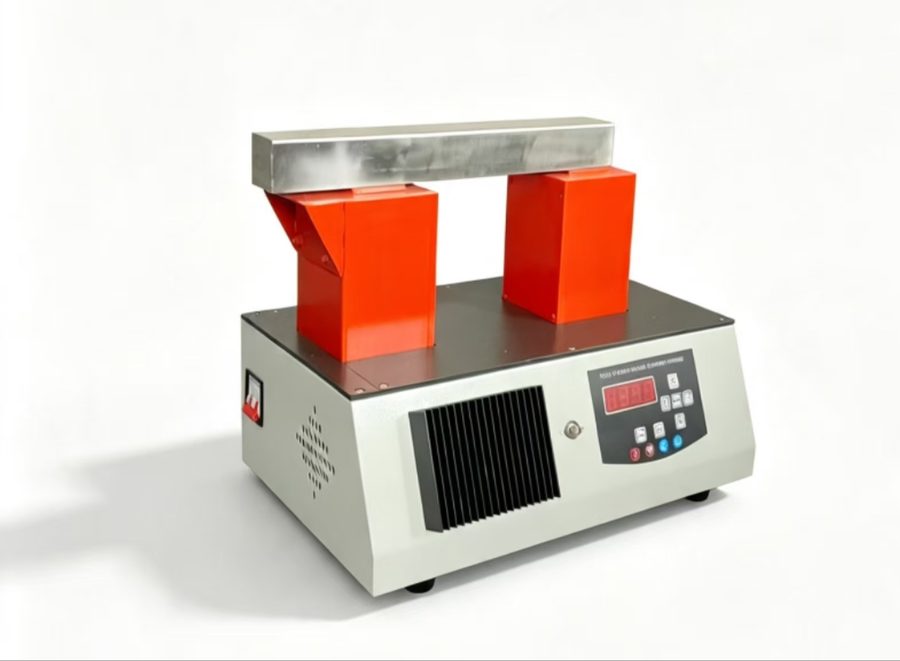
水泥厂回转窑的托轮轴承是整条窑线的承重关键部件:一组托轮组要承受窑体与物料自重带来的持续载荷,轴承多为大规格调心滚子轴承,内径通常在200mm以上。这类轴承一旦磨损或游隙超标需要更换时,检修窗口往往只有窑体停窑的几天时间,拆装效率直接决定停窑损失的大小。与减速机、电机等车间内检修不同,托轮轴承的拆装全部在窑头、窑尾的现场完成,起重配合条件有限,这正是感应加热设备发挥价值的地方。永友电气官网(www.yyjr98.com)车载式轴承加热器标注的应用领域为"矿山、钢铁厂、电厂",水泥厂回转窑检修同属重型设备的现场维护场景,设备选型思路可以参照下文展开。
托轮轴承为什么不适合明火与冷拆
托轮轴承属于大过盈配合件,冷拆靠拉马硬拉,极易造成配合面拉伤、保持架变形,严重时轴颈也被带伤,返修成本远高于一只轴承本身。明火加热的问题则更隐蔽:火焰温度远超轴承钢的回火温度上限,局部过热会让轴承内外圈硬度下降、几何变形,装上去初期看不出异常,运行后游隙很快失效。油浴加热在车间可行,但托轮轴承体积大、重量高,现场没有合适的油槽,搬运油料也存在安全风险。
感应加热的原理是让交变磁场在轴承内圈自身感应出涡流发热,工件自己热自己,温度由设备温控系统闭环管理,无明火、不接触热源,加热均匀且可控。装配时轴承受热膨胀,与轴颈之间产生装配间隙,套装动作在几秒内完成;拆卸时对内圈局部快速加热,配合面间隙瞬时扩大,轴承可以整体取下。
热装选型:按轴承尺寸选机型
托轮轴承热装前先量准内径、外径、宽度三个尺寸,再对照机型选设备。
车载式轴承加热器是为现场检修设计的形态,设备集成在移动车上,可直接推到托轮座旁作业。官网在售型号与规格如下(全部取自products表真实数据):
| 型号 | 内径范围 | 最大外径 | 最大宽度 |
|---|---|---|---|
| YY-M80H | 30-250mm | 450mm | 170mm |
| YY-M100H | 30-300mm | 500mm | 210mm |
| YY-M120H | 30-350mm | 550mm | 210mm |
| YY-M140H | 50-400mm | 600mm | 265mm |
车载式系列覆盖至YY-M300H,供电为两相380V±10V,带旋转加热杆与自动消磁功能,适合托轮座这类"设备不动、人到位"的现场工况。
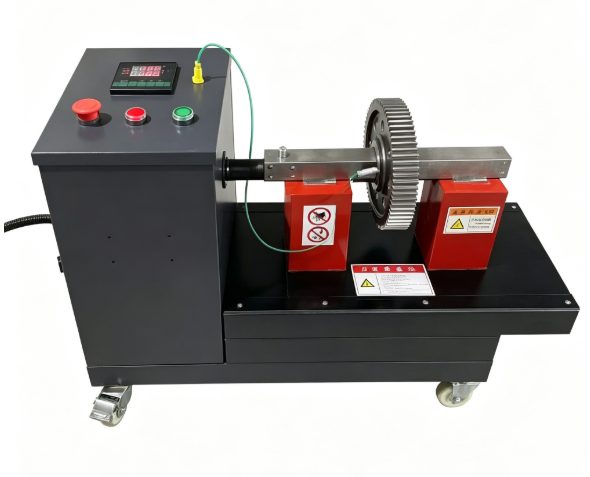
重型轴承加热器面向更大规格的轴承,型号从YY-M160W到YY-M1000W:
| 型号 | 最小内径 | 最大外径 | 最大宽度 |
|---|---|---|---|
| YY-M160W | 50-450mm | 600mm | 200mm |
| YY-M250W | 80-500mm | 700mm | 280mm |
| YY-M300W | 100-550mm | 750mm | 380mm |
| YY-M500W | 120-800mm | 1000mm | 400mm |
最大型号内径覆盖至1200mm、最大外径可达1600mm,官网标注应用为"钢铁、矿山、造船",水泥厂大型托轮轴承与立磨主轴承均可参照这一档位选型。
中频绕线式感应加热器是另一条选型路线:工作电源三相380V,输出功率20-120kW,振荡频率10-30KHz,绕制电缆30-40米,官网标注应用即"大型工件热装热拆"。它的优势是线圈柔性绕制,不挑工件形状,托轮轴这类整轴件可以直接绕缆加热,不需要把轴承从轴上取下再进感应器。
热拆选型:超音频拆卸器
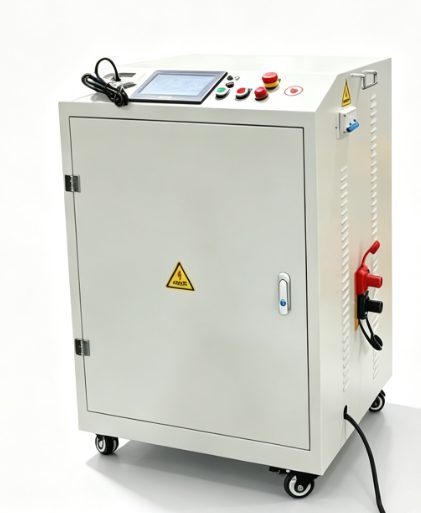
托轮轴承的拆卸侧建议使用超音频轴承感应拆卸器。它采用较高频率对内圈做局部快速加热,配合部位间隙瞬时扩大后即可整机取下,官网描述其"专为轧机、矿山机械等大型轴承拆卸设计,杜绝冷拆卸损伤"。四个型号按适用轴承直径划分:
| 型号 | 功率 | 适用轴承直径 |
|---|---|---|
| GJ-C-1 | 30 kW | Φ100-300mm |
| GJ-C-2 | 40 kW | Φ300-450mm |
| GJ-C-3 | 60 kW | Φ450-700mm |
| GJ-C-4 | 100 kW | Φ700-1000mm |
托轮轴承直径多在Φ300-700mm区间,对应GJ-C-2或GJ-C-3档位。小规格附件轴承、联轴器的现场抢修,可用便携式电磁加热电源(如YY1300-005,额定输入功率5KW,加热距离20-25mm,负载电感250-300uH,线圈有效长度45-55米),官网标注应用为"现场维修、紧急抢修",一名检修人员即可完成搬运与操作。
温度控制:装配温度与红线
无论热装还是热拆,温度控制是托轮轴承拆装质量的分界线:
- 热装目标温度80-120°C:按轴颈与轴承内圈的过盈量计算温差后,实际加热温度留出安全余量即可,没有必要一味求高;
- 150°C是回火红线:轴承钢在150°C以上会发生组织变化、硬度下降,任何加热方式的温度设定都不应越过这条线;
- 测温点要放在轴承内圈,而不是轭铁或线圈附近,设备温度传感器应贴附在内圈实测位置;
- 多工位变频式轴承加热器温度设定范围0-240°C、时间设定0-99分59秒,支持温度/时间双模式控制,配合自动消磁功能,加热结束后轴承不带磁,避免装配后吸附磨屑。

现场作业要点
- 供电确认:车载式为两相380V±10V,中频绕线式为三相380V,窑线检修现场多路负荷同时运行,先确认配电容量与压降,避免中途跳闸导致加热中断;
- 线圈与工件匹配:柔性线圈绕制要贴合工件、间距均匀,感应加热电源对负载电感有匹配范围(如YY1300系列为250-300uH),绕法随意会影响功率输出;
- 一次到位:感应加热快,但套装准备动作要提前完成——轴颈清洁、轴承吊装索具就位、测温点贴好,加热到温后套装窗口很短;
- 拆装分开选设备:热装追求整体均匀升温,热拆追求内圈局部快速升温,两类设备的频率与结构设计不同,不要用装配加热器强行做拆卸作业;
- 记录建档:温度、时间、轴承型号建档留存,下次同型号检修可直接复用参数,缩短准备时间。
回转窑托轮轴承的拆装没有"通用一套参数",但选型路径是清晰的:先按轴承内外径定机型档位,再按现场供电与搬运条件定形态(车载式、重型塔式或绕线式),拆卸侧单独配超音频拆卸器。如果需要按贵厂托轮轴承的具体规格出选型建议,可访问www.yyjr98.com查看全部产品参数,或拨打15833891529联系永友电气获取技术支持。