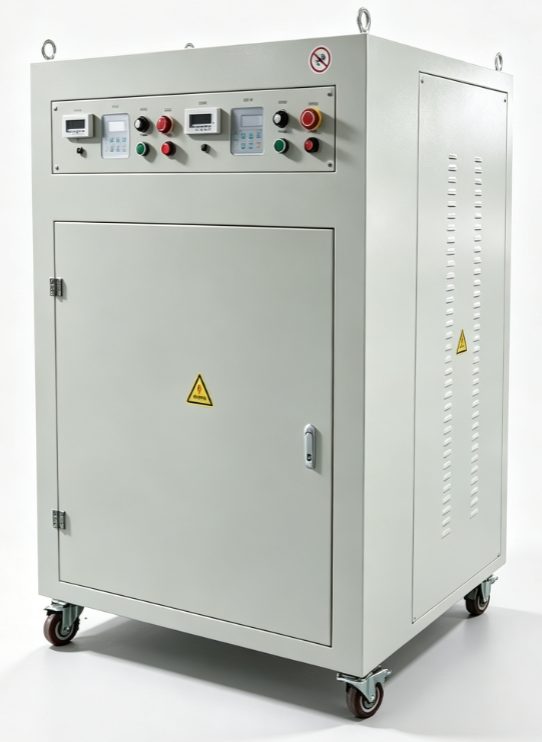
很多采购在选设备时都会问同一个问题:轴承加热器和感应加热器到底有什么区别?这两个名字经常被混用,其实它们不是并列关系——感应加热器是按加热原理命名的大类,轴承加热器是这个大类里专门针对套类工件热装、热拆细分出来的专用机型。分清这层包含关系,选型思路会清楚很多。本文从原理、结构、功率形态三个维度讲清两者的区别,并给出具体的选型方法,文中参数均取自官网产品表。
一、原理同源:都是让工件自己发热
两者物理基础完全一致:交变磁场穿过金属工件,在工件内部感应出涡流,热量由工件自身产生。这与电阻丝加热管传热、明火烤烧有本质区别——工件整体或配合面均匀升温,不改变材料组织,也不产生明火和烟尘。
正因为原理同源,"轴承加热器"本质上是感应加热设备的一个应用分支:当加热对象固定为轴承这类带内孔的套类工件时,把线圈和轭铁做成"芯棒穿入内孔"的结构,工件套上去就开热,效率最高、操作最简单,这就是轴承加热器的由来。
二、结构与形态:专用机与通用平台的差异
轴承加热器围绕"内孔穿杆"设计,常见三种形态:
| 形态 | 代表机型 | 内径范围 | 最大外径 | 供电 |
|---|---|---|---|---|
| 便携式 | YY-M25T~M100T | 30-250mm | 300-550mm | 220/380V±10V |
| 车载式 | YY-M80H~M300H | 30-650mm | 450-950mm | 两相380V±10V |
| 重型 | YY-M160W~M1000W | 50-1200mm | 600-1600mm | 两相380V±10V |
车载式带旋转加热杆、可整体移动,适合矿山、钢铁厂、电厂的现场检修;重型机型除轴承外还适用于齿轮、联轴器、皮带轮等大型金属工件。
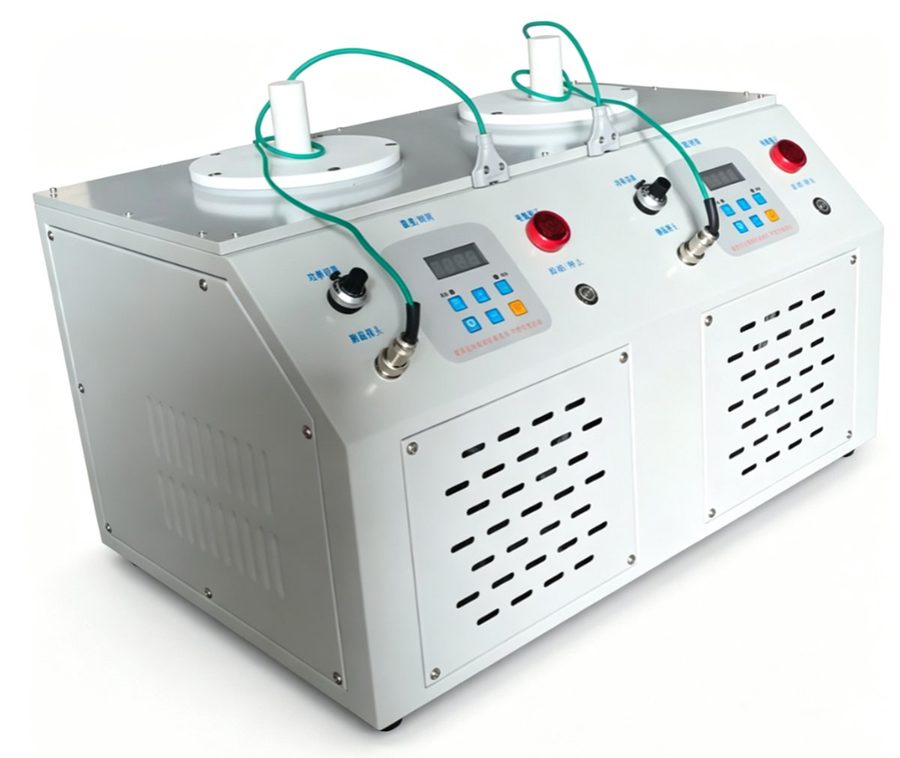
通用感应加热器则按工件形态和工艺分成更多分支,同一原理长出了不同的"身体":
- 开启式(轭铁式):齿轮加热器 YY-CL120~350(12-35KVA,手动开启式,外径200-500mm)、齿圈电磁加热器 YYK-CQ180~350(18-35KVA,自动开启式,外径300-540mm)。工件不能穿杆时,用开合轭铁包住工件组成闭合磁回路。
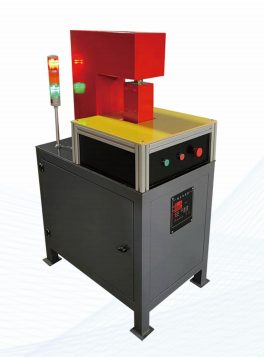 - 工频专用机:电机壳加热器 YY-DJ240~DJ380(内径90-100mm,外径300-530mm)、电机转子加热器 YYZZ-1/YYCQ-2/YYCQ-3(7.5-35KVA),工频加热受热均匀,适合流水线连续作业。
- 变频多工位与产线机:多工位轴承加热器 5-20KW(10-30KHz,温度0-240°C)、生产线加热器 5-30KW(可对接机械手,支持内圈/外圈加热模式),单件节拍和批量产能都能覆盖。
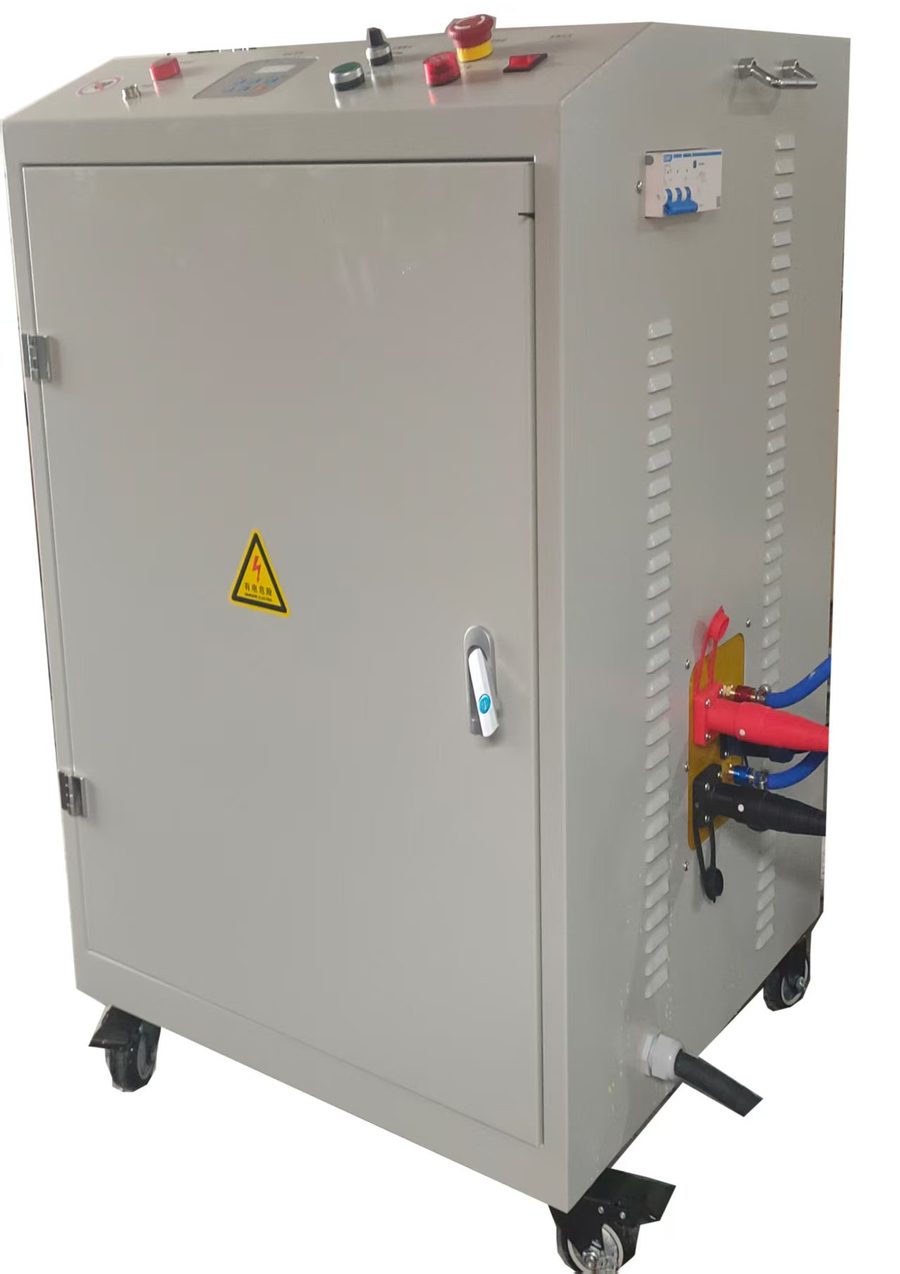
- 中高频工艺设备:水电分离高频加热器 5-60KW(输出频率10-30KHz,线圈水冷)、高频电磁加热器(振荡频率80KHz,水冷流量25L/Min)、中频绕线式 20-120kW(绕制电缆30-40米,可热装可热拆),用于热处理、焊接、淬火等工艺。
- 便携电源+定制线圈:YY1300 系列电磁加热电源 5-30KW 起步(最大可定制至120KW),加热距离20-25mm、负载电感250-300uH、线圈有效长度45-55米,搭配不同线圈可以适配几乎任何工件。
三、一张表看懂核心区别
| 对比维度 | 轴承加热器 | 通用感应加热器 |
|---|---|---|
| 命名逻辑 | 按用途命名(套类工件热装热拆) | 按原理命名(电磁感应大类) |
| 工件装入方式 | 芯棒/加热杆穿入内孔 | 开合轭铁、绕线线圈、专用感应器 |
| 典型功率段 | 便携机型覆盖小件到重型机型内径1.2m | 2.5KW 塔式到 120KW 中频/风电机型 |
| 温度控制 | 温度+时间双控,塔式0-200°C | 多工位/产线0-240°C,工艺机可编程分时段 |
| 自动退磁 | 标配(防止装配后吸附铁屑) | 部分机型具备,工频控制器支持消磁 |
| 移动性 | 便携/车载形态丰富 | 多为固定式,电源柜可加装脚轮 |
| 典型场景 | 电机厂、减速机厂、现场检修 | 批量产线、齿轮齿圈、电机壳、热处理工艺 |
四、选型方法:四步定位机型
第一步,量工件三尺寸。 内径、外径、宽度对照规格表圈定机型。比如轴承内径60mm、外径400mm,便携式里就要选到 YY-M80T(50-200mm/450mm)以上;内径超过250mm 就要考虑车载式或重型机型。
第二步,看批量与节拍。 单件维修、零星装配选便携式或分体塔式(2.5KW,适应内径20-130mm,最大工件15Kg);批量流水线选多工位(5-20KW,多工位同时加热)或生产线加热器(5-30KW,可对接机械手)。
第三步,确认现场供电。 便携式支持220/380V±10V,车载式与重型机为两相380V,中高频工艺设备多为三相380V。现场检修前先确认电源容量和电压制式。
第四步,定温控与退磁要求。 轴承热装的行业通行温升区间是80-120°C,最高不应超过150°C——超过这个温度轴承钢硬度会下降。装配完成后必须确认消磁,否则带磁的轴承会吸附金属碎屑,影响使用寿命。
五、两个常见误区
误区一:功率越大越好。 感应加热的输出必须与工件热容量、线圈参数匹配。便携电源 YY1300 系列对加热距离(20-25mm)、负载电感(250-300uH)、线圈有效长度(45-55米)都有明确范围要求,线圈不匹配时功率再大也升不上温。选型时先按工件圈机型,再按现场工况配线圈。
误区二:轴承加热器只能加热轴承。 重型机型的官方适用工件明确包含轴承、齿轮、联轴器、皮带轮等多种大型金属工件;便携式在减速机、电机行业同样通用。只要工件能穿杆、尺寸在范围内,都可以用。
六、总结
一句话概括:轴承加热器是"套类工件专用"的感应加热设备,感应加热器是覆盖所有工件形态的统称。工件能穿杆、以热装热拆为主,选轴承加热器最省事;工件开合才能装夹(齿轮、齿圈、电机壳)、需要批量产线节拍或涉及热处理工艺,就从开启式、多工位、生产线、中高频机型里选。不确定的场合,把工件三尺寸、批量、现场供电三项信息整理好再做选型咨询,效率最高。如需按实际工件核对机型参数,可拨打 15833891529 或访问 www.yyjr98.com 查看完整产品表。