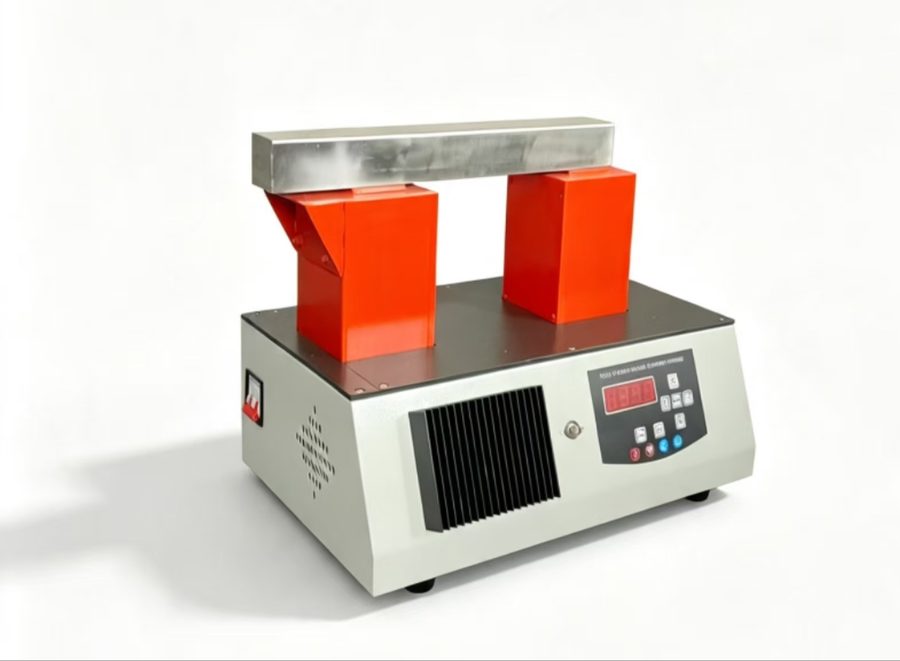
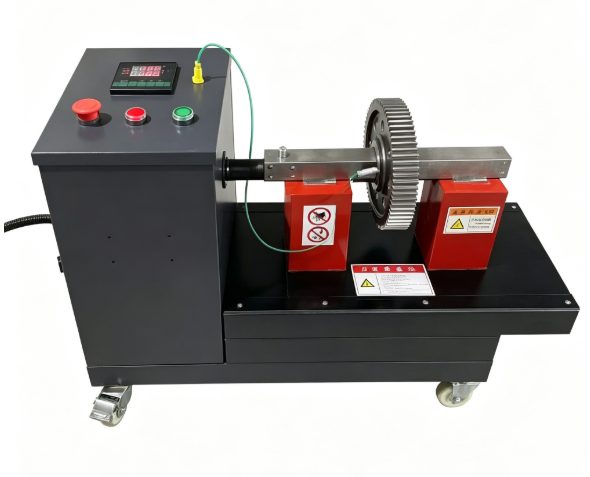
电机装配和减速机装配中,机壳与轴承座、定子与机壳的热装是常见工序。机壳类工件体积大、壁厚不均,用明火或加热棒"烤"很容易受热不均——局部过热会导致机壳变形、配合面失圆,装上去当时没事,运行一段时间后振动、异响就来了。电机壳加热器采用感应加热方式,让机壳整体均匀受热,是解决这一问题的专用设备。那么电机壳加热器到底怎么选?本文从四个维度讲清选型要点,并附永友电气YY-DJ系列的真实参数对照。
一、先看机壳尺寸:内径、外径、长度三个数圈定机型
选型的第一步是把自家工件的实际尺寸量清楚:机壳的最小内径(决定工件能不能套进加热线圈)、最大外径(决定线圈开口够不够大)、最大长度(决定有效加热区够不够长)。以永友电气电机壳加热器YY-DJ系列为例,四款机型的尺寸覆盖如下:
| 型号 | 最小内径 | 最大外径 | 最大长度 |
|---|---|---|---|
| YY-DJ240 | 90mm | 300mm | 240mm |
| YY-DJ280 | 90mm | 460mm | 250mm |
| YY-DJ330 | 100mm | 470mm | 310mm |
| YY-DJ380 | 90mm | 530mm | 350mm |
选型时建议按"现有最大工件外径+后续可能上机的更大工件"留出余量,避免设备到场后大件套不进去。如果机壳直径规格多,可匹配不同的轭铁来适应不同直径的机壳,一台设备覆盖多种规格。
二、看加热方式:为什么机壳类工件要用感应加热
电机壳加热器采用工频感应式加热,工件自身感应发热,热量从材料内部产生,机壳受热均匀,且不改变机壳材料的组织结构,热效率高、加热速度快。相比明火加热,感应加热清洁无污染,车间里没有烟熏火燎;相比加热棒局部加热,不存在"外面烫手里面凉"的温差问题。对以装配质量为先的电机厂、减速机厂来说,均匀受热直接决定了配合过盈量的实际效果。
三、看控制方式:温度与时间双控,带过热过载保护
热装工序对温度敏感,机壳类工件一般加热到80-120°C即可完成装配(具体温度以工艺要求和配合公差计算为准,不建议盲目追求高温)。选型时重点确认三点:
- 温度控制:数字设定目标温度,到达后自动停止或保温,避免人工盯表;
- 时间控制:按经验节拍设定加热时长,两种模式可切换使用;
- 保护功能:过热保护、过载保护必须齐全——这是设备长期连续运行的底线。
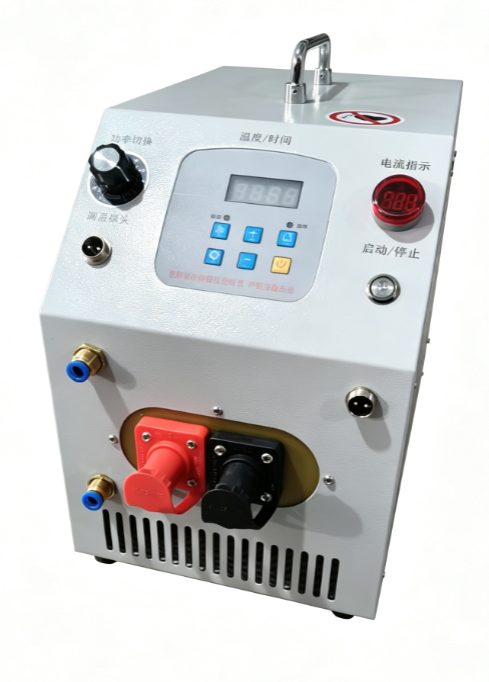
永友电气电机壳加热器均配备数字时间、温度控制与过热、过载保护,即开即用,性能稳定,适合装配流水线长期连续性加热。
四、看产线形态:单机作业还是流水线集成
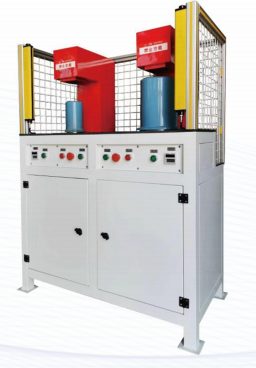
如果车间是工位式装配,一台电机壳加热器配合轭铁即可满足需求;如果是流水线节拍要求高,则需要考虑设备与产线的衔接能力。永友电气生产线加热器(5-30KW,AC220V或AC380V供电,输出频率10-30KHz,温度设定0-240°C)高度集成,可与机械手、自动化产线无缝对接,实现无人化生产,线圈配置和线圈切换模式可按客户产线要求定制。多工位机型还可以多工件协同加热,提升产线节拍、降低单件加工成本。
选型小结
- 量准机壳内径/外径/长度,对照机型参数表留余量;
- 机壳类优先选工频感应式,保证受热均匀、不伤材料;
- 温度+时间双控、过热过载保护是标配,不能省;
- 按产线形态决定单机还是集成方案,流水线优先选可对接机械手的机型。
永友电气电机壳加热器适用于电机厂、减速机厂,支持根据工件定制方案。如需按您的机壳尺寸评估适配机型,可拨打15833891529或访问www.yyjr98.com获取选型建议。