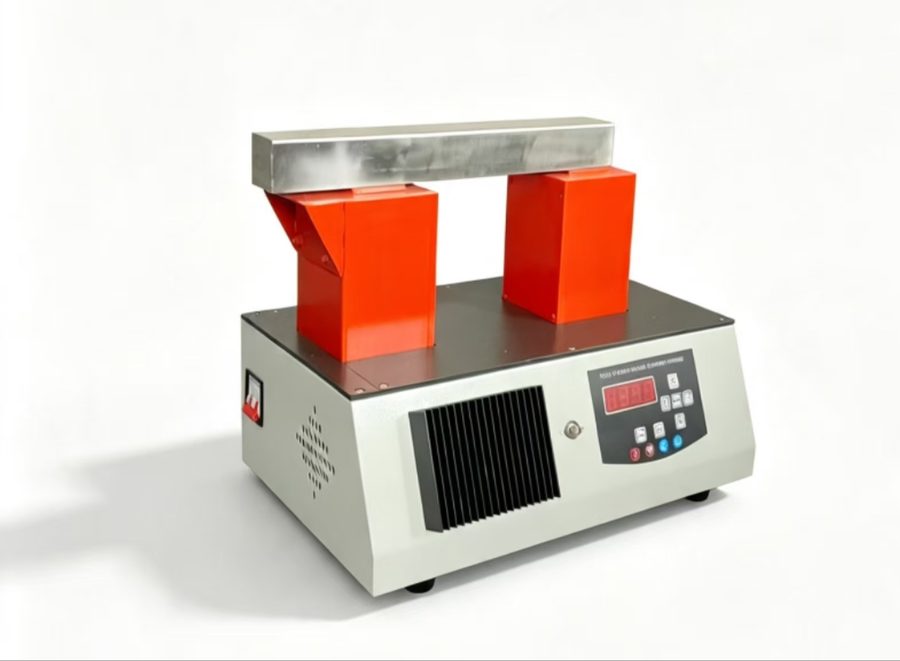
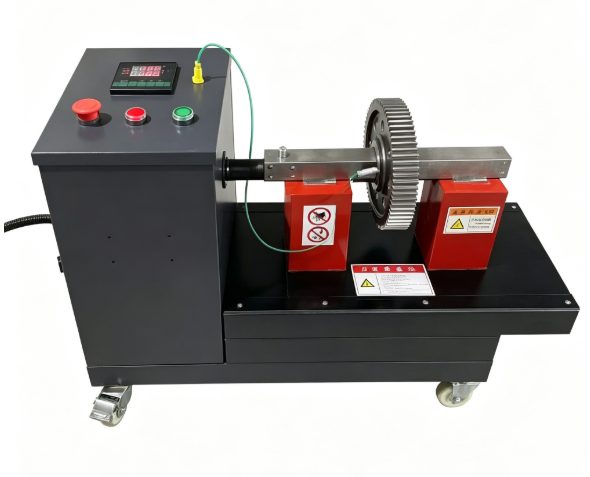
操作本身不复杂,但以下几点直接关系到工件是否报废:
- 温度上限。轴承加热一般控制在 90-110℃,最高不超过 120℃。超过 120℃ 可能导致轴承回火,硬度下降、游隙变化,是不可逆的损伤。
- 温度测量位置。传感器要贴在内圈或靠近内圈的端面上,测外圈温度会偏低,导致实际内圈已经过热。
- 不要空烧。没有工件时不要通电,加热杆空载会迅速升温损坏绝缘。
- 取件防护。必须戴耐高温手套,工件表面温度与内部一致,看起来不红也可能上百度。
- 装到位再冷却。加热后要一次推到位,中途停顿会导致局部先冷却而卡死。
- 退磁。确认设备退磁功能正常,带磁轴承会吸附铁屑,缩短寿命。
另外,工件从加热器取下到装配完成的时间要尽量短,一般不超过 30 秒,否则温降会让过盈量不够。