客户提问
我们要把齿轮热套到轴上,但这是渗碳淬火的齿轮,怕加热后硬度掉了。
厂家答复
渗碳淬火齿轮(齿面 HRC58~62)建议不超过 160℃,感应淬火齿轮可到 180℃。判断依据是齿轮的回火温度:常用 20CrMnTi 渗碳淬火后回火温度约 180~200℃,热装温度必须留 20~40℃ 的安全余量。
会不会掉硬度?短时间低于回火温度不会。硬度下降需要"温度 × 时间"的共同作用,热装只有几分钟,即使到 160℃ 也不会明显软化。真正的风险是局部过热——线圈偏心导致某一侧齿顶温度冲到 250℃ 以上,那一片的硬度就回不来了。
控制要点:线圈与齿轮间隙均匀、齿顶不要直接贴着线圈、升温速率 20℃/min 左右、加热后测 4 个方位的温度确认均匀。大直径薄壁齿圈还要注意失圆问题,加热时最好让工件旋转。
如果算下来过盈量太大、160℃ 装不进,正确做法是减小过盈量(改配合公差)或改用液压装配,而不是提温。硬装进去的齿轮,齿面硬度掉了,寿命可能只剩一半。
这个问题涉及的设备
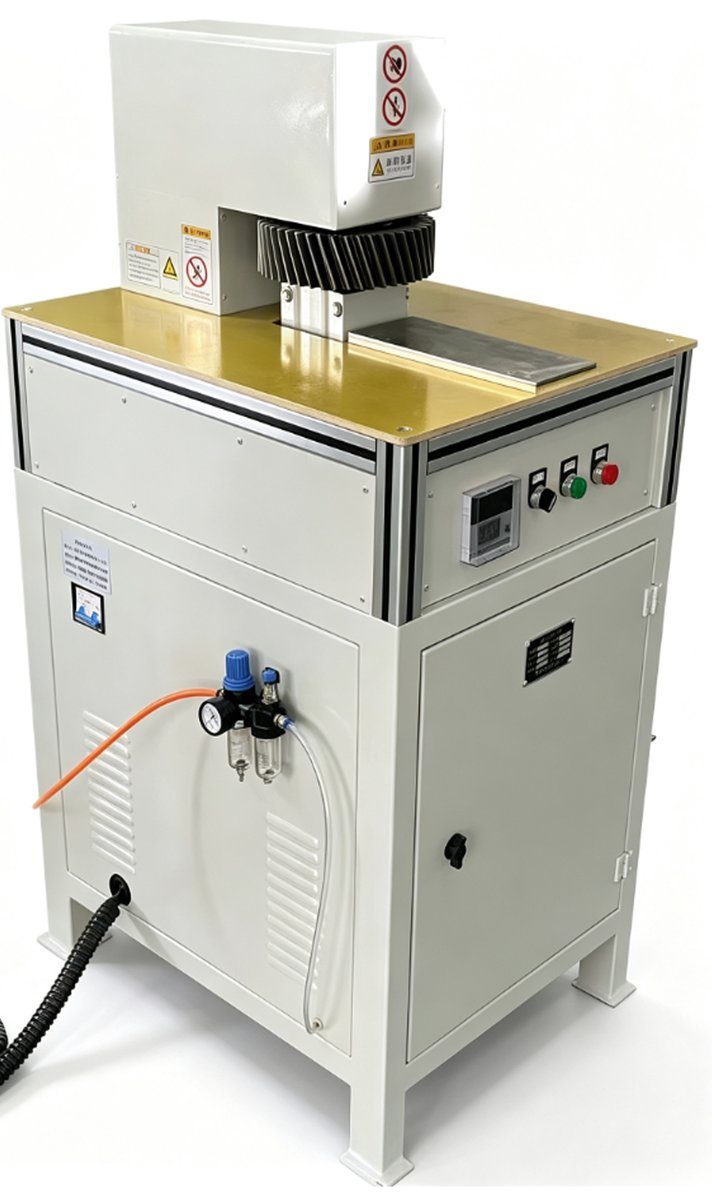
还有具体工况要确认?把工件尺寸、重量、加热要求发给我们,工程师按实际情况核算,不做笼统报价。
提交工况,获取选型建议